


Precyzyjne centrum obróbcze typu mostowego o wysokiej prędkości CBS650
1. Przegląd maszyny
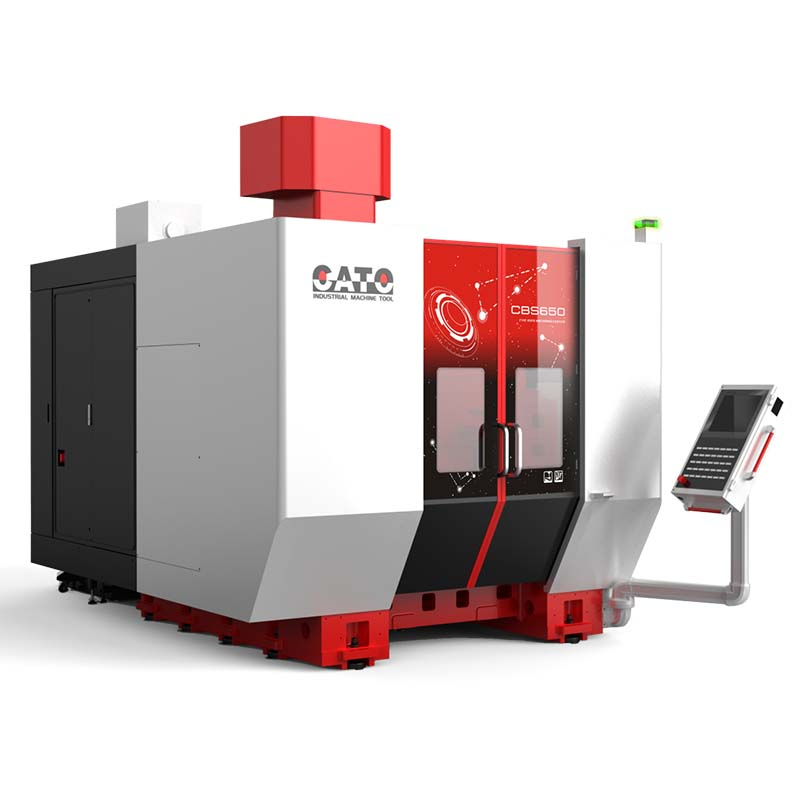
CBS650 to szybkie, wydajne i precyzyjne 5-osiowe centrum obróbcze typu mostowego, charakteryzujące się wysoką sztywnością, dokładnością i wydajnością. Cała maszyna została zaprojektowana w oparciu o analizę elementów skończonych, aby zapewnić najlepszą ogólną stabilność.
Trzy osie z szybkim przesuwem 48 m/min, czas wymiany narzędzia TT tylko 4 sekundy, magazyn narzędzi z pełnym obciążeniem, 24-godzinna wymiana narzędzia bez alarmu, maszyna jest uruchamiana na bieżąco, a każda maszyna jest poddawana 3-krotnemu testowi elementów, aby zapewnić wydajność i ciągłą stabilność maszyny po opuszczeniu fabryki. Maszyna nadaje się do obróbki wszelkiego rodzaju złożonych kształtów, modeli dwu- i trójwymiarowych, wklęsłych i wypukłych, wymagających 5-osiowego układu zawieszenia do obróbki wstępnej. Ponadto, maszyna nadaje się zarówno do mało-, jak i średnioseryjnej produkcji wielogatunkowej, a także może być wprowadzona do automatycznej linii produkcyjnej w celu produkcji masowej.
Najnowszy system TNC640 firmy HEIDENHAIN z 15-calowym dużym wyświetlaczem LCD, inteligentnym wyświetlaczem ostrzeżeń i samodiagnostyką sprawia, że obsługa i konserwacja maszyny są wygodniejsze; wielosegmentowe sterowanie z odczytem wstępnym jest szczególnie przydatne w przypadku szybkiego i wydajnego przetwarzania programów; obsługuje transmisję programów przez sieć i USB, co umożliwia szybką i wydajną transmisję programów o dużej objętości i przetwarzanie online.
2. Główny parametr
| Przedmiot | Jednostka | specyfikacja | |
| Trevel | Przesuw osi X/Y/Z | mm | 800×900×560 |
| Odległość od końca wrzeciona do powierzchni stołu | mm | 110-670 | |
| Maksymalna odległość od środka wrzeciona do powierzchni stołu przy 90° osi A | mm | 560 | |
| Maksymalny zakres obróbki | mm | φ800*560 | |
| Obrotnica osi C
| Średnica powierzchni dysku | mm | Φ650 |
| Szerokość rowka T/klucza prowadzącego gramofonu | mm | 14H7/25H7 | |
| Dopuszczalne obciążenie | kg | 350 | |
| Posuw trójosiowy | Szybkie przesunięcie w osiach X/Y/Z | m/min | 48/48/48 |
| Prędkość posuwu cięcia | mm/min | 0-12000 | |
| wrzeciono | Specyfikacje wrzeciona (średnica mocowania/sposób przekładni) | mm | 170/wewnętrznie ukryte |
| Otwór stożkowy wrzeciona | mm | A63 | |
| Maksymalna prędkość wrzeciona | obr./min | 18000 | |
| Moc silnika wrzeciona (ciągła/S3 15%) | kW | 22/26 | |
| Moment obrotowy silnika wrzeciona (ciągły/S3 15%) | Nm | 56,8/70 | |
| Magazyn narzędzi | Pojemność magazynka narzędzi |
| 30T |
| Czas wymiany narzędzi (TT) | s | 4 | |
| Maksymalna średnica narzędzia | mm | 80/120 | |
| Maksymalna długość narzędzia | Mm | 300 | |
| Maksymalna waga narzędzia | kg | 8 | |
| Szyna prowadząca | Prowadnica osi X (rozmiar/liczba suwaków) | mm | 452 |
| Prowadnica osi Y (rozmiar/liczba suwaków) | 45/2 | ||
| Prowadnica osi Z (rozmiar/liczba suwaków) | 35/2 | ||
|
Trzy osie | Ciąg silnika liniowego X (ciągły/maksymalny) | N | 3866/10438 |
| Nacisk silnika liniowego Y (ciągły/maksymalny) | N | 3866/10438 | |
| Śruba osi Z | N | 2R40*20 (podwójny gwint) | |
|
Pięć osi | Prędkość znamionowa/maksymalna osi C | obr./min | 50/90 |
| Moment obrotowy nominalny/maksymalny skrawania osi C | Nm | 964/1690 | |
| Dokładność pozycjonowania/powtarzania osi A | sekundy łuku | 10/6 | |
| Dokładność pozycjonowania/powtarzania osi C | sekundy łuku | 8/4 | |
| Dokładność trzech osi
| Dokładność pozycjonowania | mm | 0,005/300 |
| Powtarzalna dokładność pozycjonowania | mm | 0,003/300 | |
| Układ smarowania
| Pojemność jednostki smarującej | L | 0,7 |
| Rodzaj smarowania |
| Smarowanie smarem stałym | |
| Płyn do cięcia | Pojemność zbiornika na wodę | L | 300 |
| Parametry pompy tnącej |
| 0,32 MPa×16 l/min | |
| inni | Zapotrzebowanie na powietrze | kg/cm³ | ≥6 |
| Przepływ powietrza ze źródła | mm3/min | ≥0,5 | |
| Pojemność zasilacza | KVA | 45 | |
| Masa maszyny (łączna) | t | 17 | |
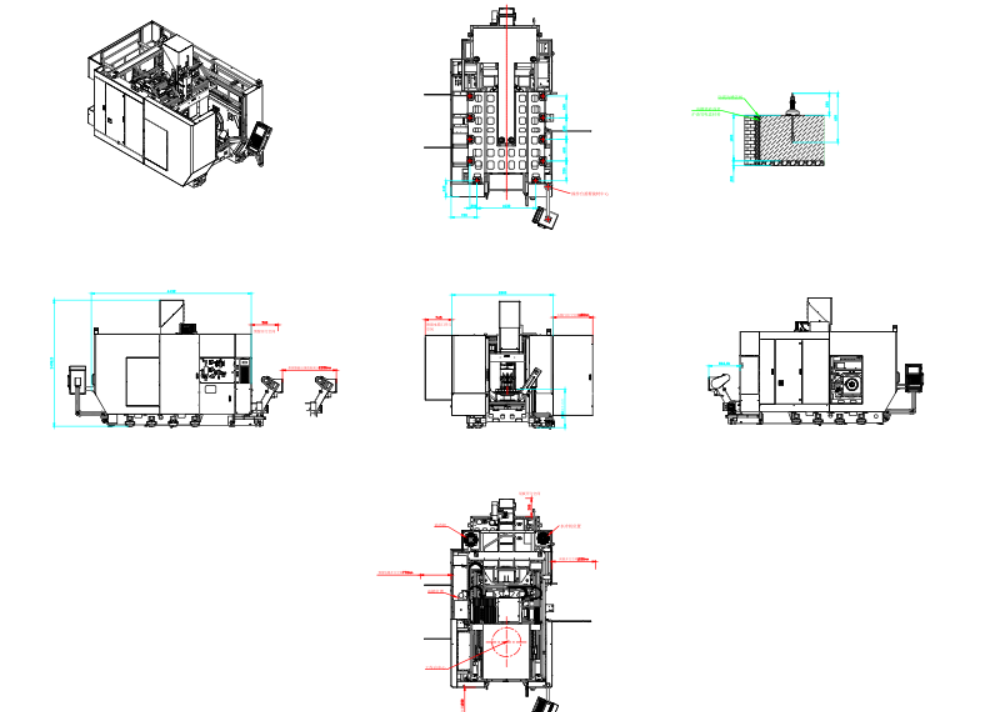
| Wymiary (dł. × szer. × wys.) | mm | 2760×5470×3500 | |
3.Konfiguracja standardowa
| 序号 | Nazwa |
| 1 | System Siemens 840D |
| 2 | Funkcja jednoczesnego stukania |
| 3 | W pełni zamknięty układ pętli X/Y/Z/A/C |
| 4 | Sterowanie silnikiem napędowym bezpośrednim osi X/Y/C |
| 5 | System kontroli temperatury osi X/Y/C |
| 6 | System kontroli temperatury wrzeciona |
| 7 | Zabezpieczenie przed przeciążeniem wrzeciona |
| 8 | Całkowicie zamknięta blacha |
| 9 | System blokady drzwi bezpieczeństwa |
| 10 | Automatyczne drzwi magazynu narzędzi |
| 11 | Automatyczny system smarowania smarem |
| 12 | Oświetlenie robocze LED |
| 13 | Mechaniczne ustawianie narzędzi i urządzenie do ustawiania narzędzi (Medron) |
| 14 | Podnoszący system transportu wiórów |
| 15 | System rozdmuchu obróbczego |
| 16 | System natrysku obwodowego |
| 17 | Układ chłodzenia |
| 18 | Standardowe narzędzia i skrzynka narzędziowa |
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...