


Pięcioosiowe centrum obróbcze FH135P
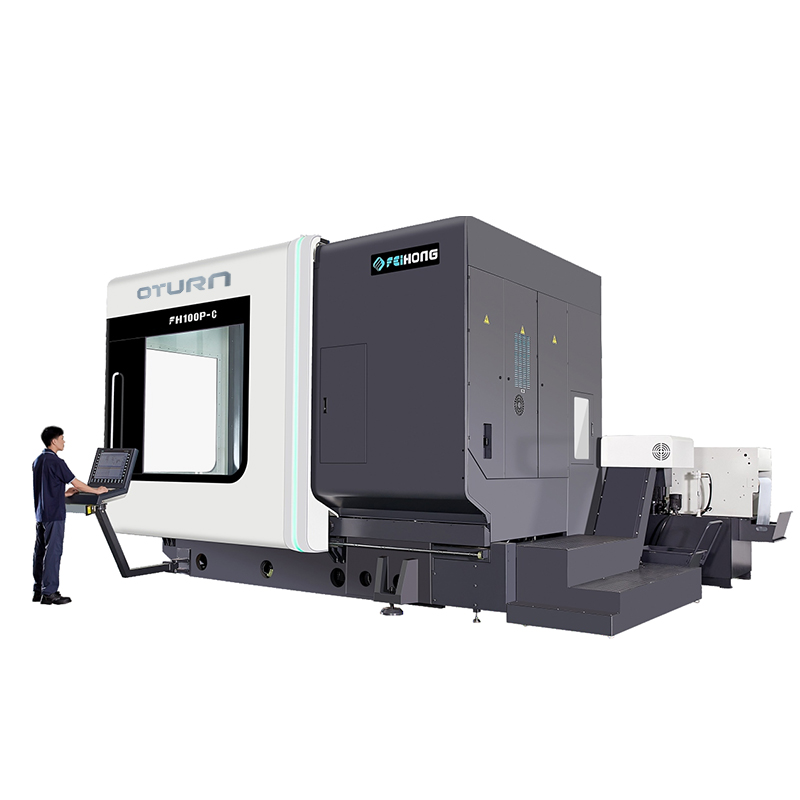
Pięcioosiowyjednoczesnycentrum obróbcze
Napęd śrubowy z chłodzeniem liniowym osi XYZ
B\C wał obrotowy DD przekładnia napędu bezpośredniego
Całkowicie zamknięty system pomiaru wartości bezwzględnej
Konfiguracja główna
Tabela funkcji akcesoriów standardowych (w przypadku części sterującej elektrycznie należy zapoznać się z funkcją kontrolera)
| No | Przedmiot | Jednostka | Ilość |
| 1. | Odlew mineralny ramy głównej FH | Ustawić | 1 |
| 2. | System sterowania Siemens ONE | Ustawić | 1 |
| 3. | Wyświetlacz: 21,5-calowy panel dotykowy | Ustawić | 1 |
| 4. | Pięcioosiowa, wielofunkcyjna głowica obrotowa FH (oś B) | Ustawić | 1 |
| 5. | FH-DGZX-28010/42B2 Wrzeciono elektryczne frezarskie (funkcja toczenia osłoniętego) | PC | 1 |
| 6. | Śruba kulowa chłodzona z pustym wnętrzem i osią X/Y/Z | PCS | 3 |
| 7. | Stół obrotowy z napędem bezpośrednim do frezowania (oś C) | Ustawić | 1 |
| 8. | Oś B RCN8380 29-bitowy enkoder absolutny | PC | 1 |
| 9. | Oś C RCN2580 28-bitowy enkoder absolutny | PC | 1 |
| 10. | Prowadnice liniowe INA Roller | Zestawy | 7 |
| 11. | Układ chłodzenia wodnego wrzeciona | Ustawić | 1 |
| 12. | Pierścień maszyny do natrysku wody | Ustawić | 1 |
| 13. | Głowica pięcioosiowa z dyszą wodną w kształcie półksiężyca, dmuchawa w kształcie półksiężyca | Ustawić | 1 |
| 14. | System blokady bezpieczeństwa przednich i bocznych drzwi roboczych | Ustawić | 1 |
| 15. | Wodoodporne oświetlenie pojemnika roboczego | PCS | 2 |
| 16. | Stacja hydrauliczna | Ustawić | 1 |
| 17. | Centralne urządzenie do centralnego smarowania paszy | Ustawić | 1 |
| 18. | Czyszczenie pistoletu na wodę i pistoletu pneumatycznego od strony operacyjnej | Ustawić | 1 |
| 19. | Układ cieczy chłodząco-smarującej (CTS 25 bar) | Ustawić | 1 |
| 20. | Całkowicie zamknięta ochronna blacha | Ustawić | 1 |
| 21. | Skrzynka operacyjna | Ustawić | 1 |
| 22. | Skrzynka elektryczna klimatyzatora | Ustawić | 1 |
| 23. | Elektroniczne koło ręczne Siemens | PC | 1 |
| 24. | Przełącznik nożny zwalniający narzędzie wrzeciona | PC | 1 |
| 25. | Maszyna trójkolorowa | Ustawić | 1 |
| 26. | 40 szt. magazynków narzędziowych HSK-A63 i serwomechanizmu ATC | Ustawić | 1 |
| 27. | Trójosiowa siatka wartości bezwzględnej X/Y/Z | Zestawy | 3 |
| 28. | Spiralny wałek do wiórów i tylny przenośnik wiórów Wózek do wiórów | Ustawić | 1 |
| 29. | Urządzenie sondy podczerwieni Renishaw OMP60 | Ustawić | 1 |
| 30. | Jednostka ustawiania narzędzi Renishaw NC4F230 | Ustawić | 1 |
| 31. | Podkładki fundamentowe i śruby fundamentowe | Ustawić | 1 |
| 32. | Instrukcja techniczna | Ustawić | 1 |
Parametr
| Model | Jednostka | FH135P |
| Podróż | ||
| Przesuw osi X | mm | 1450 |
| Przesuw osi Y | mm | 1450 |
| Przesuw osi Z | mm | 1000 |
| Odległość od czoła wrzeciona do powierzchni stołu roboczego | mm | 160-1160 |
| Głowica frezarska pozioma | mm | 30-1030 |
| Prędkość posuwu/szybkiego ruchu | m/min | 40 |
| Siła posuwu | KN | 10 |
| Stół obrotowy (oś C) | ||
| Rozmiar stołu roboczego | mm | Ø1400x1300 |
| Maksymalne obciążenie stołu (frezowanie) | kg | 4000 |
| Maksymalna prędkość stołu frezarskiego | obr./min | 50 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Moment znamionowy | Nm | 1330 |
| Maksymalny moment obrotowy | Nm | 2630 |
| Głowica frezarska wahadłowa CNC (oś B) | ||
| Zakres wahania (0=pion/180=poziom) | ° | -15~180 |
| Szybki posuw i prędkość posuwu | obr./min | 50 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Moment znamionowy | Nm | 1050 |
| Maksymalny moment obrotowy | Nm | 2130 |
| Wrzeciono | ||
| Prędkość wrzeciona | obr./min | 10000 |
| Moc wrzeciona (S1) | Kw | 42/58 |
| Moment obrotowy wrzeciona (S1/S6) | Nm | 215/350 |
| Stożek wrzeciona |
| HSKA100 |
| Magazynek narzędzi | ||
| Interfejs narzędzia |
| HSKA100 |
| Pojemność magazynka narzędzi | PCS | 40 |
| Maksymalna średnica/długość/waga narzędzia |
| Ø135/300/12 |
| Czas wymiany narzędzia (z narzędzia na narzędzie) | S | 4 |
| Urządzenie pomiarowe | ||
| Sonda podczerwieni | Renishaw OMP60 | |
| Urządzenie do wykrywania narzędzi w obszarze roboczym | Renishaw NC4F230 | |
| Dokładność położenia (ISO230-2 i VDI3441) | ||
| Dokładność pozycjonowania X/Y/Z | mm | 0,006 |
| Dokładność powtarzania pozycjonowania X/Y/Z | mm | 0,004 |
| Dokładność pozycjonowania B/C |
| 8" |
| Dokładność powtarzania pozycjonowania B/C |
| 4" |
| Sterownik CNC | ||
| System CNC |
| Siemens ONE |
Główne specyfikacje maszyny | Optymalna konfiguracja sztywnej konstrukcji
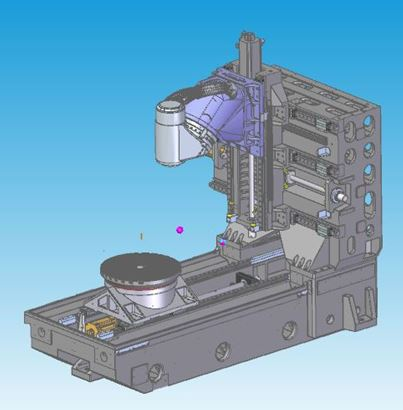
Cechy konstrukcyjne | Najlepszy projekt analizy mechanicznego odlewania drutu
◆Pełnowymiarowa, termosymetryczna struktura odlewu, wykorzystująca wysokiej jakości żeliwo klasy Meehanite
◆Hartowanie i naturalny proces starzenia w celu wyeliminowania naprężeń wewnętrznych
◆Wibracje o częstotliwości naturalnej konstrukcji eliminują naprężenia powstające podczas obróbki materiału
◆Konstrukcja słupa o dużej powierzchni i wysokiej sztywności na całej ścianie może skutecznie poprawić sztywność oraz precyzję statyczną i dynamiczną
◆Trójosiowy napęd śrubowy z chłodzeniem pustym
Wrzeciono elektryczne
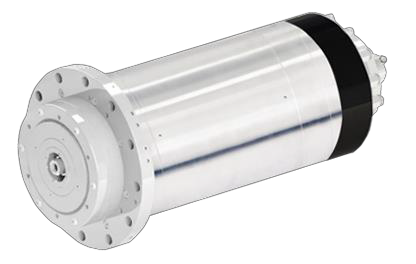
Cechy konstrukcyjne
◆Zgodnie z charakterystyką maszyny, niezależne badania, rozwój i produkcja.
◆Otwór stożkowy HSK-A100 został zastosowany w modelu FH135P.
◆Zastosowano zewnętrzny układ chłodzenia zapewniający chłodzenie obiegowe, który może skutecznie zapewnić zastosowanie wrzeciona elektrycznego.
Głowica frezarska wahadłowa CNC (oś B)
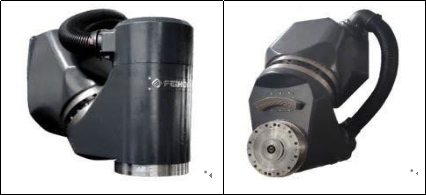
Cechy konstrukcyjne
◆Niezależne projektowanie i produkcja.
◆Wbudowany silnik DD z zerowym łańcuchem przekładniowym i konstrukcją bezluzową.
◆Wysokie parametry przyspieszenia.
◆Najkrótsza odległość między wierzchołkiem narzędzia wrzeciona a punktem podparcia konstrukcyjnego zapewnia maksymalną sztywność cięcia.
◆Większe łożysko YRT poprawia sztywność.
◆ Wyposażony w system pomiarowy z absolutnym enkoderem obrotowym HEIDENHAIN serii RCN8380, sterowanie w pętli zamkniętej, aby zapewnić najwyższą dokładność.
◆System chłodzenia osi B redukuje przenoszenie ciepła.
Stół obrotowy (stół osi C)
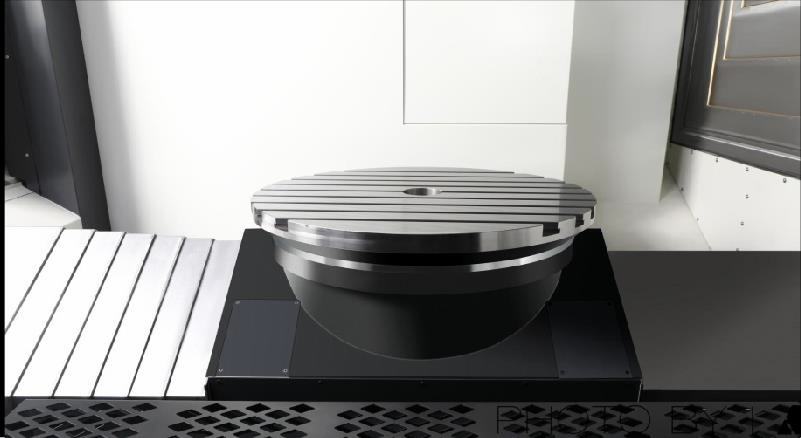
Cechy konstrukcyjne
◆Niezależne projektowanie i produkcja.
◆Wbudowany silnik DD z zerowym łańcuchem przekładniowym i konstrukcją bezluzową.
◆Wysoka reakcja na przyspieszenie i zwalnianie.
◆Większe łożysko YRT zwiększa sztywność.
◆Duży moment napędowy, pozycjonowanie i obróbka za pomocą stołu pozycjonującego i zaciskającego
◆Spełnienie wymagań frezowania, ograniczenie konieczności przenoszenia przedmiotu obrabianego i poprawa dokładności produktu.
◆Wyposażony w precyzyjny system pomiarowy HEIDENHAIN z enkoderem obrotowym i całkowicie zamkniętą pętlą sterowania, aby zapewnić najwyższą dokładność.
◆Konstrukcja układu chłodzenia redukująca przenoszenie ciepła.
System sterowania
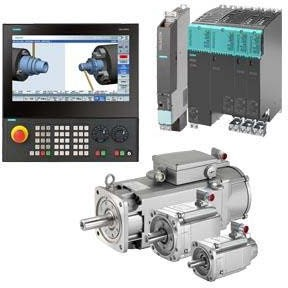
Funkcje wyboru
◆Wybierz hosta sterującego NCU730.3B dla połączenia pięcioosiowego (szczegóły konfiguracji systemu znajdują się w tabeli funkcji)
◆Z funkcją RTCP
◆Wybierz napęd Siemens S120 z trzykrotnie większą przeciążalnością i silnikiem serii 1FT o wysokich parametrach kinematycznych
◆Wybierz TCU30.3+ICP427E jako host interaktywny HMI, komputer IPC ma większą prędkość obliczeniową i większą przestrzeń dyskową
Automatyczny system wymiany narzędzi
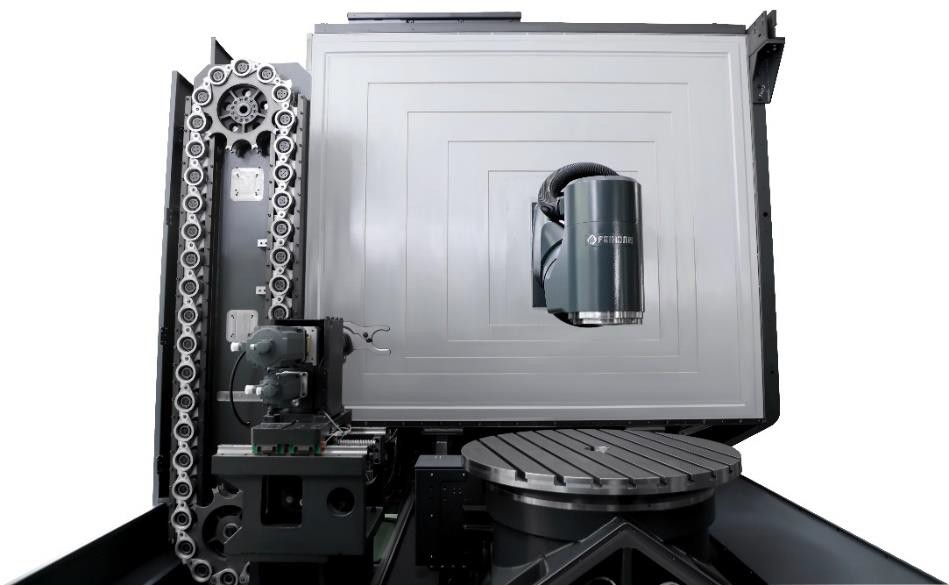
Cechy konstrukcyjne
◆ Niezależne projektowanie i produkcja.
◆Wybór i zmiana narzędzia odbywa się za pomocą serwosilnika, który steruje pracą zacisku, zapewniając większą stabilność i dokładność.
◆Połączenie z funkcją zarządzania narzędziami Siemens ONE zapewnia efektywniejsze zarządzanie narzędziami.
Podnoszony ustawiacz narzędzi
Cechy konstrukcyjne
◆Wyposażone w system ustawiania narzędzi Ransishaw NC4F230R o wyższej precyzji.
◆Automatyczne ustawianie narzędzi na maszynie, automatyczna aktualizacja kompensacji narzędzia.
◆Urządzenie do ustawiania narzędzi można podnosić i opuszczać, oszczędzając w ten sposób miejsce na powierzchni roboczej.
◆Całkowicie uszczelniona konstrukcja z blachy chroni narzędzie przed uszkodzeniem przez wodę i opiłki żelaza w trakcie obróbki.
Sonda podczerwieni
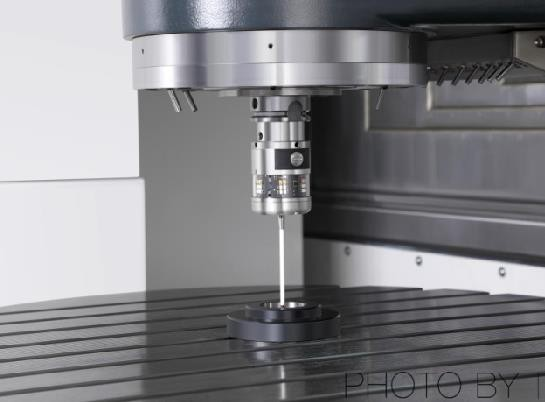
Cechy konstrukcyjne
◆Wyposażony w sondę podczerwieni Renishaw OMP60.
◆Wyrównanie obrabianego przedmiotu i kontrola jego rozmiaru mogą ograniczyć błędy wynikające z ręcznej kontroli, a także zwiększyć dokładność produktu i wydajność przetwarzania.
◆90% oszczędności czasu potrzebnego na pomoc na pokładzie.
Wygląd
Konstrukcja pokrywy pięcioosiowego centrum obróbczego serii FH spełnia rygorystyczne normy bezpieczeństwa CE. Całkowicie szczelna blacha zapobiega przypadkowemu wejściu operatora do obszaru roboczego podczas obróbki, a jednocześnie zapobiega użyciu wysokociśnieniowego płynu obróbkowego lub wiórów z maszyny, z wyjątkiem tabliczki ostrzegawczej. Drzwi robocze są również wyposażone w wyłącznik bezpieczeństwa, zapobiegający wypadkom podczas obsługi lub konserwacji. Posiadają również duże okienko, które ułatwia operatorowi zrozumienie działania i procesu obróbki maszyny.
Czyszczenie
Za pomocą osłony teleskopowej i blachy ochronnej można chronić wióry powstające podczas pracy, unikać odprysków podczas cięcia i uszkodzeń innych mechanizmów.
Oświetlenie
Obszar roboczy wyposażony jest w dwa światła LED o natężeniu oświetlenia powyżej 800 luksów, co zapewnia operatorowi odpowiednio jasne środowisko pracy.
Operatywność
Strona operacyjna wyposażona jest w dzielone drzwi przesuwne, które zapewniają dużą przestrzeń otwarcia, co ułatwia załadunek i rozładunek obrabianego przedmiotu z trzech kierunków za pomocą dźwigu.
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...