


Pięcioosiowe centrum obróbcze FH100P
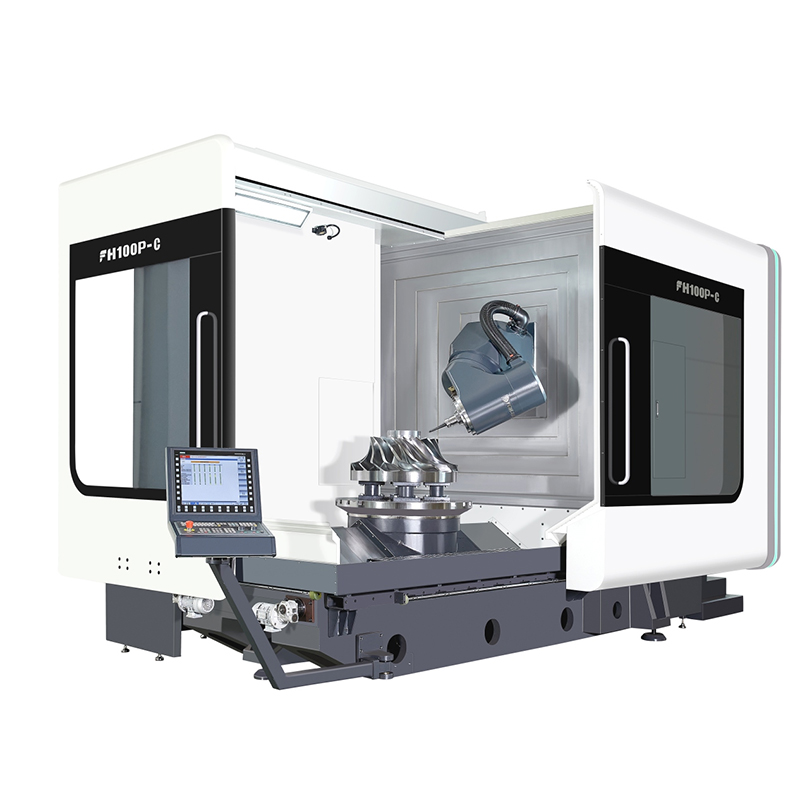
Pięcioosiowyjednoczesnycentrum obróbcze
Napęd śrubowy z chłodzeniem liniowym osi XYZ
B\C wał obrotowy DD przekładnia napędu bezpośredniego
W pełni zamknięty system pomiaru wartości bezwzględnej
Konfiguracja główna
| No | Przedmiot | Jednostka | Ilość |
| 1. | Odlew mineralny ramy głównej FH | USTAWIĆ | 1 |
| 2. | System sterowania Siemens ONE | USTAWIĆ | 1 |
| 3. | Wyświetlacz: 21,5-calowy panel dotykowy | USTAWIĆ | 1 |
| 4. | Pięcioosiowa, wielofunkcyjna głowica obrotowa FH (oś B) | USTAWIĆ | 1 |
| 5. | Wrzeciono frezarskie elektryczne FH-DGZX-28010/42B2 (funkcja toczenia osłonięta) | PC | 1 |
| 6. | Śruby kulowe chłodzone z pustymi przestrzeniami w osiach X/Y/Z | PC | 3 |
| 7. | Stół obrotowy z napędem bezpośrednim Mill (oś C) | USTAWIĆ | 1 |
| 8. | Oś B RCN8380 29-bitowy enkoder absolutny | PC | 1 |
| 9. | Oś C RCN2580 28-bitowy enkoder absolutny | PC | 1 |
| 10. | Prowadnice liniowe INA Roller | USTAWIĆ | 7 |
| 11. | Układ chłodzenia wodnego wrzeciona | USTAWIĆ | 1 |
| 12. | Pierścień maszynowy zraszający wodę | USTAWIĆ | 1 |
| 13. | Głowica pięcioosiowa, natrysk wody w kształcie półksiężyca, nadmuch gazu w kształcie półksiężyca | USTAWIĆ | 1 |
| 14. | System blokady bezpieczeństwa przednich i bocznych drzwi roboczych | USTAWIĆ | 1 |
| 15. | Wodoodporne oświetlenie pojemnika roboczego | PCS | 2 |
| 16. | Stacja hydrauliczna | USTAWIĆ | 1 |
| 17. | Centralne urządzenie do centralnego smarowania paszy | USTAWIĆ | 1 |
| 18. | Czyszczenie pistoletu na wodę i pistoletu pneumatycznego od strony operacyjnej | USTAWIĆ | 1 |
| 19. | Układ cieczy chłodząco-smarującej (CTS 25 bar) | USTAWIĆ | 1 |
| 20. | Całkowicie zamknięta ochronna blacha | USTAWIĆ | 1 |
| 21. | Skrzynka operacyjna | USTAWIĆ | 1 |
| 22. | Skrzynka elektryczna klimatyzatora | USTAWIĆ | 1 |
| 23. | Elektroniczne koło ręczne Siemens | PC | 1 |
| 24. | Przełącznik nożny zwalniający nóż wrzeciona | PC | 1 |
| 25. | Maszyna trójkolorowa | USTAWIĆ | 1 |
| 26. | Magazynek narzędzi HSK-A100 na 40 szt. i automatyczny system wymiany narzędzi z serwomotorem | USTAWIĆ | 1 |
| 27. | Trójosiowa siatka wartości bezwzględnej X/Y/Z | USTAWIĆ | 3 |
| 28. | Urządzenie do walcowania spiralnych wiórów i tylny przenośnik wiórów + wózek do wiórów | USTAWIĆ | 1 |
| 29. | Urządzenie sondy podczerwieni Renishaw OMP60 | USTAWIĆ | 1 |
| 30. | Urządzenie do ustawiania narzędzi laserowych Renishaw NC4F230 | USTAWIĆ | 1 |
| 31. | Podkładki fundamentowe i śruby fundamentowe | USTAWIĆ | 1 |
| 32. | Instrukcja techniczna | USTAWIĆ | 1 |
Parametr
| Model | Jednostka | FH100P |
| Podróż | ||
| Przesuw osi X | mm | 1000 |
| Przesuw osi Y | mm | 1150 |
| Przesuw osi Z | mm | 1000 |
| Odległość od czoła wrzeciona do powierzchni stołu roboczego | mm | 160-1160 |
| Głowica frezarska pozioma | mm | 30-1030 |
| Prędkość posuwu/szybkiego ruchu | m/min | 40 |
| Siła posuwu | KN | 10 |
| Stół obrotowy (oś C) | ||
| Rozmiar stołu roboczego | mm | Ø1100 |
| Maksymalne obciążenie stołu (młyn) | kg | 4000 |
| Maksymalna prędkość stołu roboczego frezarki | obr./min | 100 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Moment znamionowy | Nm | 1630 |
| Maksymalny moment obrotowy | Nm | 2630 |
| Głowica frezarska wahadłowa CNC (oś B) | ||
| Zakres wahania (0=pion/180=poziom) | ° | -15~180 |
| Szybka prędkość poruszania się i podawania | obr./min | 50 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Moment znamionowy | Nm | 1050 |
| Maksymalny moment obrotowy | Nm | 2130 |
| Wrzeciono (frezarskie i tokarskie) | ||
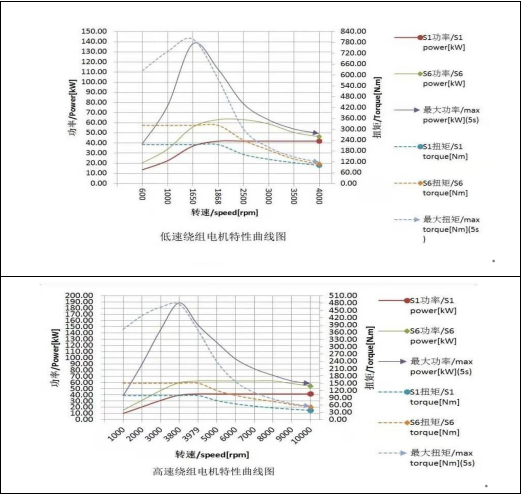
| Prędkość wrzeciona | obr./min | 10000 |
| Moc wrzeciona | Kw | 42/58 |
| Moment obrotowy wrzeciona | Nm | 215/350 |
| Stożek wrzeciona |
| HSKA100 |
| Magazynek narzędzi | ||
| Interfejs narzędzia |
| HSKA100 |
| Pojemność magazynka narzędzi | PCS | 40 |
| Maksymalna średnica/długość/waga narzędzia |
| Ø135/300/12 |
| Zmiana narzędzia (narzędzie do narzędzia) | S | 4 |
| Urządzenie pomiarowe | ||
| Sonda podczerwieni | Rensishaw OMP60 | |
| Urządzenie do wykrywania narzędzi w obszarze roboczym |
| Rensishaw NC4F230 |
| Dokładność położenia (ISO230-2 i VDI3441) | ||
| Dokładność pozycjonowania X/Y/Z | mm | 0,006 |
| Dokładność powtarzania pozycjonowania X/Y/Z | mm | 0,004 |
| Dokładność pozycjonowania B/C |
| 8" |
| Dokładność powtarzania pozycjonowania B/C |
| 4" |
Główne specyfikacje maszyny | Optymalna, sztywna konfiguracja konstrukcyjna
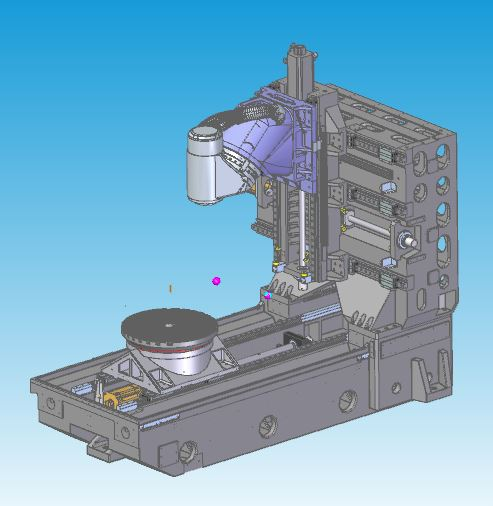
Cechy konstrukcyjne | Najlepszy projekt analizy mechanicznego odlewania drutu
◆Łóżko wykorzystuje nową strukturę odlewu mineralnego, a ruchome części wykonane są z wysokiej jakości żeliwa klasy Meehanite
◆Hartowanie i naturalny proces starzenia w celu wyeliminowania naprężeń wewnętrznych
◆Wibracje o częstotliwości naturalnej konstrukcji eliminują naprężenia powstające podczas obróbki materiału
◆Konstrukcja słupa o dużej powierzchni i wysokiej sztywności na całej ścianie może skutecznie poprawić sztywność oraz precyzję statyczną i dynamiczną
◆Trójosiowy napęd śrubowy z chłodzeniem pustym
Wrzeciono elektryczne
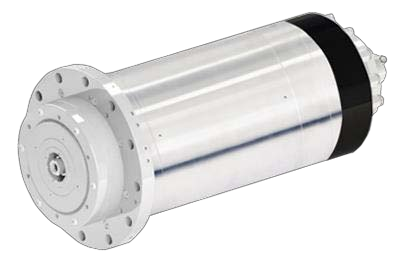
Cechy konstrukcyjne
◆Niezależne badania, rozwój i produkcja zgodnie z charakterystyką naszych własnych maszyn.
◆Otwór stożkowy HSK-A100 został zastosowany w modelu FH100P.
◆Do chłodzenia obiegowego zastosowano zewnętrzny układ chłodzenia, który skutecznie gwarantuje zastosowanie wrzeciona elektrycznego.
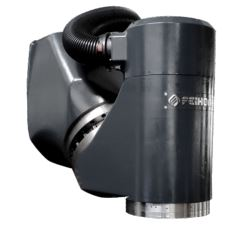
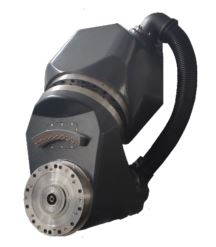
Głowica frezarska wahadłowa CNC (oś B)
Cechy konstrukcyjne
◆ Wbudowany silnik DD z zerowym łańcuchem przekładni i konstrukcją bezluzową
◆ Wysokie parametry przyspieszenia
◆ Najkrótsza odległość między wierzchołkiem narzędzia wrzeciona a punktem podparcia konstrukcyjnego zapewnia maksymalną sztywność cięcia
◆ Większe łożyska YRT zwiększają sztywność
◆ Wyposażony w system pomiarowy z absolutnym enkoderem obrotowym HEIDENHAIN serii RCN8380, sterowanie w pętli zamkniętej zapewniające najwyższą dokładność
◆ Konstrukcja układu chłodzenia osi B w celu zmniejszenia przenoszenia ciepła
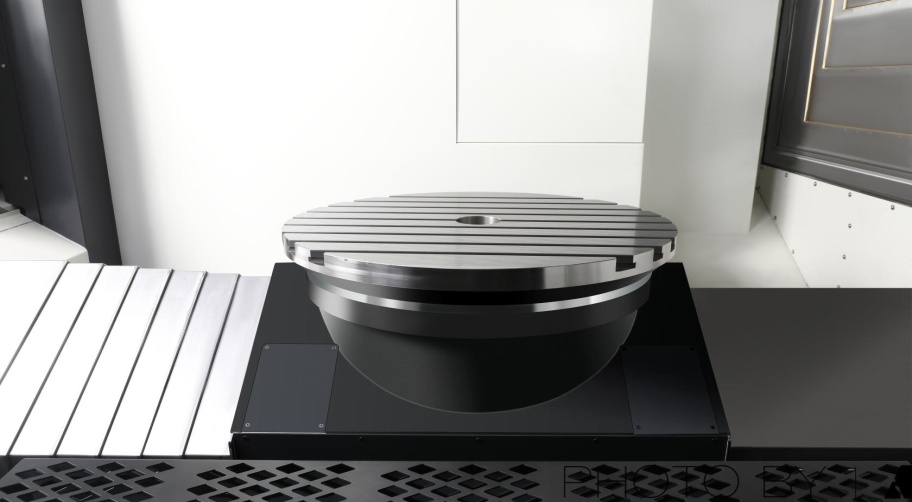
Stół obrotowy (oś C)
Cechy konstrukcyjne
◆ Wbudowany silnik DD z zerowym łańcuchem przekładni i konstrukcją bezluzową
◆ Wysoka reakcja na przyspieszenie i zwalnianie
◆ Większe łożyska YRT zwiększają sztywność
◆ Duży moment napędowy, pozycjonowanie i obróbka za pomocą stołu pozycjonującego i zaciskowego
◆ Spełnia dwa wymagania dotyczące obróbki: frezowania, redukuje konieczność manipulowania przedmiotem obrabianym i zwiększa dokładność produktu
◆ Wyposażony w precyzyjny system pomiaru enkodera obrotowego HEIDENHAIN, sterowanie w pętli zamkniętej zapewniające najwyższą dokładność
◆ Konstrukcja układu chłodzenia w celu zmniejszenia wymiany ciepła
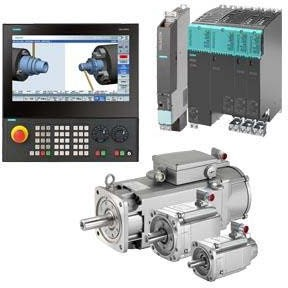
Kontroler
Funkcje wyboru
◆Wybierz hosta sterującego NCU730.3B dla połączenia pięcioosiowego (szczegółową konfigurację funkcji systemu można znaleźć w tabeli funkcji)
◆Z funkcją RTCP
◆Wybierz sterownik Siemens S120 z trzykrotnie większą przeciążalnością i silnikiem serii 1FT o wysokiej charakterystyce ruchu
System kontroli ruchu lotniczego
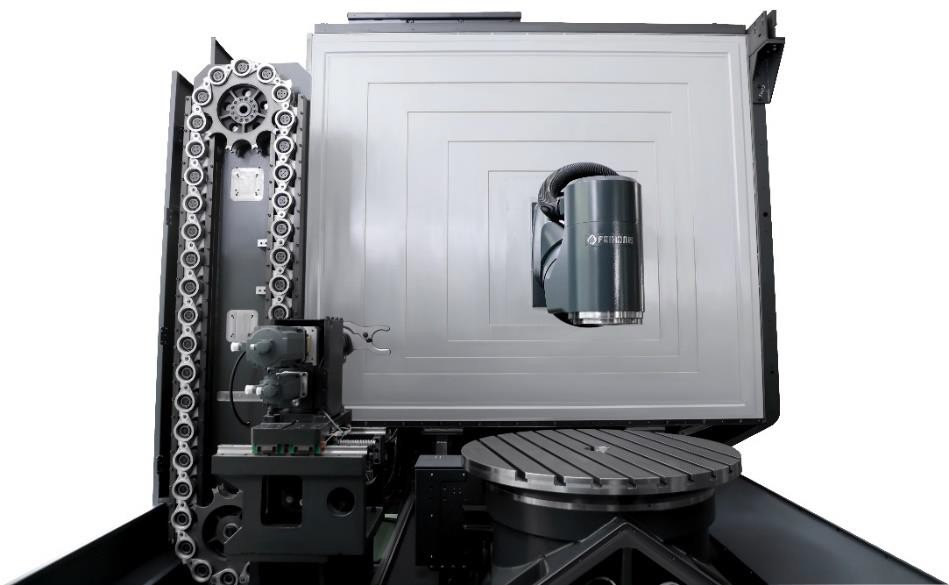
Cechy konstrukcyjne
◆ Niezależne projektowanie i produkcja.
◆ Wybór i zmiana narzędzia odbywa się za pomocą serwosilnika, który steruje pracą zacisku, zapewniając większą stabilność i dokładność.
◆ W połączeniu z funkcją zarządzania narzędziami Siemens ONE, bardziej wydajne zarządzanie narzędziami.
Podnoszony ustawiacz narzędzi
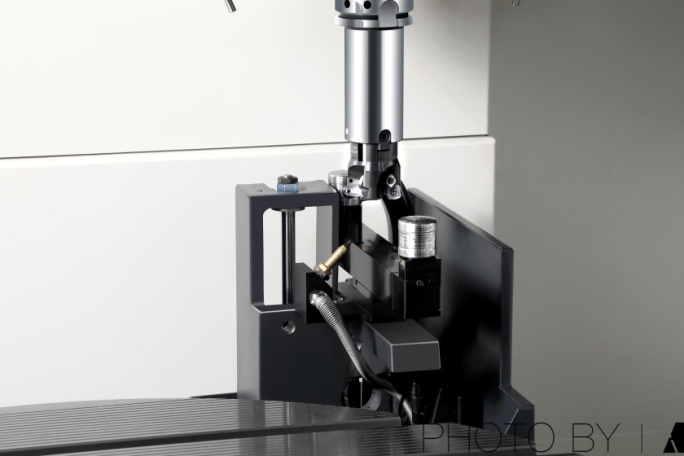
Cechy konstrukcyjne
◆ Wyposażony w bezkontaktowy laserowy system ustawiania narzędzi Ransishaw NC4F230 zapewniający większą precyzję
◆ Automatyczne ustawianie narzędzia na maszynie, automatyczna aktualizacja kompensacji narzędzia
◆ Urządzenie do ustawiania narzędzi można podnosić i opuszczać, aby zaoszczędzić miejsce na powierzchni roboczej
◆ Całkowicie uszczelniona konstrukcja z blachy chroni narzędzie przed wodą i opiłkami żelaza podczas obróbki
Sonda podczerwieni
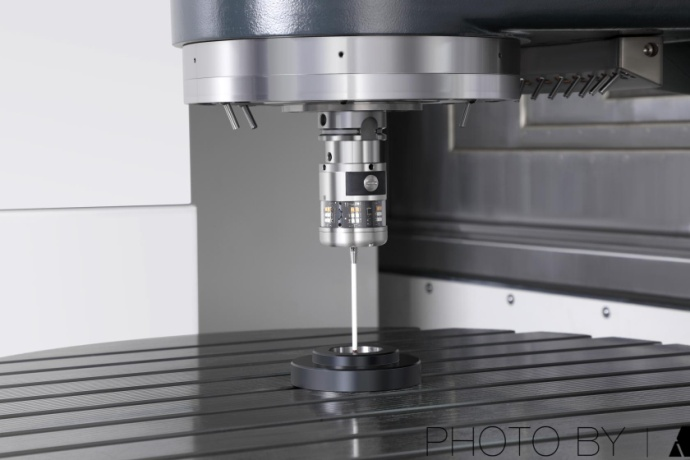
Cechy konstrukcyjne
◆ Wyposażony w optyczną sondę dotykową Ransishaw OMP60
◆ Wyrównanie obrabianego przedmiotu i kontrola jego rozmiaru na maszynie, redukcja błędów ręcznej kontroli, poprawa dokładności produktu i wydajności przetwarzania
◆ 90% oszczędności czasu potrzebnego na pomoc na maszynie
Zewnętrzny
Konstrukcja pokrywy pięcioosiowego centrum obróbczego z frezarką i tokarką serii FH spełnia rygorystyczne normy bezpieczeństwa CE. W pełni gęsta blacha zapobiega przypadkowemu wejściu operatora w obszar roboczy podczas obróbki, a jednocześnie zapobiega użyciu chłodziwa pod wysokim ciśnieniem lub wyrzucaniu wiórów z maszyny. Oprócz tabliczki ostrzegawczej, drzwi robocze są również wyposażone w wyłącznik bezpieczeństwa, zapobiegający wypadkom podczas obsługi lub konserwacji. Posiadają również duże okienko, które ułatwia operatorowi zrozumienie działania i procesu obróbki maszyny.
Czysty
Za pomocą osłony teleskopowej i blachy ochronnej można chronić wióry powstające podczas pracy, unikać odprysków podczas cięcia i uszkodzeń innych mechanizmów.
Oświetlenie
Obszar roboczy wyposażony jest w dwa światła LED o natężeniu oświetlenia przekraczającym 800 luksów, co zapewnia operatorowi odpowiednio jasne środowisko pracy.
Operatywność
Strona operacyjna wyposażona jest w dzielone drzwi przesuwne, które zapewniają dużą przestrzeń otwarcia, co ułatwia załadunek i rozładunek obrabianego przedmiotu z trzech kierunków za pomocą dźwigu.
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...