


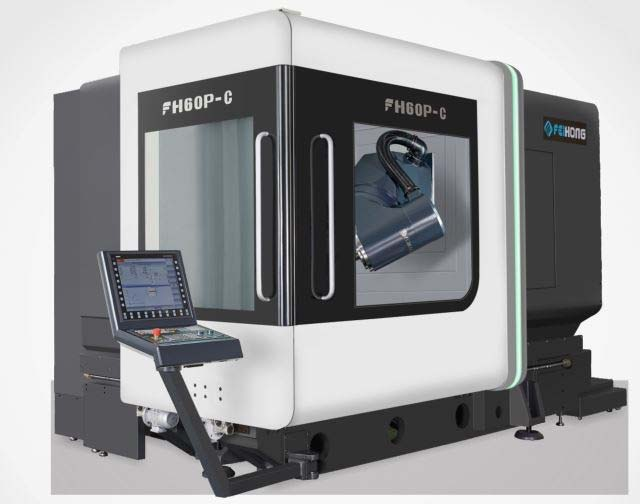
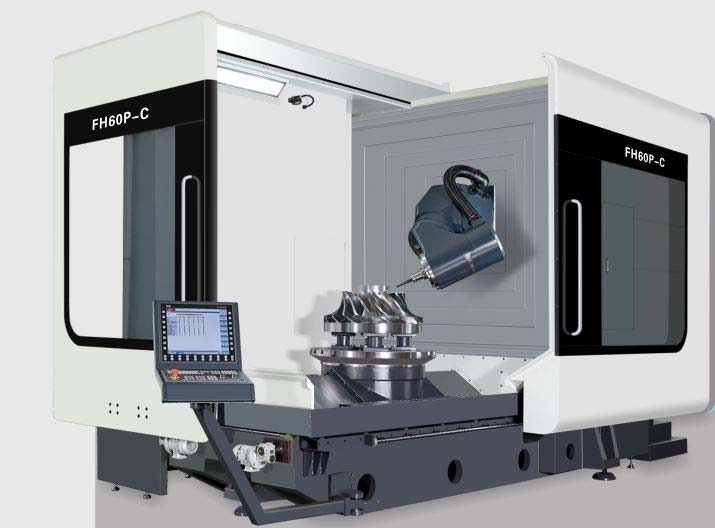
5-osiowe jednoczesne frezowanie i toczenie 60P-C
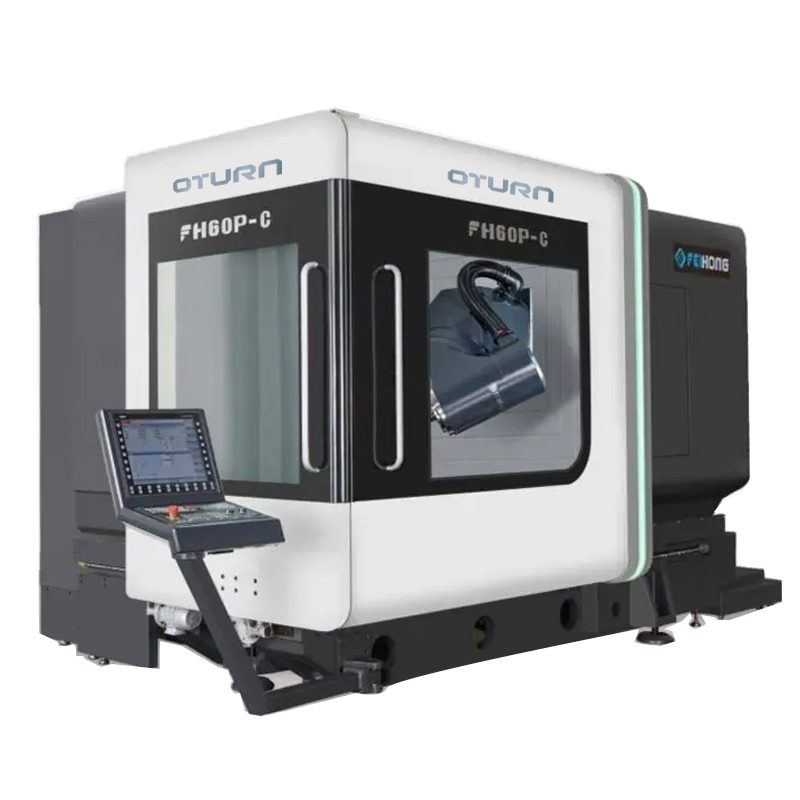
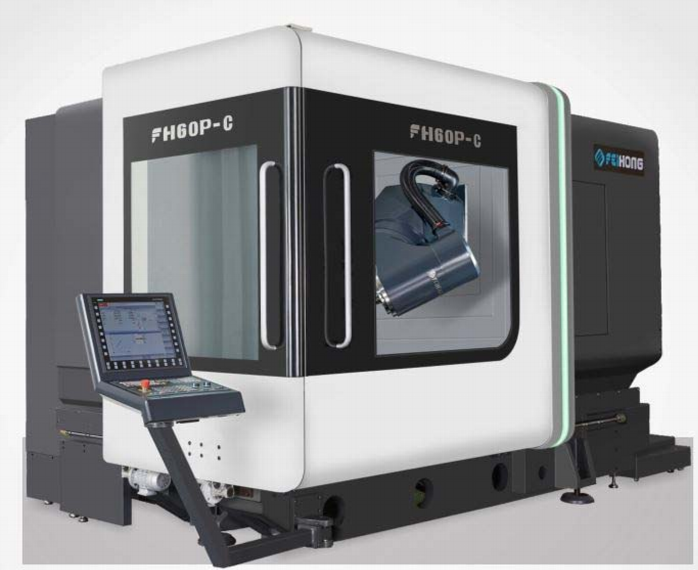
Zakres dostawy
Tabela funkcji akcesoriów standardowych (w przypadku części sterującej elektrycznie należy zapoznać się z funkcją kontrolera)
1. Kontroler Siemens 840DSL
2. Własna pięcioosiowa głowica obrotowa wielofunkcyjna
3. Wrzeciono elektryczne DGZX-24012/34B2-KFHWVJS
4. Automatyczny system wymiany narzędzi z magazynkiem narzędziowym HSK-A63 40
5. Napęd śrubowy kulowy z chłodzeniem pustym w osiach X/Y/Z
6. Prowadnice liniowe rolkowe (po 2 sztuki dla osi X/Y/Z) — BOSCH REXROTH
7. Trójosiowa linijka optyczna X/Y/Z z zamkniętą pętlą
8. Urządzenie do regulacji temperatury skrzynki elektrycznej
9. Chłodnica wrzeciona
10. Urządzenie do walcowania spiralnego wiórów i tylny przenośnik wiórów żelaznych, wózek do transportu wiórów żelaznych
11. Woda z centrum wrzeciona, pierścieniowy strumień wody
12. Dmuchnij powietrze w środek wrzeciona i wdmuchnij powietrze do pierścienia.
13. Głowa pięcioosiowa w kształcie półksiężyca dmucha wodą, a półksiężyc dmucha powietrzem.
14. 1 typ blokady bezpieczeństwa do drzwi roboczych przednich i bocznych
15. Urządzenie do chłodzenia cyrkulacyjnego wrzeciona.
16. Wodoodporna lampa fluorescencyjna robocza
17. Urządzenie stacji hydraulicznej
18. Jednostka sondy podczerwieni Renishaw OMP60
19. Urządzenie do ustawiania narzędzi laserowych firmy Renishaw
20. Centralne, scentralizowane, automatyczne urządzenie do smarowania podajnika
21. Czyszczenie pistoletu na wodę i interfejsu powietrznego od strony operacyjnej
22. Układ chłodzenia płynu tnącego
23. Całkowicie zamknięta blacha ochronna
24. Pole operacyjne
25. Skrzynka elektryczna wyposażona jest w klimatyzator
26. Elektroniczne koło ręczne Siemens
27. Wyłącznik nożny zwalniający narzędzie wrzeciona
28. Podkładki fundamentowe i śruby fundamentowe
29. Narzędzia regulacyjne i skrzynki narzędziowe
30. Instrukcja techniczna
Parametr
| Model | Jednostka | FH60P-C |
| Podróż | ||
| Przesuw osi X | mm | 600 |
| Przesuw osi Y | mm | 800 |
| Przesuw osi Z | mm | 600 |
| Odległość od czoła wrzeciona do powierzchni stołu roboczego | mm | 150-750 |
| Głowica frezarska pozioma | mm | 30-630 |
| Prędkość posuwu/szybkiego ruchu | m/min | 40 |
| Siła posuwu | KN | 10 |
| Stół obrotowy (oś C) | ||
| Rozmiar stołu roboczego | mm | Ø630 |
| Maksymalne obciążenie stołu (młyn) | kg | 2000 |
| Maksymalne obciążenie stołu (obracanie) | kg | 1000 |
| Stół obrotowy | obr./min | 60 |
| Stół roboczy do frezowania/toczenia (frezowanie i toczenie złożone) | obr./min | 600 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Model | Jednostka | FH80P-C |
| Moment znamionowy | Nm | 807 |
| maksymalny moment obrotowy | Nm | 1430 |
| Głowica frezarska wahadłowa CNC (oś B) | ||
| Zakres wahania (0=pion/180=poziom) | ° | -15~180 |
| Szybka prędkość poruszania się i podawania | obr./min | 80 |
| Minimalny kąt rozszczepienia | ° | 0,001 |
| Moment znamionowy | Nm | 743 |
| maksymalny moment obrotowy | Nm | 1320 |
| Wrzeciono (frezarskie i tokarskie) | ||
| Prędkość wrzeciona | obr./min | 12000 |
| Moc wrzeciona | Kw | 34/42 |
| Moment obrotowy wrzeciona | Nm | 132/185 |
| Stożek wrzeciona |
| HSKA63 |
| Odległość od środka wrzeciona do powierzchnia prowadnicy belki | mm | 1064,5 |
| Model | Jednostka | FH60P-C |
| Magazynek narzędzi | ||
| Interfejs narzędzia |
| HSKA63 |
| Pojemność magazynka narzędzi | PCS | 40 |
| Maksymalna średnica/długość/waga narzędzia |
| Ø85/300/8 |
| Przełącznik narzędzia (Narzędzie do) | S | 1.8 |
| Urządzenie pomiarowe | ||
| Sonda podczerwieni | Rensishaw OMP60 | |
| Urządzenie do wykrywania narzędzi w obszarze roboczym |
| Rensishaw NC4F230 |
| Pojemność przetwarzania |
|
|
| Maksymalna średnica wiercenia (stal średnia) |
| Ø40 |
| Maksymalna średnica gwintowania (stal średnia) |
| M24 |
| Maksymalna średnica frezowania (stal średnia) |
| 250 |
| Dokładność położenia (ISO230-2 i VDI3441) | ||
| Dokładność pozycjonowania X/Y/Z | mm | 0,005 |
| Dokładność powtarzania pozycjonowania X/Y/Z | mm | 0,004 |
| Dokładność pozycjonowania B/C |
| 8" |
| Dokładność powtarzania pozycjonowania B/C |
| 4" |
| Model | Jednostka | FH80P-C |
| Sterownik CNC |
|
|
| System sterowania |
| Siemens840D |
| Inni |
|
|
| Wysokość maszyny (maszyna ogólna) | mm | 2985 |
| Zajmowana powierzchnia maszyny głównej (dł.*szer.) | mm | 4300x2600 |
| Zajęta powierzchnia magazynu narzędzi (dł.*szer.) | mm | 2100x1250 |
| Zajęta powierzchnia przenośnika wiórów (dł.*szer.) | mm | 3070x1065 |
| Zajęta powierzchnia zbiornika na wodę (dł.*szer.) | mm | 1785x1355 |
| Całkowita powierzchnia zajmowana przez całą maszynę (dł.*szer.) | mm | 5200x3550 |
| Waga maszyny | Kg | 15000 |
Maszyna CNCkontroler
| System sterowania | Siemens 840DSL (silnik i napęd) | ||
| Liczba osi sterujących | Toczenie frezarskie 5-osiowe symultaniczne (oś NC + wrzeciono, oś BC) | ||
| Jednoczesne sterowanie 5 osiami Jednoczesne frezowanie z toczeniem | oś pozycjonująca | Standardowe X, Y, Z, B, C | |
| interpolacja | linia prosta | Osie X, Y, Z, B, C (osie X, Y, Z, B, C można kompensować) | |
| łuk | Osie X, Y, Z, B, C (osie X, Y, Z, B, C można kompensować) | ||
| Minimalna jednostka dydaktyczna | 0,001um | ||
| minimalna jednostka sterująca | 0,1 nm | ||
| pokazywać | 19LCD | ||
| silnik | Możliwość potrójnego przeciążenia dzięki enkoderowi absolutnemu (pozycja enkodera nigdy nie jest tracona) | ||
| Funkcja komunikacji zewnętrznej | Interfejs Ethernet i RS232C | ||
| Tryb pracy | MDI, Auto, Manual, Koło ręczne, Początek (absolutny), REPOS | ||
| programowo | Internetowy edytor języka ISO | ||
| Maksymalna pojemność pamięci do programowania PLC | 2048 KB | ||
| Funkcja interpolacji | Linie proste, okręgi przechodzące przez punkty środkowe, spirale, drobne powierzchnie, ustawienia dużej prędkości itp. | ||
| Liczba przesunięć narzędzi | 512 grup | ||
| Powiększenie koła zamachowego | 0,1/0,01/0,001 mm | ||
| Minimalne ustawienia i jednostki ruchome | 1um/X,Y,Z | ||
| zapisywanie danych | Dane w pamięci nigdy nie zostaną utracone po wyłączeniu zasilania | ||
| prędkość posuwu | 0%-150% | ||
| Szybkie powiększenie do przodu | 0%-100% | ||
| Interfejs wejścia i wyjścia | Interfejs Ethernet i RS232C, karta CF, kopia zapasowa na nośniku USB | ||
| język wyświetlania | chiński i angielski | ||
Standardowa ilość konfiguracji
| No | Nazwa akcesorium | jednostka | Ilość |
| 1 | przełącznik sterowania nożnego | ustawić | 1 |
| 2 | Mechanizm zaciskowy hydrauliczny | ustawić | 1 |
| 3 | Centralne urządzenie smarujące | ustawić | 1 |
| 4 | układ chłodzenia | ustawić | 1 |
| 5 | lampa robocza | ustawić | 1 |
| 6 | Trójkolorowe światło | ustawić | 1 |
| 7 | most poziomy | szt. | 1 |
| 8 | Mocowania obrabiarek | ustawić | 1 |
| 9 | Standardowy pakiet narzędzi | ustawić | 1 |
| 10 | zamek bezpieczeństwa | ustawić | 1 |
| 11 | zestaw fundamentowy | ustawić | 1 |
| 12 | Zainstaluj narzędzie regulacyjne | ustawić | 1 |
| 13 | Sztywne gwintowanie i wielopunktowe pozycjonowanie wrzeciona | ustawić | 1 |
| 14 | Przenośnik ślimakowy i automatyczna maszyna do usuwania wiórów | ustawić | 1 |
| 15 | Standardowy układ hydrauliczny | ustawić | 1 |
Outsourcing konfiguracji części
| Nazwa głównych akcesoriów | Pochodzenie | Marka | Uwaga |
| System CNC | Niemcy | Siemens | Siemens 840DSL |
| Silnik wrzeciona | Chiny | Hao Zhi |
|
| Silnik serwo osi X, Y, Z | Niemcy | Siemens |
|
| Wrzeciono | wspólne przedsięwzięcie | Własna marka | Przyjmij niemieckie łożysko FAG |
| Łożysko wrzeciona | Niemcy | PAPIEROS |
|
| Łożysko śrubowe | Niemcy | PAPIEROS |
|
| Prowadnice liniowe | Niemcy | Rexroth | Dokładność na poziomie UP |
| Pręt śrubowy kulowy | Tajwan | HIWIN | Stopień mielenia C3 |
| Elementy hydrauliczne | Chiny | Własna marka |
|
| automatyczny system smarowania | Chiny | Proton |
|
| układ chłodzenia | Chiny | Własna marka |
|
| System oświetlenia | Chiny | Owen |
|
| światło ostrzegawcze | Chiny | Owen |
|
| elektryczny | Francja Niemcy | Schneider/Siemens |
|
| Ochrona łańcucha energetycznego | Chiny | Junhong |
|
| Kabel sterujący | Niemcy | Lepurnani |
|
Główne specyfikacje maszyny | Optymalna, sztywna konfiguracja konstrukcyjna
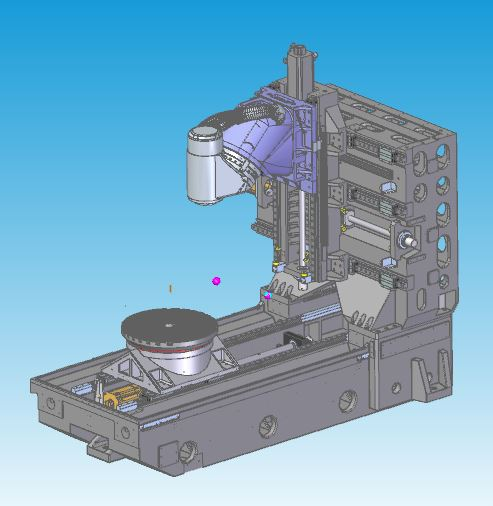
Cechy konstrukcyjne | Najlepszy projekt analizy mechanicznego odlewania drutu
Pełna, skrzynkowa, termosymetryczna struktura odlewu, wykorzystująca wysokiej jakości żeliwo klasy Meehanna
Hartowanie i naturalne starzenie w celu wyeliminowania naprężeń wewnętrznych
Wibracje o częstotliwości strukturalnej eliminują naprężenia związane z obróbką materiału
Konstrukcja kolumny o dużej powierzchni i wysokiej sztywności z pełną ścianą, skutecznie poprawiająca sztywność oraz dokładność statyczną i dynamiczną
Trójosiowy napęd śrubowy z chłodzeniem pustym
Głowica frezarska wahadłowa CNC (oś B)
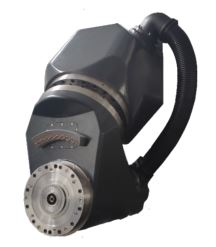
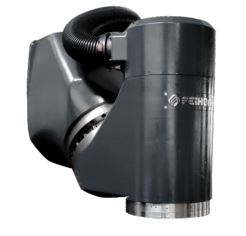
Cechy konstrukcyjne
Wbudowany silnik DD z zerowym łańcuchem przekładni i konstrukcją bezluzową
Wysokie parametry przyspieszenia
Najkrótsza odległość między wierzchołkiem narzędzia wrzeciona a punktem podparcia konstrukcyjnego zapewnia maksymalną sztywność cięcia
Większe łożyska YRT zwiększają sztywność
Wyposażony w precyzyjny system pomiarowy z enkoderem obrotowym HEIDENHAIN, sterowanie w pętli zamkniętej zapewniające najwyższą dokładność
konstrukcja układu chłodzenia wrzeciona i osi B w celu zmniejszenia przenoszenia ciepła
Stół obrotowy (oś C)
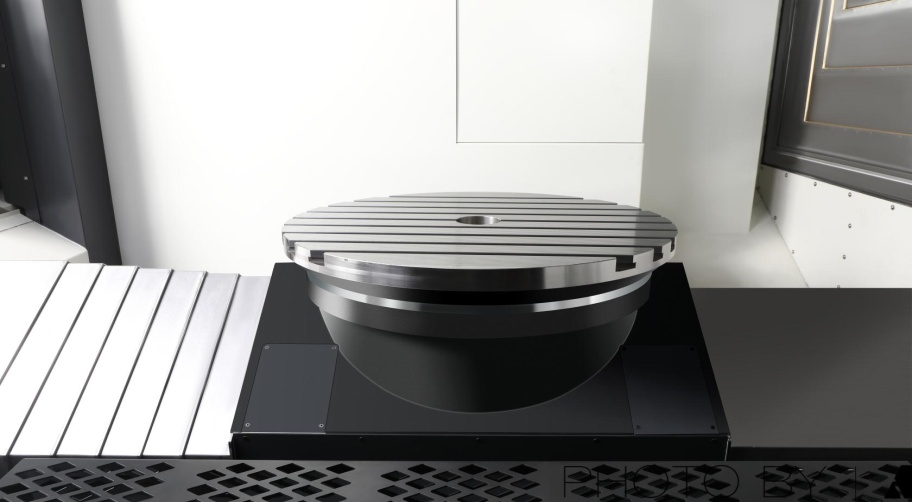
Cechy konstrukcyjne
Wbudowany silnik DD z zerowym łańcuchem przekładni i konstrukcją bezluzową
Wysoka charakterystyka reakcji na przyspieszenie i zwalnianie
Większe łożyska YRT zwiększają sztywność
Duży moment napędowy, pozycjonowanie i obróbka za pomocą stołu pozycjonującego i zaciskowego
Spełnij dwa wymagania dotyczące obróbki: frezowania i frezowania z toczeniem, zmniejsz konieczność przenoszenia przedmiotu obrabianego i zwiększ dokładność produktu
Wyposażony w precyzyjny system pomiarowy z enkoderem obrotowym HEIDENHAIN, sterowanie w pętli zamkniętej zapewniające najwyższą dokładność
Projekt układu chłodzenia mający na celu redukcję wymiany ciepła
Podnoszony ustawiacz narzędzi
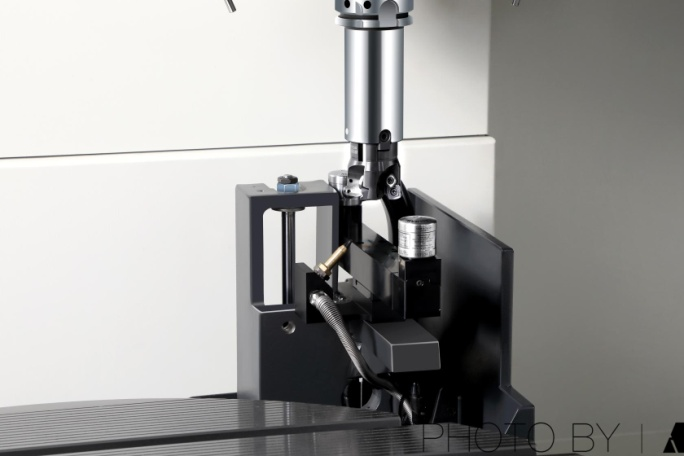
Cechy konstrukcyjne
Wyposażony w bezkontaktowy laserowy system ustawiania narzędzi Ransishaw NC4F230 zapewniający większą precyzję
Automatyczne ustawianie narzędzi na maszynie, automatyczna aktualizacja kompensacji narzędzia
Urządzenie do ustawiania narzędzi można podnosić i opuszczać, aby zaoszczędzić miejsce na powierzchni roboczej
Całkowicie uszczelniona konstrukcja z blachy chroni narzędzie przed wodą i opiłkami żelaza podczas obróbki
Sonda podczerwieni
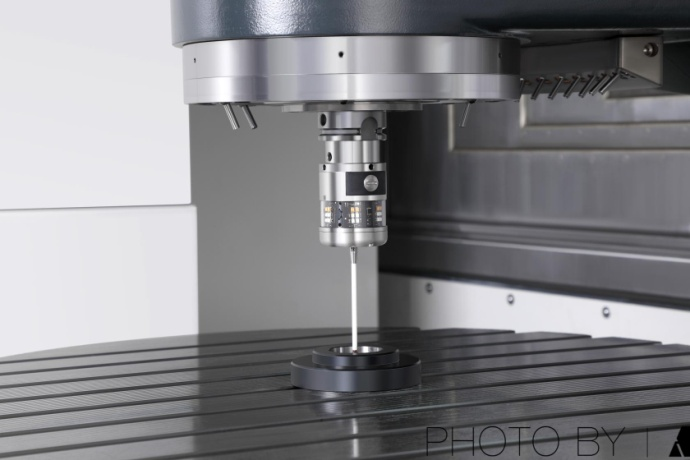
Cechy konstrukcyjne
Wyposażony w optyczną sondę dotykową Ransishaw OMP60
Kontrola wyrównania i rozmiaru obrabianego przedmiotu na maszynie, redukcja błędów ręcznej kontroli, poprawa dokładności produktu i wydajności przetwarzania
90% oszczędności czasu pomocy na maszynie
Blacha ochronna zabezpieczająca
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...