


Tokarka CNC dwuwrzecionowa serii 208


Film o produkcie
Konfiguracja produktu
Wstęp
WieżyczkaDprojektPwydajność
Zintegrowana dodatnia struktura osi Y jest bardzo sztywna, wytrzymała i ma lepszą wydajność niż interpolacyjna oś Y.
· Bardziej płynna obróbka konturów płaszczyzny
·Łatwiejsza obróbka złożonych powierzchni zakrzywionych i konturów
W porównaniu z „interpolacją Y”, „dodatnie Y” ma oczywiste zalety w frezowaniu płaszczyzn. Ruch osi Y w „dodatnim Y” jest prostopadły do osi X i jest ruchem jednoosiowym. Ruch w „interpolacji Y” w osi Y polega na interpolacji linii prostej poprzez jednoczesny ruch osi X i osi Y. W porównaniu z „dodatnim Y” pod względem płaskości płaszczyzny frezowania, obróbka w „dodatniej osi Y” jest wyraźnie płynna i gładka.
BezpośredniDrozszczepiaćSsynchronicznyEelektrycznySiglica
Wysoka sztywność, wysoki moment obrotowy, wyższa wydajność, lepsze wykończenie, dokładniejsze indeksowanie.
Wszystkie główne części maszyn CNC wykonane są z żeliwa HT300, które charakteryzuje się wyjątkowo dobrą amortyzacją wstrząsów.
Cechy obrabiarek z wrzecionami elektrycznymi z napędem bezpośrednim
●Dokładność pozycjonowania enkodera inkrementalnego pierścienia magnetycznego (sinus i cosinus): 20 sekund kątowych,
Dokładność indeksowania osi C: 40 sekund kątowych
●Szybka reakcja start-stop, oszczędzająca czas obrabiarki i skutecznie zwiększająca wydajność produkcji
●Niewielkie obciążenie podczas cięcia, oszczędność energii i mocy, lepsza ochrona obrabiarek i dłuższa żywotność
●Skuteczna eliminacja drgań wrzeciona, dobry efekt wyważenia, dobre wykończenie i poprawa wykończenia powierzchni obrabianych przedmiotów
(Zalety toczenia zamiast szlifowania, twardy wygląd powierzchni toczonej, chropowatość powierzchni Ra 0,2μm)
· Silnik wrzeciona wyposażony jest w układ chłodzenia, który ma na celu wyeliminowanie wpływu przemieszczenia termicznego i zapewnienie, że wrzeciono będzie pracować w stałej temperaturze.
(Dokładność bicia końcówki noska mieści się w granicach 0,002 mm, co zapewnia większą stabilność dokładności)
· Wrzeciono synchroniczne z napędem bezpośrednim montowane z tyłu, wygodniejsza instalacja i konserwacja
· A2-5: 7016AC-przód dwa tył dwa
· A2-6: przód NN3020+100BAR10S, tył NN3018
A2-8: przód NN3024+BT022B*2, tył NN3022
Ciężki-DutyCostatniIRonBaseAnd Ckomponenty
Wszystkie odlewy są optymalizowane z wykorzystaniem analizy elementów skończonych (MES) w celu redukcji odkształceń i amortyzacji wstrząsów oderwania. Odlewy głównych serii tokarek CNC są wzmocnione żebrami, co zwiększa sztywność i stabilność termiczną. Kompaktowe i symetryczne odlewy wrzeciennika i konika dodatkowo zwiększają sztywność oraz zapewniają wysoką dokładność i powtarzalność pozycjonowania.
Dane techniczne
| Przedmiot | Nazwa | Jednostka | 208MS | 208MSY |
| Podróż | Maksymalna średnica obrotu łóżka | mm | Φ680 | Φ700 |
| Maksymalna średnica obróbki | mm | Φ370 | Φ300 | |
| Maksymalna średnica obrotu na uchwycie narzędzia | mm | Φ300 | Φ300 | |
| Maksymalna długość obróbki | mm | 420 | 400 | |
| Odległość między dwoma środkami | mm | - | - | |
| Siglica Cylinder Cmokanie | Wrzecionowaty nos | ASA | A2-6 | A2-6 |
| Siłownik hydrauliczny/uchwyt | Cal | 8'' | 8'' | |
| Średnica otworu przelotowego wrzeciona | mm | Φ79/66 | Φ79/66 | |
| Maksymalna średnica otworu przelotowego pręta | mm | Φ65/52 | Φ65/52 | |
| Maksymalna prędkość wrzeciona | obr./min | 4300 | 4300 | |
| Moc silnika wrzeciona | kw | 18/22 | 18/22 | |
| Moment obrotowy silnika wrzeciona | Nm | 91-227 | 91-227 | |
| Zastąpić-Siglica Cylinder Cmokanie | Zastąpić-Wrzecionowaty nos | ASA | A2-5 | A2-5 |
| Zastąpić-Siłownik hydrauliczny/uchwyt | Cal | 6” | 6” | |
| Zastąpić-Średnica otworu przelotowego wrzeciona | mm | Φ56 | Φ56 | |
| Zastąpić-Maksymalna średnica otworu przelotowego pręta | mm | Φ46 | Φ46 | |
| Zastąpić-Maksymalna prędkość wrzeciona | obr./min | 5500 | 5500 | |
| Zastąpić-Moc silnika wrzeciona | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFpotrzebaPparametry | Moc silnika X | kw | 2,5 | 2,5 |
| Moc silnika Y | kw | - | 1.2 | |
| Moc silnika Z | kw | 2,5 | 2,5 | |
| Smoc silnika | Kw | 1.2 | 1.2 | |
| Xprzesuw osi | mm | 236 | 204 | |
| Yprzesuw osi | mm | - | 100±50 | |
| Zprzesuw osi | mm | 510 | 492 | |
| Specyfikacje szyn osi X/Z | specyfikacja | 35 wałek | 35 wałek | |
| Specyfikacje szyny osi Y | specyfikacja | 25 rolek | 25 rolek | |
| Przesuw osi S | mm | 600 | 600 | |
| Xszybki ruch osi | mm/min | 20 | 20 | |
| Zszybki ruch osi | mm/min | 20 | 20 | |
| Yszybki ruch osi | mm/min | - | 8 | |
| Sszybki ruch osi | mm/min | 24 | 24 | |
| Moc serwa WieżyczkaPparametry | Typ wieżyczki energetycznej | / | BMT55 | BMT55 |
| Stacja narzędziowa | / | 12T | 12T | |
| Moc silnika M | kw | 5.5 | 5.5 | |
| Moment obrotowy silnika osi M | Nm | 35 | 35 | |
| Głowica napędowa Maksymalna prędkość | obr./min | 6000 | 6000 | |
| Specyfikacje uchwytu narzędziowego o średnicy zewnętrznej | mm | 25*25 | 25*25 | |
| Specyfikacje uchwytu narzędziowego o średnicy wewnętrznej | mm | Φ40 | Φ40 | |
| Czas wymiany narzędzia sąsiedniego | sek | 0,15 | 0,15 | |
| Dokładność pozycjonowania | / | ±2” | ±2” | |
| Powtarzalna dokładność pozycjonowania | / | ±1” | ±1” | |
| KonikPparametry | Programowalny konik hydrauliczny | / | - | - |
| Maksymalny skok konika | mm | - |
| |
| Średnica tulei | mm | - |
| |
| Podróż rękawa | mm | - |
| |
| Stożek tulei | / | - |
| |
| Wymiary | Wymiary całkowite | m | 2800*2100*1800 | 2700*2400*2000 |
| Waga maszyny ok. | kg | 5900 | 5300 | |
| Inny | Objętość zbiornika płynu tnącego | L | 150 | 150 |
| Moc pompy wody chłodzącej | kw | 0,75 | 0,75 | |
| Objętość skrzynki hydraulicznej | L | 40 | 40 | |
| Moc silnika pompy oleju hydraulicznego | kw | 1,5 | 1,5 | |
| Pojemność zbiornika oleju smarowego | L | 2 | 2 | |
| Moc silnika automatycznej pompy smarującej | kw | 50 | 50 |
Wprowadzenie do konfiguracji
ŁatwiejTo Use And MrudaPpotężny
●Całkowicie ulepszona konstrukcja
●Wyposażony w HMI
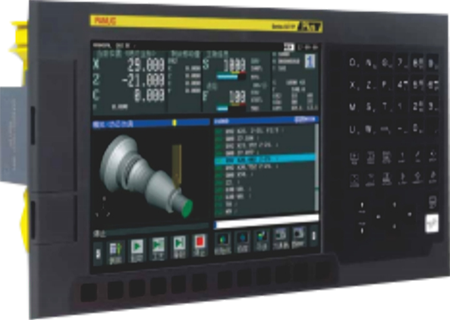
●Wyposażone w najnowszą technologię CNC i serwo firmy FANUC
●Standaryzowane z funkcjami personalizowanymi
●Rozszerzona pojemność pamięci
ŁatwośćOf Use
Zapobiegaj nagłym przestojom maszyn poprzez konserwację zapobiegawczą
●Bogate funkcje przewidywania błędów
Łatwe lokalizowanie miejsca usterki i skrócenie czasu naprawy
●Funkcje diagnostyczne/konserwacyjne
Wysoka wydajność przetwarzania
SkróconyCrowerTczas
●Wysokoefektywna technologia przetwarzania
Osiągnij wysoką jakość przetwarzania
Technologia precyzyjnej obróbki powierzchni
●Funkcja diagnostyki/konserwacji
WysokiOoperacjaRzjadł
Zawsze wspieraj różne operacje w miejscu przetwarzania
●FANUC
SpersonalizowaneSekranIs EasierTo Use
●Standardowa funkcja personalizowana
Inicjatywy w obszarze IoT
●Obsługa szerokiej gamy sieci lokalnych
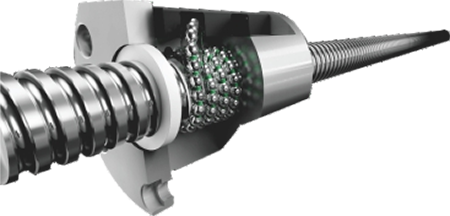
THKBWszystkoSzałoga
·Gatunek C3, wykorzystujący precyzyjną śrubę kulową, z obróbką wstępnego naprężenia nakrętki i śruby w celu wstępnego wyeliminowania luzów i wydłużeń spowodowanych wzrostem temperatury, charakteryzujący się doskonałą dokładnością pozycjonowania i powtarzalnością.
·Bezpośredni napęd serwosilnika w celu zmniejszenia luzu zwrotnego.
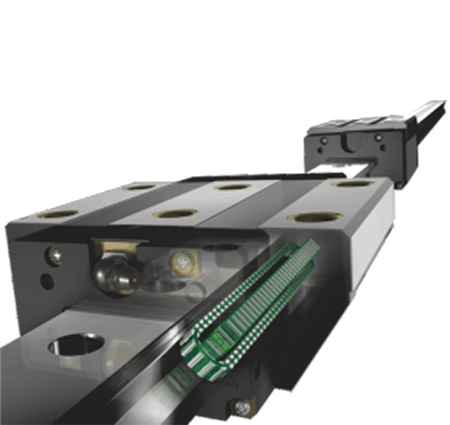
THKRollerLinearGprzewodnik
·Surowiec klasy P o ultra wysokiej sztywności i precyzji, z prowadnicą liniową z zerowym luzem, cięciem łukowym i cięciem ukośnym, stosunkowo jednolitą teksturą powierzchni. Nadaje się do pracy z dużą prędkością, znacznie zmniejszając moc napędową wymaganą przez obrabiarki CNC.
·Toczenie zamiast ślizgania, niewielkie straty tarcia, czuła reakcja, wysoka dokładność pozycjonowania. Może przenosić obciążenie w kierunku ruchu w tym samym czasie, a powierzchnia styku gąsienicy pozostaje w wielopunktowym kontakcie podczas obciążenia, a sztywność cięcia nie ulega zmniejszeniu.
·Łatwy montaż, duża wymienność i prosta struktura smarowania; zużycie jest bardzo małe, a żywotność długa.
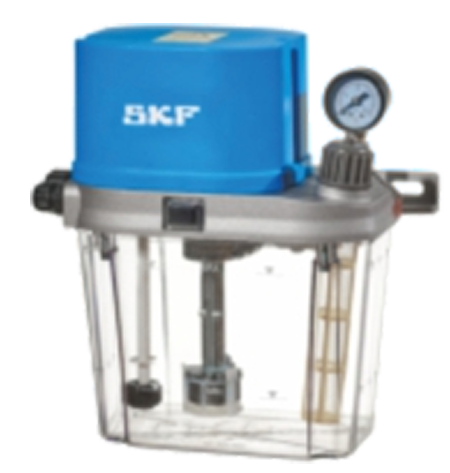
SKFBkolczykowanie/OilingMmaszyna
·Automatyczna smarownica spełnia potrzeby różnych zastosowań, nadaje się do różnych warunków pracy, jest produktem niezawodnym i elastycznym w użyciu.
·Spełnia wymagania smarowania łożysk pracujących w wysokich temperaturach, przy silnych wibracjach i niebezpiecznym środowisku.
Każdy punkt smarowania wykorzystuje objętościowy rozdzielacz proporcjonalny do kontrolowania ilości smaru, a tokarka CNC może być sterowana przez PLC w celu precyzyjnego dostarczania oleju.
WieżyczkaDprojektPwydajność
Zintegrowana dodatnia struktura osi Y jest bardzo sztywna, wytrzymała i ma lepszą wydajność niż interpolacyjna oś Y.
· Bardziej płynna obróbka konturów płaszczyzny
·Łatwiejsza obróbka złożonych powierzchni zakrzywionych i konturów
W porównaniu z „interpolacją Y”, „dodatnia Y” ma oczywiste zalety w frezowaniu płaszczyzn. Ruch osi Y „dodatniej Y” jest prostopadły do osi X i odbywa się w jednej osi. Ruch osi Y „interpolacji Y” polega na interpolacji linii prostej poprzez jednoczesny ruch osi X i osi Y. W porównaniu z „dodatnią Y” pod względem płaskości płaszczyzny frezowania, obróbka w „dodatniej osi Y” jest wyraźnie płynna i gładka.
BezpośredniDrozszczepiaćSsynchronicznyEelektrycznySiglica
Wysoka sztywność, wysoki moment obrotowy, wyższa wydajność, lepsze wykończenie, bardziej precyzyjne indeksowanie.
Wszystkie główne części maszyny wykonane są z żeliwa HT300, które charakteryzuje się wyjątkowo dobrą amortyzacją wstrząsów.
Cechy obrabiarek z wrzecionami elektrycznymi z napędem bezpośrednim
●Dokładność pozycjonowania enkodera inkrementalnego pierścienia magnetycznego (sinus i cosinus): 20 sekund kątowych,
Dokładność indeksowania osi C: 40 sekund kątowych
●Szybka reakcja start-stop, oszczędzająca czas obrabiarki i skutecznie zwiększająca wydajność produkcji
●Niewielkie obciążenie podczas cięcia, oszczędność energii i mocy, lepsza ochrona obrabiarek i dłuższa żywotność
●Skuteczna eliminacja drgań wrzeciona, dobry efekt wyważenia, dobre wykończenie i poprawa wykończenia powierzchni obrabianych przedmiotów
(Zalety toczenia zamiast szlifowania, twardy wygląd powierzchni toczonej, chropowatość powierzchni Ra 0,2μm)
· Silnik wrzeciona wyposażony jest w układ chłodzenia, który ma na celu wyeliminowanie wpływu przemieszczenia termicznego i zapewnienie, że wrzeciono będzie pracować w stałej temperaturze.
(Dokładność bicia końcówki noska mieści się w granicach 0,002 mm, co zapewnia większą stabilność dokładności)
· Wrzeciono synchroniczne z napędem bezpośrednim montowane z tyłu, wygodniejsza instalacja i konserwacja
· A2-5: 7016AC-przód dwa tył dwa
· A2-6: przód NN3020+100BAR10S, tył NN3018
A2-8: przód NN3024+BT022B*2, tył NN3022
Ciężki-DutyCostatniIRonBaseAiCkomponenty
Wszystkie odlewy są optymalizowane metodą analizy elementów skończonych (MES) w celu redukcji odkształceń i amortyzacji wstrząsów oderwania. Odlewy głównych serii tokarek są wzmocnione żebrami, co zwiększa sztywność i stabilność termiczną. Kompaktowe i symetryczne odlewy wrzeciennika i konika dodatkowo zwiększają sztywność oraz zapewniają wysoką dokładność i powtarzalność pozycjonowania.
| Przedmiot | Nazwa | Jednostka | 208MS | 208MSY |
| Podróż | Maksymalna średnica obrotu łóżka | mm | Φ680 | Φ700 |
| Maksymalna średnica obróbki | mm | Φ370 | Φ300 | |
| Maksymalna średnica obrotu na uchwycie narzędzia | mm | Φ300 | Φ300 | |
| Maksymalna długość obróbki | mm | 420 | 400 | |
| Odległość między dwoma środkami | mm | - | - | |
| Wrzeciono Cylinder Cmokanie | Wrzecionowaty nos | ASA | A2-6 | A2-6 |
| Siłownik hydrauliczny/uchwyt | Cal | 8'' | 8'' | |
| Średnica otworu przelotowego wrzeciona | mm | Φ79/66 | Φ79/66 | |
| Maksymalna średnica otworu przelotowego pręta | mm | Φ65/52 | Φ65/52 | |
| Maksymalna prędkość wrzeciona | obr./min | 4300 | 4300 | |
| Moc silnika wrzeciona | kw | 18/22 | 18/22 | |
| Moment obrotowy silnika wrzeciona | Nm | 91-227 | 91-227 | |
| Podwrzeciono Cylinder Cmokanie | Nosek podwrzeciona | ASA | A2-5 | A2-5 |
| Cylinder/uchwyt podhydrauliczny | Cal | 6” | 6” | |
| Średnica otworu przelotowego wrzeciona pomocniczego | mm | Φ56 | Φ56 | |
| Średnica otworu przelotowego pręta Sub-Max. | mm | Φ46 | Φ46 | |
| Maksymalna prędkość wrzeciona pomocniczego | obr./min | 5500 | 5500 | |
| Moc silnika wrzeciona podrzędnego | kw | 17,5 | 17,5 | |
| Parametry posuwu osi X/ZN/S | Moc silnika X | kw | 2,5 | 2,5 |
| Moc silnika Y | kw | - | 1.2 | |
| Moc silnika Z | kw | 2,5 | 2,5 | |
| Moc silnika S | Kw | 1.2 | 1.2 | |
| Przesuw osi X | mm | 236 | 204 | |
| Przesuw osi Y | mm | - | 100±50 | |
| Przesuw osi Z | mm | 510 | 492 | |
| Specyfikacje szyn osi X/Z | specyfikacja | 35 wałek | 35 wałek | |
| Specyfikacje szyny osi Y | specyfikacja | 25 rolek | 25 rolek | |
| Przesuw osi S | mm | 600 | 600 | |
| Szybki ruch osi X | mm/min | 20 | 20 | |
| Szybki ruch osi Z | mm/min | 20 | 20 | |
| Szybki ruch w osi Y | mm/min | - | 8 | |
| Szybki ruch osi S | mm/min | 24 | 24 | |
| Moc serwa Parametry wieżyczki | Typ wieżyczki energetycznej | / | BMT55 | BMT55 |
| Stacja narzędziowa | / | 12T | 12T | |
| Moc silnika M | kw | 5.5 | 5.5 | |
| Moment obrotowy silnika osi M | Nm | 35 | 35 | |
| Głowica napędowa Maksymalna prędkość | obr./min | 6000 | 6000 | |
| Specyfikacje uchwytu narzędziowego o średnicy zewnętrznej | mm | 25*25 | 25*25 | |
| Specyfikacje uchwytu narzędziowego o średnicy wewnętrznej | mm | Φ40 | Φ40 | |
| Czas wymiany narzędzia sąsiedniego | sek | 0,15 | 0,15 | |
| Dokładność pozycjonowania | / | ±2” | ±2” | |
| Powtarzalna dokładność pozycjonowania | / | ±1” | ±1” | |
| Parametry konika | Programowalny konik hydrauliczny | / | - | - |
| Maksymalny skok konika | mm | - | ||
| Średnica tulei | mm | - | ||
| Podróż rękawa | mm | - | ||
| Stożek tulei | / | - | ||
| Wymiary | Wymiary całkowite | m | 2800*2100*1800 | 2700*2400*2000 |
| Waga maszyny ok. | kg | 5900 | 5300 | |
| Inny | Objętość zbiornika płynu tnącego | L | 150 | 150 |
| Moc pompy wody chłodzącej | kw | 0,75 | 0,75 | |
| Objętość skrzynki hydraulicznej | L | 40 | 40 | |
| Moc silnika pompy oleju hydraulicznego | kw | 1,5 | 1,5 | |
| Pojemność zbiornika oleju smarowego | L | 2 | 2 | |
| Moc silnika automatycznej pompy smarującej | kw | 50 | 50 |
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...