


5-osiowe poziome centrum obróbcze CNC z dwiema paletami CP800
1. Funkcje
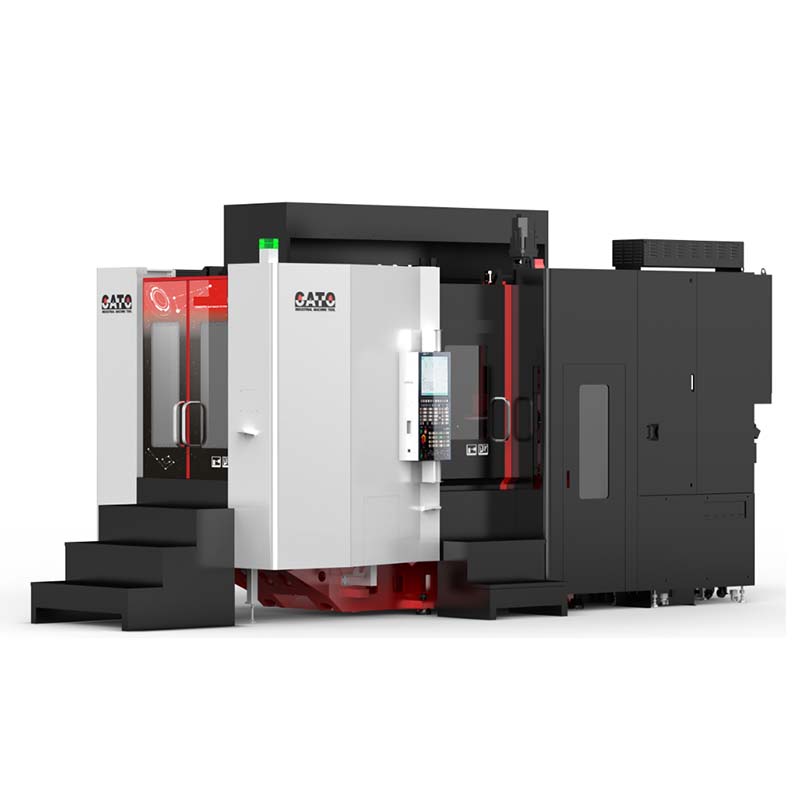
Szybkie, wydajne i precyzyjne poziome pięcioosiowe centrum obróbcze CP800T2, opracowane przez firmę CATO, charakteryzuje się wysoką sztywnością, precyzją i wydajnością obróbki. Zastosowano jednoczęściową podstawę, a konstrukcja w kształcie litery T, umieszczona na górnych i dolnych szynach podstawy, zapewnia wysoką sztywność obrabiarki. Cała maszyna przechodzi analizę elementów skończonych, aby zagwarantować brak drgań obrabiarki podczas ruchu z dużą prędkością i zagwarantować najlepszą, długoterminową stabilność pracy całej maszyny.
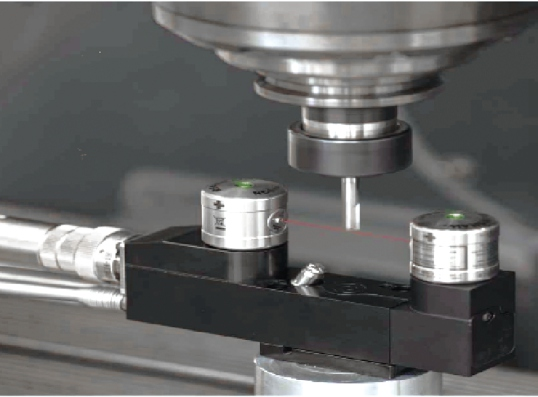
Dzięki zastosowaniu zaawansowanych technologii, takich jak technologia wrzeciona szybkoobrotowego, technologia szybkiego posuwu, technologia szybkiej wymiany narzędzi oraz technologia szybkiego systemu CNC, czas obróbki ulega znacznemu skróceniu, wydajność obróbki wzrasta, a zróżnicowane potrzeby produkcyjne zostają zaspokojone. Trzyosiowe szybkie przemieszczenie wynosi 60 m/min, a wrzeciono elektryczne o wysokiej prędkości i momencie obrotowym skraca czas przyspieszania i hamowania wrzeciona. Wskaźniki te znacznie skracają czas bez obróbki i poprawiają wydajność obróbki. Śruba/gniazdo łożyska/wrzeciono/głowica obrotowa DD posiadają system kontroli temperatury, co gwarantuje doskonałą równowagę termiczną urządzenia i znacznie poprawia jego dokładność i stabilność.
Zastosowanie systemu Siemens 840D, 19-calowego, bardzo dużego wyświetlacza LCD, dynamicznego graficznego wyświetlacza trajektorii narzędzia, inteligentnego wyświetlacza ostrzeżeń, samodiagnostyki i innych funkcji sprawia, że użytkowanie i konserwacja obrabiarki są wygodniejsze i szybsze; metoda komunikacji za pomocą szybkiej magistrali znacznie usprawnia przetwarzanie danych systemu CNC. Możliwości i wydajność sterowania ułatwiają szybką i wydajną transmisję oraz przetwarzanie online programów o dużej pojemności.
2. Parametr
| Przedmiot | Jednostka | CP800T2 | |
| Podróż | Ruch osi X/Y/Z | mm | 800 x 800 x 750 |
| Przesuw osi B | ° | -30~120 | |
| Przesuw osi C | ° | 360 | |
| Odległość od środka wrzeciona do blatu stołu (oś B 90 stopni w poziomie) | mm | 160~910 | |
| Odległość od czoła wrzeciona do blatu stołu (oś B 0 stopni w pionie) | mm | -83~667 | |
| Odległość od czoła wrzeciona do środka stołu roboczego (oś B 90 stopni w poziomie) | mm | -135~665 | |
| Odległość od środka wrzeciona do środka stołu (oś B 0° w pionie) | mm | 108~908 | |
| Maksymalny zakres przetwarzania | mm | Φ 720 x 910 | |
| Posuw 3 osi | Szybki ruch w osiach X/Y/Z | m/min | 60/60/60 |
| Prędkość posuwu skrawania | mm/min | 0-24000 | |
| Stół obrotowy (oś C) | Stół obrotowy | szt. | 2 |
| Średnica tarczy | mm | 500*500 | |
| dopuszczalne obciążenie | Kg | 500 | |
| maksymalna prędkość obrotowa | obr./min | 40 | |
| Pozycjonowanie/Dokładność powtarzania | łuk.sek | 15 / 10 | |
| Oś B | Maksymalna prędkość obrotowa | obr./min | 60 |
| Pozycjonowanie/Dokładność powtarzania | łuk.sek | 8 / 4 | |
| Wrzeciono | Specyfikacja wrzeciona (średnica instalacji/metoda transmisji) | mm | 190 / Wbudowany |
| Stożek wrzeciona | m/min | A63 | |
| Maksymalna prędkość wrzeciona | mm | 18000 | |
| Moc silnika wrzeciona | Kw | 30/35 | |
| Moment obrotowy silnika wrzeciona | Nm | 72/85 | |
| Narzędzie | Pojemność magazynka narzędzi |
| 40 ton |
| Czas zmiany narzędzi (TT) | s | 7 | |
| Maksymalna średnica narzędzia (Narzędzie pełne / Sąsiadujące narzędzie puste) | mm | 80/150 | |
| Maksymalna długość narzędzia | mm | 450 | |
| Maksymalna waga narzędzia | Kg | 8 | |
| Przewodnik | Prowadnica osi X (rozmiar/liczba slajdów) |
| 45/2 (Rolka) |
| Prowadnica osi Y (rozmiar/liczba slajdów) |
| 45/3 (Rolka) | |
| Prowadnica osi Z (rozmiar/liczba slajdów) |
| 45/2 (Rolka) | |
| Trzy oś przenoszenie | Śruba pociągowa osi X | N | 2R 40 x 20 |
| Śruba pociągowa osi Y | N | 2R 40 x 20 | |
| Śruba pociągowa osi Z | N | 2R 40 x 20 | |
| Dokładność trójosiowa | Dokładność pozycjonowania | mm | 0,005 / 300 |
| Powtarzalna dokładność pozycjonowania | mm | 0,003 / 300 | |
| Układ smarowania | Pojemność jednostki smarującej | L | 0,7 |
| Rodzaj smarowania |
| Smarowanie smarem stałym | |
| Inni | Zapotrzebowanie na powietrze | kg/cm³2 | ≥ 6 |
| Przepływ źródła powietrza | mm3/min | ≥ 0,5 | |
| Waga | T | 11 | |
3. Konfiguracja stoiska
| NO. | Nazwa |
| 1 | Siemens 840D① Doskonała zakrzywiona powierzchnia;②Pakiet do frezowania pięcioosiowego; ③ Karta pięcioosiowa; ④ Zapobiegaj upadkowi osi B; ⑤Transmisja danych przez USB i Ethernet |
| 2 | Funkcja jednoczesnego stukania |
| 3 | Układ chłodzenia z wgłębieniem śrubowym X/Y/Z |
| 4 | System kontroli temperatury wrzeciona/osi B |
| 5 | Zabezpieczenie przed przeciążeniem wrzeciona |
| 6 | Stół warsztatowy APC Double Exchange |
| 7 | Hydrauliczny układ hamulcowy osi B/C |
| 8 | Całkowicie zamknięta blacha |
| 9 | System zamków bezpieczeństwa |
| 10 | Automatyczne drzwi magazynu narzędzi |
| 11 | Automatyczny system smarowania smarem |
| 12 | Oświetlenie robocze LED |
| 13 | Cięcie śrub z obu stron |
| 14 | System usuwania skrobaka bębna podnoszącego |
| 15 | System zraszaczy otaczających |
| 16 | układ chłodzenia |
| 17 | CTS (2MPA) |
| 18 | Narzędzia standardowe i skrzynki narzędziowe |
| Narzędzia standardowe i skrzynki narzędziowe |
Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...