


BOSM-6010 Frezarka wytaczarska z głowicą przeciwstawną
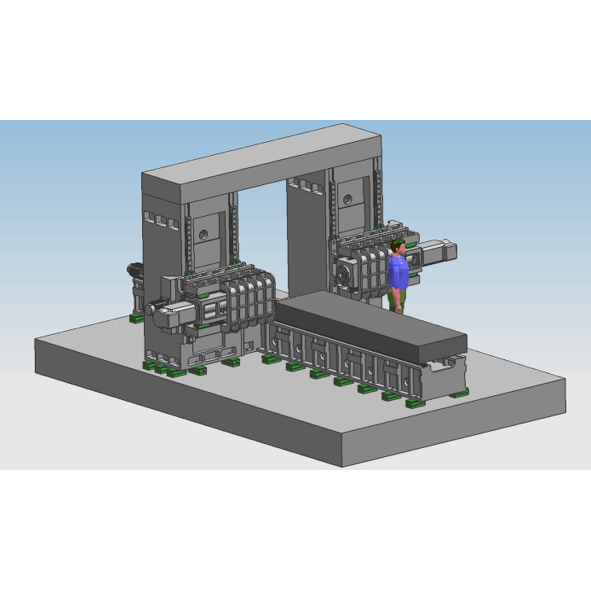
1. Korzystanie z maszyny:
BOSM-6000*1000, bramowa, dwukolumnowa, wiercąco-frezująca CNC z belką stałą, to specjalistyczna obrabiarka do obróbki ramion/ramion koparek. Poduszka umożliwia szybką obróbkę przedmiotu obrabianego. Przedmiot obrabiany może być wiercony, frezowany i rozwiercany w efektywnym zakresie skoku. Obróbka przedmiotu obrabianego może odbywać się w jednym miejscu (bez konieczności stosowania dodatkowego mocowania). Szybkość załadunku i rozładunku, pozycjonowania oraz dokładność obróbki są wysokie. Wysoka wydajność obróbki.
2.Maszyna strukturacechy:
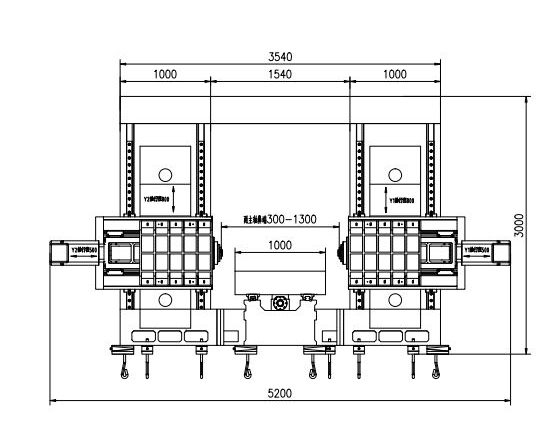
Główne elementy obrabiarki: łoże, stół roboczy, lewa i prawa kolumna, belki, łączące belki bramowe, siodła, suwaki itp., duże części wykonane są z formowania piaskowego z żywicy, wysokiej jakości odlewu z żeliwa szarego 250, wyżarzanego w gorącym dole piaskowym → starzenie wibracyjne → obróbka cieplna Wyżarzanie w piecu → starzenie wibracyjne → obróbka zgrubna → starzenie wibracyjne → wyżarzanie w gorącym piecu → starzenie wibracyjne → wykańczanie, całkowicie eliminuje ujemne naprężenia części i utrzymuje stabilną wydajność części. Stałe łoże, lewa i prawa kolumna, brama i stół roboczy poruszają się; Posiada funkcje frezowania, rozwiercania, wiercenia, pogłębiania, gwintowania itp. Metoda chłodzenia narzędzia jest zewnętrzna. Obrabiarka zawiera 5 osi posuwu, które mogą realizować 4-osiowe połączenie i 5-osiowe pojedyncze działanie. Istnieją dwie głowice napędowe. Oś obrabiarki i głowica napędowa są pokazane na poniższym rysunku.X


2.1.Główna konstrukcja części zasilającej przekładnię osiową
2.1.1.Oś X:Stół roboczy wykonuje ruchy posuwisto-zwrotne wzdłuż prowadnicy łoża stałego.
Napęd osi X 1: serwosilnik prądu przemiennego i wysoce precyzyjny reduktor planetarny napędzane są śrubą kulową, aby napędzać ruch stołu roboczego i realizować ruch liniowy osi X
Forma prowadnicy: ułóż dwie bardzo wytrzymałe i precyzyjne prowadnice liniowe.
2.1.2 Oś Z1:Głowica napędowa i siodło zamontowane są pionowo na przedniej stronie kolumny i poruszają się ruchem posuwisto-zwrotnym wzdłuż szyny prowadzącej kolumny.
Przekładnia osi Z1: serwosilnik prądu przemiennego i koło synchroniczne służą do napędzania śruby kulowej, która napędza siodło, aby zrealizować liniowy ruch osi Z
2.1.3 Oś Z2:Głowica napędowa i siodło zamontowane są pionowo na przedniej stronie kolumny i poruszają się ruchem posuwisto-zwrotnym wzdłuż szyny prowadzącej kolumny.
Przekładnia osi Z2: Silnik serwo prądu przemiennego i koło synchroniczne służą do napędzania śruby kulowej, która napędza siodło, aby zrealizować liniowy ruch osi Z.
2.1.4 Oś Y1:Głowica napędowa zamontowana jest pionowo z przodu prawej kolumny i porusza się ruchem posuwisto-zwrotnym wzdłuż prowadnicy kolumny.
Przekładnia osi Y1: serwosilnik prądu przemiennego i wysoce precyzyjny reduktor planetarny służą do napędzania siłownika, który przemieszcza się przez śrubę kulową, aby zrealizować ruch liniowy osi Y1
2.1.5 Oś Y2:Głowica napędowa zamontowana jest pionowo z przodu prawej kolumny i porusza się ruchem posuwisto-zwrotnym wzdłuż prowadnicy kolumny.
Przekładnia osi Y2: serwosilnik prądu przemiennego i wysoce precyzyjna przekładnia planetarna służą do napędzania siłownika, który przesuwa się przez śrubę kulową, realizując liniowy ruch osi Y2.
2.2.Kierunek ruchu głowicy wiercącej i frezującej (w tym głowicy 1 i 2) przyjmuje kwadratową strukturę ramową, najbardziej zaawansowaną metodę łączonej szyny prowadzącej drut-twarda, twarda szyna jest otoczona mocnym podparciem, prowadzone są 4 pary liniowych szyn prowadzących, a napęd przyjmuje serwosilnik prądu przemiennego. Napędza pas synchroniczny (i = 2) i precyzyjną przekładnię śrubową kulową. Głowica napędowa przyjmuje serwosilnik do zwalniania przez pas synchroniczny i koło synchroniczne, prowadzone przez wytrzymałą parę precyzyjnych szyn prowadzących i napędza pionową śrubę kulową, aby obracała się, realizując pionowy ruch głowicy napędowej w górę i w dół, i jest wyposażona w pręt równoważący azot, aby zmniejszyć nośność głowicy maszyny na śrubie i silniku serwo. Silnik osi Z ma funkcję automatycznego hamowania. W przypadku awarii zasilania automatyczny hamulec mocno przytrzyma wał silnika, aby nie mógł się obracać. Podczas pracy, gdy wiertło nie dotyka przedmiotu obrabianego, będzie się szybko posuwać; Po dotknięciu przedmiotu obrabianego przez wiertło automatycznie przełącza się na posuw roboczy. Po wniknięciu wiertła w przedmiot obrabiany automatycznie przełącza się na szybkie przewijanie; gdy koniec wiertła opuszcza przedmiot obrabiany i osiąga zadaną pozycję, stół roboczy przesuwa się do następnego otworu, aby zrealizować automatyczny obieg. Głowica napędowa wykorzystuje połączenie drutu i twardej szyny, co nie tylko zapewnia prędkość obrotową urządzenia, ale także znacznie zwiększa jego sztywność. Urządzenie może realizować funkcje wiercenia otworów nieprzelotowych, frezowania, fazowania, łamania wiórów, automatycznego usuwania wiórów itp., co poprawia wydajność pracy.

(lewa głowica mocy)
2.3. Usuwanie wiórów i chłodzenie
Po obu stronach pod stołem roboczym zamontowane są spiralne i płaskie przenośniki wiórów, a wióry mogą być automatycznie odprowadzane do przenośnika wiórów na końcu, poprzez dwa stopnie spiralno-łańcuchowe, co pozwala na sprawną produkcję. W zbiorniku chłodziwa przenośnika wiórów znajduje się pompa chłodząca, która może służyć do zewnętrznego chłodzenia narzędzia, zapewniając wydajność wiercenia i żywotność wiertła, a chłodziwo może być poddawane recyklingowi.
3.W pełni cyfrowy system sterowania numerycznego:
3.1.Dzięki funkcji łamania wiórów, czas łamania wiórów i cykl łamania wiórów można ustawić na interfejsie człowiek-maszyna.
3.2.Funkcja podnoszenia narzędzia umożliwia ustawienie wysokości podnoszenia narzędzia za pomocą interfejsu człowiek-maszyna. Po osiągnięciu tej wysokości wiertło jest szybko podnoszone do górnej krawędzi przedmiotu obrabianego, a wióry są odrzucane, a następnie szybko przesuwane do powierzchni wiercenia i automatycznie konwertowane do obróbki.
3.3.Centralna skrzynka sterownicza i jednostka przenośna wykorzystują system sterowania numerycznego i są wyposażone w interfejs USB oraz wyświetlacz ciekłokrystaliczny LCD. Aby ułatwić programowanie, przechowywanie, wyświetlanie i komunikację, interfejs operacyjny oferuje funkcje takie jak dialog człowiek-maszyna, kompensacja błędów i automatyczny alarm.
3.4.Urządzenie ma funkcję podglądu i ponownej kontroli położenia otworu przed obróbką, a obsługa jest bardzo wygodna.
4. Automatyczne smarowanie
Precyzyjne pary prowadnic liniowych obrabiarek, pary precyzyjnych śrub kulowych i inne precyzyjne pary ruchowe są wyposażone w automatyczne systemy smarowania. Automatyczna pompa smarująca wypuszcza olej pod ciśnieniem, a komora olejowa smarownicy ilościowej napływa do niej. Po napełnieniu komory olejowej olejem, gdy ciśnienie w układzie wzrośnie do 1,4-1,75 MPa, presostat w układzie zostaje zamknięty, pompa zatrzymuje się, a zawór odciążający jednocześnie odciąża. Gdy ciśnienie oleju w układzie spadnie poniżej 0,2 MPa, smarownica ilościowa rozpoczyna napełnianie punktu smarowania i kończy jedno napełnienie olejem. Dzięki precyzyjnemu dozowaniu oleju przez wtryskiwacz ilościowy i wykrywaniu ciśnienia w układzie, dopływ oleju jest niezawodny, zapewniając film olejowy na powierzchni każdej pary kinematycznej, redukując tarcie i zużycie oraz zapobiegając uszkodzeniom konstrukcji wewnętrznej spowodowanym przegrzaniem, co zapewnia dokładność i żywotność obrabiarki. W porównaniu z parą szyn prowadzących przesuwnych, para szyn prowadzących tocznych stosowanych w tej obrabiarce ma szereg zalet:
① Czułość ruchu jest wysoka, współczynnik tarcia szyny prowadzącej jest niewielki i wynosi zaledwie 0,0025~0,01, a moc napędowa jest znacznie zmniejszona, co odpowiada zaledwie 1/10 mocy zwykłych maszyn.
② Różnica między tarciem dynamicznym i statycznym jest bardzo mała, a wydajność śledzenia jest doskonała, tzn. odstęp czasu między sygnałem sterującym a działaniem mechanicznym jest wyjątkowo krótki, co sprzyja poprawie szybkości reakcji i czułości układu sterowania numerycznego.
③Nadaje się do szybkiego ruchu liniowego, a jego prędkość chwilowa jest około 10 razy wyższa niż w przypadku prowadnic ślizgowych.
④ Umożliwia realizację ruchu bez przerw i poprawę sztywności ruchu układu mechanicznego.
⑤Wyprodukowany przez profesjonalnych producentów, charakteryzuje się wysoką precyzją, wszechstronnością i łatwością konserwacji.

5Środowisko użytkowania maszyny:
Zasilanie: trójfazowe AC380V ± 10%, 50Hz ± 1 Temperatura otoczenia: 0° ~ 45°
Pięć głównych parametrów technicznych:


| model | BOSM4014 | |
| Maksymalny rozmiar obrabianego przedmiotu | Długość × szerokość × wysokość (mm) 4000 × 1600 × 1000 | |
| Maksymalny posuw portalu | Szerokość (mm) | 2300 |
| rozmiar stołu roboczego | Długość x szerokość (mm) | 4000*1400 |
|
Głowica wiertnicza pozioma typu ram głowica mocy jeden dwa
| Ilość (2) | 2 |
| Stożek wrzeciona | BT50 | |
| Średnica wiercenia (mm) | Φ2-Φ60 | |
| Średnica gwintowania (mm) | M3-M30 | |
| Średnica tarczy frezu (mm) | 300 | |
| Prędkość wrzeciona (obr./min) | 30~6000 | |
| Moc silnika wrzeciona serwo (kW) | 37 | |
| Odległość końcówki wrzeciona od środka stołu (mm) | 650-1150 | |
| Lewy i prawy skok pojedynczego tłoka (mm) | 500 | |
| Odległość między środkiem stempla a płaszczyzną stołu (mm) | 200-1400 | |
| Skok tłoka w górę i w dół (mm) | 1200 | |
| Powtarzalność | 300 mm * 300 mm | ±0,02 |
| Wymiary obrabiarki | Długość × szerokość × wysokość (mm) | zgodnie z rysunkami |
| Masa całkowita (t) | (w przybliżeniu) 36 | |

Powyższe parametry to wstępne parametry projektowe. W rzeczywistym projekcie mogą one ulec zmianie w zależności od wymagań obróbczych przedmiotu obrabianego i wymagań konstrukcyjnych obrabiarki, aby spełnić wymagania dotyczące części obrabianych w Państwa firmie.

Kategorie produktów
-

Centrum obróbcze CNC o dużej sztywności serii VC z...
-

Prowadnica liniowa z poziomą kolumną ruchomą serii HP...
-

Prowadnica liniowa z poziomą ruchomą kolumną serii HT...
-

Seria VS - czterotorowa, ciężka maszyna obróbkowa CNC...
-

Centrum obróbcze CNC serii V o wysokiej sztywności
-

Centrum obróbcze CNC z podwójną kolumną serii X
-

Poziome 5-osiowe centrum obróbcze CNC TKG1600
-

Pionowe centra tokarskie i frezarskie CNC do materiałów kompozytowych...
-

Centrum obróbcze CNC o dużej prędkości serii GM
-

Frezowanie CNC o dużej prędkości serii GT
-

Tokarka CNC dwuwrzecionowa SK32
-

Pionowe centrum obróbcze CNC RFTV510 do kół...