V5-1000A 5-osiowe centrum obróbcze


Pięcioosiowe pionowe centrum obróbkowe
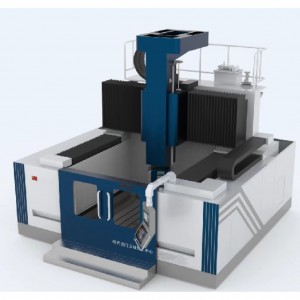
Pięcioosiowe centrum obróbcze V5-1000A ma stabilną zamkniętą konstrukcję bramową i jest wyposażone w standardowe wrzeciono elektryczne, dwuosiowy stół obrotowy CNC z napędem bezpośrednim i poziomy magazyn narzędzi z serwomechanizmem łańcuchowym.Może realizować szybką, precyzyjną i wydajną obróbkę złożonych części.Jest szeroko stosowany w nowej produkcji pojazdów energetycznych, integralnych blistrów lotniczych, wirników turbin parowych, form i innych produktów.
1. Ogólny układ maszyny

Pięcioosiowe centrum obróbcze V5-1000A przyjmuje stabilną konstrukcję bramową, kolumna jest zamocowana na podstawie, belka porusza się wzdłużnie wzdłuż kolumny (kierunek Y), płyta ślizgowa porusza się poprzecznie wzdłuż belki (kierunek X), a wrzeciennik porusza się pionowo wzdłuż płyty ślizgowej (kierunek Z).Stół warsztatowy przyjmuje samodzielnie opracowaną konstrukcję kołyski z napędem bezpośrednim, a różne wskaźniki wydajności osiągnęły międzynarodowy poziom zaawansowany.


2. System karmienia
Osie X, Y, Z przyjmują ultra-wysoką sztywność, precyzyjne rolkowe prowadnice liniowe i wysokowydajne śruby kulowe, z niskim tarciem dynamicznym i statycznym, wysoką czułością, niskimi wibracjami przy dużej prędkości, brakiem pełzania przy niskiej prędkości, wysokim pozycjonowaniem dokładność i doskonałe osiągi serwonapędu.
Serwomotory osi X, Y, Z są połączone za pomocą precyzyjnych śrub kulowych poprzez precyzyjne reduktory, z elastycznym podawaniem, dokładnym pozycjonowaniem i wysoką precyzją transmisji.
Serwosilnik osi Z ma funkcję hamowania.W przypadku awarii zasilania może automatycznie przytrzymać hamulec, aby mocno przytrzymać wał silnika, aby nie mógł się obracać, co odgrywa rolę w ochronie bezpieczeństwa.
3. Wrzeciono elektryczne
Wrzeciono z napędem przyjmuje samodzielnie opracowane wrzeciono z napędem BT50 (wrzeciono z napędem HSKA100 jest opcjonalne), a koniec jest wyposażony w pierścieniowe złącze natryskowe do chłodzenia narzędzia.Ma zalety dużej prędkości, wysokiej precyzji, wysokiej dynamicznej reakcji itp. I może realizować bezstopniową regulację prędkości, wbudowany precyzyjny enkoder, może osiągnąć dokładne zatrzymanie kierunkowe i sztywne stukanie.


4. Gramofon
Opracowany przez nas dwuosiowy gramofon kołyskowy z napędem bezpośrednim jest wyposażony w precyzyjny enkoder absolutny i jest chłodzony chłodnicą wodną o stałej temperaturze.Ma zalety wysokiej sztywności, wysokiej precyzji i wysokiej dynamicznej reakcji.Stół roboczy przyjmuje promieniowe rowki teowe 5-18 mm, a dopuszczalne obciążenie wynosi 2000 kg (równomiernie rozłożone)


5. Magazyn narzędzi
Magazyn narzędzi przyjmuje magazyn narzędzi z poziomym łańcuchem BT50, który może pomieścić 30 narzędzi.

6. W pełni zamknięty system sprzężenia zwrotnego
osie liniowe X, Y, Z są wyposażone w linijkę siatki wartości bezwzględnej HEIDENHAIN LC195S;Stoły obrotowe A i C są wyposażone w enkodery wartości bezwzględnej kąta HEIDENHAIN RCN2310, które realizują pełne sprzężenie zwrotne w zamkniętej pętli 5 osi posuwu, zapewniając maszynie wysoką precyzję i wysoką precyzję Retention.


7. Układ chłodzenia i pneumatyczny
Wyposażony w pompę chłodzącą o dużym przepływie i zbiornik na wodę, aby zapewnić wystarczające chłodzenie narzędzi i przedmiotów obrabianych.Czoło wrzeciennika jest wyposażone w dysze chłodzące, którymi można sterować za pomocą kodu M lub panelu sterowania.
Wyposażony w chłodnicę wodną do chłodzenia w stałej temperaturze, aby zapewnić, że wrzeciono elektryczne i gramofon z napędem bezpośrednim są w dobrym stanie i mogą wydajnie pracować przez długi czas.
Układ pneumatyczny przyjmuje elementy pneumatyczne do filtrowania i realizuje funkcje czyszczenia i przedmuchiwania otworu stożkowego wrzeciona, ochrony uszczelnienia powietrznego łożyska wrzeciona oraz przedmuchiwania i czyszczenia linijki kraty.
8. Centralny układ smarowania
Blok ślizgowy szyny prowadzącej i nakrętka śruby kulowej są smarowane cienkim smarem, a smarowanie odbywa się regularnie i ilościowo, aby zapewnić precyzję i stabilność śruby kulowej i szyny prowadzącej.
9. Układ smarowania olejem i gazem
Wrzeciono elektryczne jest wyposażone w importowane urządzenie do smarowania olejem i gazem, które może w pełni smarować i chłodzić wrzeciono.Czujnik może zapewnić nieprawidłowy alarm smarowania, który może skutecznie zapewnić stabilną pracę wrzeciona z dużą prędkością przez długi czas.
10. System pomiaru przedmiotu obrabianego
Maszyna jest wyposażona w sondę radiową Renishaw RMP60, używaną w połączeniu z odbiornikiem RMI, częstotliwość robocza wynosi od 2400 MHz do 2483,5 MHz, powtarzalność pomiaru w jedną stronę jest mniejsza lub równa 1um (prędkość pomiaru 480 mm/min, przy użyciu rysik 50 mm), a odpowiednia temperatura pracy wynosi od 5°C do 55°C.


11. System pomiaru narzędzi
Maszyna jest wyposażona w laserowy system ustawiania narzędzi Renishaw NC4, powtarzalność pomiaru wynosi ±0,1um, a temperatura pracy od 5°C do 50°C.

12. Funkcja precyzyjnej kalibracji w pięciu osiach
Obrabiarka jest wyposażona w zestaw AxiSet Check-Up Rotary Axis Line Checker firmy Renishaw, połączony z systemem pomiaru przedmiotu obrabianego RMP60, umożliwiając użytkownikom maszyny szybkie i dokładne sprawdzanie stanu osi obrotowych oraz identyfikowanie problemów spowodowanych zmianami temperatury i wilgotności, kolizjami maszyny lub zużycie.problemów, może szybko dostosowywać i lokalizować testy wydajności, przeprowadzać testy porównawcze i monitorować, jak złożone maszyny zmieniają się w czasie.

13. ochrona maszyny
Maszyna jest wyposażona w całkowicie zamkniętą osłonę ochronną, która spełnia normy bezpieczeństwa, aby zapobiec rozpryskiwaniu chłodziwa i wiórów, zapewnić bezpieczną pracę i przyjemny wygląd.Kierunek X maszyny jest wyposażony w opancerzoną osłonę ochronną, która może skutecznie chronić szynę prowadzącą i śrubę kulową.
14. warunki pracy maszyny
(1) Zasilanie: 380 V ± 10% 50 HZ ± 1 HZ trójfazowy prąd przemienny
(2) Temperatura otoczenia: 5℃-40℃
(3) Najlepsza temperatura: 20 ℃ ± 2 ℃
(4) Wilgotność względna: 20-75%
(5) Ciśnienie źródła powietrza: 6 ± 1 bar
(6) Przepływ źródła powietrza: 500 l/min
15. Przedstawienie funkcji systemu CNC
Konfiguracja systemu CNC Siemens 840Dsl.730
| Przedmiot
| Nazwa
| Uwagi
|
| Funkcje systemowe | Minimalny ekwiwalent impulsu | Oś liniowa 0,001 mm, oś obrotowa 0,001° |
| Szybkość posuwu na minutę/obrót | ||
| Posuw i szybki posuw | ||
| Nadpisanie szybkości posuwu 0~120% | ||
| Ograniczenie prędkości wrzeciona | ||
| Cięcie ze stałą prędkością wrzeciona | ||
| Monitorowanie wrzeciona | ||
| Nadpisanie wrzeciona 50 ~ 120% | ||
| Wyświetlacz prędkości wrzeciona | ||
| RAMA | Realizuj transformację układu współrzędnych i obróbkę ukosowania | |
| Bezpośrednie/pośrednie przełączanie systemu pomiarowego | ||
| Funkcja wyprzedzająca lub funkcja wyprzedzająca | ||
| Kompensacja błędu skoku śruby pociągowej | ||
| Kompensacja błędów systemu pomiarowego | ||
| Kwadrantowa kompensacja błędów | ||
| Kompensacja luzu | ||
| Zarządzanie narzędziami | ||
| Konfiguracja sprzętu | Liczba osi sterujących | X, Y, Z, A, C pięć osi współrzędnych i jedna oś główna |
| Jednoczesna kontrola ilości osi | Pięcioosiowy układ zawieszenia X, Y, Z, A, C | |
| nazwa osi | X, Y, Z, A, C, SP | |
| monitor | 15-calowy kolorowy wyświetlacz LCD, wyświetlanie tekstu w języku chińskim/angielskim | |
| Panel sterujący | OP015 w pełni funkcjonalna klawiatura CNC | |
| interfejs komunikacyjny człowiek-maszyna | Standardowa konfiguracja TCU | |
| Panel sterowania maszyny | Panel sterujący SINUMERIK MCP 483C PN, 50 klawiszy mechanicznych z diodami LED, z interfejsem PROFINET, Industrial Ethernet | |
| Ręczna jednostka operacyjna | ||
| Standardowy interfejs klawiatury | ||
| Interfejs ethernetowy | Zintegrowany z NCU (funkcja sieci otwartego warsztatu) | |
| Port USB | 3 x 0,5 A USB zintegrowane w TCU | |
| programie PLC | PLC317-3PN/DP | |
| Funkcja interpolacji | Przerwa w karmieniu | |
| obcinanie nici | ||
| Jednoczesne cięcie | ||
| Interpolacja liniowa w trzech współrzędnych | ||
| Dowolna interpolacja kołowa z dwiema współrzędnymi | ||
| Interpolacja helikalna | ||
| Gwintowanie / Gwintowanie sztywne | ||
| programowanie | Nadmierne fazowanie/zaokrąglanie | |
| redaktor programu | Zgodność ze standardem DIN66025, z funkcjami programowania języków wysokiego poziomu | |
| Programowanie absolutne lub przyrostowe | ||
| Zmienna użytkownika, ustawialna | ||
| Skoki i rozgałęzienia programu | ||
| program makro | ||
| Translacja i obrót układu współrzędnych | ||
| Jednoczesne programowanie i obróbka | ||
| Instrukcja programowa powrotu do punktu referencyjnego | ||
| Programowanie konturu i programowanie cyklu stałego | ||
| Odbicie lustrzane i skalowanie | ||
| wybór samolotu | ||
| Układ współrzędnych przedmiotu obrabianego | ||
| Cykl stały wiercenia i frezowania | ||
| Przesunięcie zerowe | ||
| wyszukiwanie blokowe | ||
| Wyszukiwanie numeru programu | ||
| Edycja w tle | ||
| ochrona programu | ||
| Wybierz program według katalogu | ||
| Funkcje arytmetyczne i trygonometryczne | ||
| Porównanie i operacje logiczne | ||
| Pakiet oprogramowania do obróbki pięcioosiowej | Transformacja pięcioosiowa;pięcioosiowa kompensacja narzędzia;funkcja obrotu wokół środka narzędzia (RTCP) | |
| Funkcja ochrony bezpieczeństwa | Programowalne granice obszaru obróbki | |
| Funkcja testu programu | ||
| awaryjny postój | ||
| Monitorowanie limitów oprogramowania | ||
| Monitorowanie konturów | ||
| Wykrywanie kolizji konturów | ||
| Monitorowanie statyczne | ||
| Monitorowanie lokalizacji | ||
| monitorowanie prędkości | ||
| Ograniczenia obszaru przetwarzania | ||
| ograniczenie momentu obrotowego | ||
| Funkcje bezpieczeństwa Zegar monitorujący obwody pomiarowe, przegrzanie, akumulator, napięcie, pamięć, wyłączniki krańcowe, monitoring wentylatora | ||
| Metoda operacji | AUTOMATYCZNY | |
| Regulacja JOG (ręczna). | ||
| Obsługa pokrętła | ||
| Ręczne wprowadzanie danych MDA | ||
| Diagnostyka NC i PLC z wyświetlaczem tekstowym, wygaszacz ekranu | ||
| działanie i wyświetlanie | Wyświetlacz funkcji autodiagnostyki | W tym tryb REF, tryb przyrostowy (x1, x10, x100) |
| Wyświetlanie bieżącej lokalizacji | ||
| Wyświetlacz graficzny | ||
| wyświetlacz programu | ||
| wyświetlanie błędów programu | ||
| Wyświetlanie błędów obsługi | ||
| Wyświetlacz rzeczywistej prędkości cięcia | ||
| Wyświetlanie chińskiego i angielskiego menu | ||
| Wyświetlanie informacji o alarmie | ||
| Wiele zestawów zestawów instrukcji kodu M | ||
| Obsługa transferu danych magistrali PROFINET | ||
| komunikacja danych | Port USB | Kopie zapasowe danych NC, PLC i programów są zapisywane na dysku U dla danych wejściowych i wyjściowych |
| Transmisja danych Ethernetem | Poprzez interfejs Ethernet |
Główny parametr
| Przedmiot | Specyfikacje | Jednostka | |||
| stoł warsztatowy
| rozmiar biurka | φ1000×800 | mm | ||
| dopuszczalne obciążenie maksymalne | 2000 | kg | |||
| Rozmiar rowka T | 5×18 | 个×mm | |||
| przetwarzanie zakres
| oś X | 1150 | mm | ||
| oś Y | 1300 | mm | |||
| oś Z | 900 | mm | |||
| oś A | -150~+130 | ° | |||
| oś C | 360 | ° | |||
| Odległość od czoła wrzeciona do stołu roboczego | Maks | 1080 | mm | ||
| min | 180 | mm | |||
| Wrzeciono
| Otwór stożkowy | BT50 | |||
| Prędkość znamionowa | 1500 | r/min | |||
| maksymalna prędkość | dziesięć tysięcy | ||||
| Wyjściowy moment obrotowy S1/S6 | 191/236 | Nm | |||
| Moc silnika wrzeciona S1/S6 | 30/37 | kW | |||
| Oś
| poruszać się szybko | oś X | 25 | m/min | |
| oś Y | 25 | ||||
| oś Z | 25 | ||||
| Maksymalna prędkość gramofonu | oś A | 15 | obr./min | ||
| oś C | 30 | obr./min | |||
| Moc silnika osi X/Y/Z | 3,1/4,4/2 | kW | |||
| Oś A/C Moc silnika | 6,3 *2/ 9,4 | kW | |||
| oś A | Znamionowy moment obrotowy | 4000×2 | Nm | ||
| oś C | Znamionowy moment obrotowy | 3000 | Nm | ||
| maksymalna prędkość podawania | X/Y/Z | 25 | m/min | ||
| klimatyzacja | 15/30 | obr./min | |||
| Magazyn narzędzi
| Formularz magazynu narzędzi | poziomy | |||
| metoda doboru narzędzi | Dwukierunkowy wybór najbliższego narzędzia | ||||
| Pojemność magazynu narzędzi | 30 | T | |||
| Maksymalna długość narzędzia | 400 | mm | |||
| Maksymalna waga narzędzia | 20 | kg | |||
| Maksymalna średnica głowicy tnącej | pełen noży | φ125 | mm | ||
| Sąsiednie puste narzędzie | φ180 | mm | |||
| pozycja precyzja | Standard wykonawczy | GB/T20957.4(ISO10791-4) | |||
| Oś X/oś Y/oś Z | 0,008/0,008/0,008 | mm | |||
| oś B / oś C | 8″/8″ | ||||
| powtarzać pozycja precyzja | Oś X/oś Y/oś Z | 0,006/0,006/0,006 | mm | ||
| oś B / oś C | 6″/6″ | ||||
| Ciężar maszyny | 33000 | kg | |||
| całkowita pojemność elektryczna | 80 | KVA | |||
| rozmiar konturu maszyny | 7420×4770×4800 | mm | |||
Lista konfiguracji
Standard
|
| 1. Główne elementy (w tym podstawa, kolumna, belka, płyta ślizgowa, skrzynka wrzeciona) |
| 2. Trójosiowy system posuwu X, Y, Z | |
| 3. Gramofon kołyskowy AC1000 | |
| 4. Wrzeciono elektryczne | |
| 5. Elektryczny system sterowania (w tym szafa elektryczna, moduł zasilania, moduł serwo, PLC, panel operacyjny, wyświetlacz, jednostka ręczna, klimatyzator szafy elektrycznej itp.) | |
| 6. Układ hydrauliczny | |
| 7. Układ pneumatyczny | |
| 8. Centralny układ smarowania | |
| 9. Chłodnica wody | |
| 10. Przenośnik wiórów, zbiornik na wodę, kolektor wiórów | |
| 11. Linijka kratowa | |
| 12. Pokrywa ochronna szyny | |
| 13. ogólna osłona ochronna maszyny | |
| 14. System pomiaru przedmiotu obrabianego | |
| 15. Przyrząd do ustawiania narzędzi | |
| 16. Funkcja precyzyjnej kalibracji w pięciu osiach | |
|
| 1. 1 certyfikat zgodności 2. Lista pakowania 1 kopia 3. 1 zestaw instrukcji obsługi maszyny (wersja elektroniczna) 4. Dane kopii zapasowej maszyny 1 zestaw (dysk U) Instrukcja diagnostyki alarmu 5.840D 1 zestaw (wersja elektroniczna)/przewodnik diagnostyczny 828D 1 kopia (wersja elektroniczna) Instrukcja obsługi frezarki 6.840D 1 egz. (wersja elektroniczna)/instrukcja obsługi 828D 1 egz. (wersja elektroniczna) Instrukcja programowania 840D 1 część podstawowa (wersja elektroniczna) / Instrukcja programowania 828D 1 (wersja elektroniczna) |
| Przedmiot | Marki |
| Silnik i napęd osi X/Y/Z | Siemensa, Niemcy |
| łańcuch energetyczny | niemcy igus |
| łożysko śrubowe | Japonia NSK/NACHI |
| Prowadnice liniowe | Schneeberg, Niemcy |
| Magazyn narzędzi | Okada |
| reduktor | STÑBER, Niemcy |
| Scentralizowane smarowanie | Japonia |
| Śruba kulowa | SHUTON, Hiszpania |
| Komponenty pneumatyczne | Japonia SMC |
| Klimatyzator szafy elektrycznej | Chiny |
| chłodnica wody | Chiny |
| linijka kraty | HEIDENHAIN, Niemcy |
| System pomiaru przedmiotu obrabianego | Renishaw, Wielka Brytania |
| System pomiaru narzędzi | Renishaw, Wielka Brytania |
| Patry z maszyną | Specyfikacje | Ilość |
| Żelazko do materacy maszynowych |
| 8 zestawów |
| Śruby kotwiące |
| 8 zestawów |
| pierścienie | M30 | 2 kawałki |
| pierścienie | M36 | 2 kawałki |
| szelki |
| 1 zestaw |
| klucz imbusowy | 10 | 1 |
| klucz imbusowy | 12 | 1 |
| klucz imbusowy | 14 | 1 |
| klucz imbusowy | 19 | 1 |
| Mocowanie osi Z |
| 1 |
| Mocowanie w osi X |
| 1 |
| Mocowanie w osi Y |
| 1 |
Dziękuję za uwagę!