


IdeałTokarka CNCna rok 2025 zależy wyłącznie od Twoich konkretnych potrzeb operacyjnych. Wybór odpowiedniej tokarki CNC to strategiczna inwestycja w przyszłą wydajność i rentowność. Dzięki temu masz pewność, że produkujeszCzęści toczone o wysokiej precyzjiskutecznie. AProducent tokarek CNC w Chinachmoże zaoferować różnorodne opcje dla Twoich celów produkcyjnych. Ten przewodnik pomoże Ci dokonać wyboru i znaleźć optymalne rozwiązanie.Centrum tokarskie CNC. RozważInteligentna produkcja CNCrozwiązanie zapewniające zaawansowaną automatyzację i analizę danych.
Najważniejsze wnioski
- WybierzTokarka CNCna podstawie Twoich konkretnych potrzeb, np. rozmiaru produkowanych części i materiałów, których używasz.
- Różne maszyny, takie jak maszyny poziome, pionowe, typu szwajcarskiego i wieloosiowe, mają szczególne zalety w przypadku różnych rodzajów prac.
- Wprowadzenie narzędzi automatyzacji, takich jak podajniki prętów i roboty, pozwala maszynom pracować dłużej i wytwarzać więcej części bez konieczności ciągłej pomocy człowieka.
- Ważne parametry maszyny, takie jak moc wrzeciona, ograniczenia rozmiaru części i pojemność narzędzi, mają wpływ na to, jak dobrze maszyna sprawdzi się w realizacji Twoich zadań.
- Sprawne systemy chłodzenia i wiórów odgrywają ważną rolę w zapewnieniu płynnej pracy maszyny, wydłużeniu żywotności narzędzi i zachowaniu dobrego wyglądu części.
Kategoryzacja typów tokarek CNC według Twoich potrzeb
Wybór odpowiedniej tokarki CNC zaczyna się od zapoznania się z dostępnymi typami. Każda maszyna oferuje unikalne zalety, które odpowiadają zróżnicowanym wymaganiom produkcyjnym.
Poziome tokarki CNC
Poziome tokarki CNC to prawdziwe konie robocze w wielu środowiskach produkcyjnych. Doskonale radzą sobie z obsługąelementy o dużej średnicy, takie jak wały i cylindryBranże takie jak przemysł naftowy i gazowy oraz produkcja ciężkiego sprzętu często korzystają z tych maszyn. Doskonale sprawdzają się również w produkcji seryjnej, umożliwiając wydajne przetwarzanie wielu identycznych części. Zapewnia to stałą jakość przy minimalnym czasie przezbrojenia.
Te maszyny oferująsolidne podparcie dla ciężkich elementów obrabianychTa sztywność zwiększa stabilność i redukuje wibracje podczas obróbki. Operatorzy mają również łatwy dostęp do obrabianego przedmiotu i narzędzi, co upraszcza konfigurację i konserwację. Poziome maszyny CNC często są wyposażone w większe automatyczne zmieniacze narzędzi (ATC). Niektóre maszyny zaczynają się od60-90 narzędzi, a wydajność może wzrosnąć do 120, a nawet 240 narzędzi. Pozwala to na realizację większej liczby zadań i ograniczenie konieczności ręcznej interwencji. Poziome centra obróbcze są również bardzo elastyczne w systemach paletowych. Podczas gdy maszyny pionowe mogą być wyposażone w zmieniacze palet, maszyny poziome lepiej nadają się do liniowych systemów paletowych. Mogą osiągać wyższą wydajność, czasami około 85% w przypadku standardowego PC2, w porównaniu do 40% w przypadku samodzielnej maszyny pionowej. Funkcja osi B w tych maszynach umożliwia jednoczesną obróbkę wielu części za pomocą płyty montażowej. To znacznie zwiększa wydajność, ponieważ operatorzy mogą przygotować kolejną płytę montażową podczas trwania cyklu. Jest to idealne rozwiązanie do zadań wymagających obróbki wielostronnej lub skomplikowanych ścieżek narzędzi.
Pionowe tokarki CNC
Pionowe tokarki CNC, często nazywane pionowymi przenośnikami taśmowymi (VTL), doskonale sprawdzają się w specyficznych zastosowaniach. Są szczególnie przydatne w przypadku ciężkich elementów obrabianych, zwłaszcza tych wymagających użycia dźwigów lub automatyki.Siła grawitacji pomaga zabezpieczyć obrabiany przedmiotna pionowym przenośniku taśmowym (VTL). Zwiększa to stabilność i zmniejsza potrzebę stosowania wysokich ciśnień zacisku, co jest korzystne w przypadku delikatnych części. VTL oszczędzają również miejsce na podłodze. Zajmująmniej miejsca na podłodzew porównaniu z poziomymi centrami tokarskimi, co pozwala na użycie większej liczby maszyn na tym samym obszarze. Tokarka pionowa może zająć zaledwiepołowa powierzchnitokarki poziomej. To duża zaleta dla warsztatów o ograniczonej przestrzeni.
Maszyny pionowe idealnie nadają się również do obróbki detali o nietypowych kształtach. Są to detale wymagające skomplikowanego mocowania ze względu na swoją nietypową geometrię. Sprawdzają się również w przypadku delikatnych detali, wymagających niskiej siły zacisku, aby uniknąć uszkodzeń. Ciężar detalu spoczywa bezpośrednio na fundamencie maszyny. Zapobiega to przesunięciu wrzeciona w kierunku osi. Obrabiarki pionowe (VTL) skutecznie obrabiają detale o skomplikowanych kształtach i detale z przerywanym cięciem. Dobrze radzą sobie również z detalami o nierównym wyważeniu.
Tokarki CNC typu szwajcarskiego
Tokarki CNC typu szwajcarskiego to specjaliści od precyzji. Są szeroko stosowane w takich branżach jakprodukcja urządzeń medycznych, przemysł lotniczy i elektronicznyMaszyny te idealnie nadają się do produkcji małych, skomplikowanych i precyzyjnych części. Należą do nich implanty medyczne, komponenty lotnicze, części do zegarków, osprzęt hydrauliczny i złącza elektryczne. Są również powszechnie stosowane w…przemysł motoryzacyjnyTutaj produkują części do zawieszeń, kół, hamulców, skrzyń biegów, silników, układów wydechowych i paliwowych oraz układów elektrycznych. Są one szczególnie odpowiednie do produkcji skomplikowanych elementów o cienkich ściankach, głębokich nacięciach, smukłych kształtach i delikatnych detalach.
Maszyny typu szwajcarskiego osiągają bardzo wąskie tolerancje. Potrafią utrzymać tolerancje tak wąskie, jak±0,0005 cala, w zależności od geometrii i materiału części. Niektóre z nich mogą nawet osiągnąć bardzo wąskie tolerancje do±0,0002 cala lub dwa mikronyObrabiają części o średnicy od 1/16 cala do 2 5/8 cala. Mogą toczyć mikroelementy o średnicy do 1-1/4 cala. Obsługują również średnice toczenia nawet do 0,125 cala. Maszyny te mogą obrabiać części o średnicy do 1,259 cala (32 mm).
Wieloosiowe centra tokarskie CNC
Wieloosiowe centra tokarskie CNC stanowią szczyt technologii obróbki skrawaniem. Łączą one operacje toczenia, frezowania i wiercenia w jednej maszynie. Pozwala to na wytwarzanie bardzo złożonych części w jednym ustawieniu. Branże takie jak lotnictwo, medycyna i motoryzacja w dużym stopniu polegają na tych maszynach do produkcji skomplikowanych komponentów. Wytwarzają one części o złożonej geometrii i wąskich tolerancjach.
Te zaawansowane maszynyoptymalizacja orientacji narzędzia. To prowadzi do maksymalnej wydajności i precyzji. Osiągają szybsze cykle i oszczędzają znaczną ilość czasu, minimalizując przejścia między zadaniami. Automatyzacja w wielofunkcyjnej obróbce CNC zmniejsza również ryzyko błędów ludzkich. Zmniejsza to liczbę poprawek i opóźnień, często występujących w przypadku maszyn 3-osiowych. Maszyny wielofunkcyjne zapewniają doskonałą dokładność i precyzję. Obrabiają skomplikowane projekty bez konieczności ręcznej regulacji i przezbrajania.
Maszyny z konfiguracją 5-osiową lub większą mogą wykonywać głębsze, precyzyjne cięcia i kształty. Operatorzy nie muszą zdejmować ani zmieniać położenia obrabianego przedmiotu. Więcej osi oznacza łatwiejsze tworzenie złożonych projektów.większa precyzjaWielofunkcyjna obróbka CNC umożliwia wykonywanie wielu operacji bez ręcznej wymiany narzędzi. Wykorzystuje sterowane komputerowo cięcie i pozycjonowanie, aby zmniejszyć liczbę błędów. Zintegrowane sondowanie detali umożliwia automatyczną kontrolę i korektę. Maszyny te zapewniają czystsze, wyższej jakości wykończenia. Krótsze narzędzia redukują wpływ drgań maszyny. Wielofunkcyjna obróbka CNC łączy operacje takie jak wiercenie, toczenie i szlifowanie w jedną fazę produkcji. Eliminuje to etapy przejściowe. Umożliwia również tworzenie złożonych geometrii poprzez orientację narzędzi na różnych powierzchniach i pod różnymi kątami.
Obróbka pięcioosiowa zapewnia węższe tolerancje i gładsze powierzchnie. Utrzymuje optymalne kąty skrawania przy mniejszej liczbie ustawień. W przypadku małych i średnich serii złożonych detali, obróbka 5-osiowa skraca czas ustawiania. Zwiększa również powtarzalność. Rozwiązania te idealnie sprawdzają się w przypadku detali wymagających obróbki wielostronnej z krytycznymi tolerancjami. Sprawdzają się również dobrze, gdy dostęp do narzędzi jest ograniczony w standardowych orientacjach. Obróbka pięcioosiowa zazwyczaj osiąga precyzję w zakresie±0,01–0,02 mm (±0,0004–0,0008 cala)W optymalnych warunkach dokładność może osiągnąć ±0,005 mm (±0,0002 cala) w przypadku krytycznych części lotniczych i medycznych. Jest to wartość znacznie lepsza niż w przypadku standardowego frezowania CNC, które osiąga dokładność ±0,05 mm (±0,002 cala).
Wieloosiowe maszyny CNC oferują większą precyzję. Produkują precyzyjnie obrobione i gładsze części. Obróbka tych części jest trudna lub niemożliwa w przypadku maszyn 3-osiowych. Umożliwiają one obróbkę skomplikowanych geometrii w jednym ustawieniu. Eliminuje to konieczność zmiany położenia obrabianego przedmiotu, co negatywnie wpływa na dokładność. Obróbka wieloosiowa zwiększa prędkość produkcji. Pozwala na usunięcie większej ilości materiału na obrót. Skraca również czas cyklu dzięki rozbudowanym możliwościom narzędzi i jednoczesnej obróbce. Maszyny te wykonują wszystkie operacje frezowania i toczenia skomplikowanych geometrii w jednym ustawieniu. Prowadzi to do szybszej produkcji, minimalizacji kosztów operacyjnych i redukcji błędów. Możliwość przemieszczania obrabianych przedmiotów o większej liczbie wymiarów bez konieczności ich usuwania pozwala na wykonywanie głębokich cięć i skomplikowanych kształtów. Wyższe osie zapewniają lepszą obróbkę skomplikowanych projektów z wysoką precyzją. Krótsze narzędzia skrawające, znajdujące się bliżej materiału, zapewniają lepszą jakość powierzchni. Zmniejsza to wibracje podczas obróbki i minimalizuje potrzebę dodatkowych poprawek. Maszyny wieloosiowe zachowują precyzję w różnych zastosowaniach wiercenia. Elementy utrzymują swoją pozycję, a dodatkowe osie pozwalają na wykonywanie ciaśniejszych, bardziej złożonych kątów, co przekłada się na lepsze wykończenie.
Jednakże ta zaawansowana funkcja wymaga większej inwestycji.Podstawowa tokarka CNC z 2 osiami może kosztować mniej niż 5000 dolarów. Centrum obróbcze 3-osiowe kosztuje zazwyczaj od 50 000 do 125 000 dolarówDla porównania, cena 5-osiowej maszyny CNC zaczyna się od 200 000 dolarów, a wiele z nich przekracza 500 000 dolarów. Większe przemysłowe centra obróbcze z 6 lub więcej osiami mogą kosztować od 250 000 do 500 000 dolarów. Ten wyższy koszt odzwierciedla ich większą złożoność, precyzję i wszechstronność.
| Typ maszyny | Typowy zakres kosztów |
|---|---|
| Centrum obróbcze 3-osiowe | 50 000–125 000 dolarów |
| 5-osiowe CNC | 200 000 dolarów i więcej (wiele powyżej 500 000 dolarów) |
| 6-osiowe i większe przemysłowe centra obróbkowe | 250 000 – 500 000 dolarów |
Dopasowanie materiału i charakterystyki części do tokarki CNC
Wybór właściwegoTokarka CNCWymaga starannego rozważenia materiałów, które przetwarzasz, oraz specyficznych właściwości swoich części. Czynniki te bezpośrednio wpływają na moc, sztywność i precyzję maszyny.
Rodzaj materiału i rozważania na temat twardości
Rodzaj i twardość materiału mają istotny wpływ na dobór narzędzi i wydajność maszyny. Twardsze materiały wymagają bardziej wytrzymałych maszyn i specjalistycznego oprzyrządowania. Na przykład, większa twardość materiału zazwyczaj oznacza wyższą wytrzymałość. Prowadzi to do większych sił skrawania i wymaga większej mocy wrzeciona maszyny. Twardszy materiał jest również bardziej ścierny, co przyspiesza zużycie krawędzi skrawającej. Niektóre materiały, takie jak austenityczna stal nierdzewna, szybko się utwardzają. Wymaga to specjalistycznych strategii obróbki.
Optymalne parametry obróbki zależą w dużej mierze odsztywność maszyny, geometrii narzędzia i zastosowania chłodziwa. Znacznie zwiększona głębokość skrawania może znacząco zwiększyć wymaganą moc wrzeciona i ryzyko wibracji. Podkreśla to znaczenie sztywności maszyny.
Oto przewodnik po zalecanych materiałach narzędziowychna podstawie twardości przedmiotu obrabianego:
| Twardość przedmiotu obrabianego | Zalecany materiał narzędziowy | Główny mechanizm zużycia | Strategia powlekania (przykład) |
|---|---|---|---|
| Miękkie (<150 HB) | Stal szybkotnąca (HSS), węglik spiekany bez powłoki | Przyczepność, krawędź narożna (BUE) | Brak/Gładka powierzchnia |
| Średni (150-300 HB) | Węglik powlekany (cermet) | Dyfuzja, zużycie krateru | TiN, TiAlN |
| Twardy (45-65 HRC) | Cermet, ceramika, węglik powlekany | Zużycie ścierne, szok termiczny | AlTiN, Al2O3 |
| Bardzo twardy (>65 HRC) | Polikrystaliczny sześcienny azotek boru (PCBN) | Zużycie ścierne w wysokiej temperaturze | CVD (chemiczne osadzanie z fazy gazowej) |
W przypadku zwiększenia twardości przedmiotu obrabianego należy dostosować parametry cięcia.
| Parametr | Wpływ zwiększonej twardości przedmiotu obrabianego | Dostosowanie strategiczne |
|---|---|---|
| Prędkość skrawania (Vc) | Zwiększa obciążenie cieplne końcówki narzędzia. | Zmniejsz Vc, aby zarządzać ciepłem i spowalniać zużycie dyfuzyjne. |
| Prędkość posuwu (f) | Zwiększa siłę skrawania; może zapobiegać utwardzaniu się materiału. | Utrzymaj lub nieznacznie zwiększ wartość f, aby mieć pewność, że narzędzie zawsze będzie ciąć poniżej utwardzonej warstwy poprzedniego cięcia. |
| Głębokość cięcia (ap) | Drastycznie zwiększa wymaganą moc wrzeciona i ryzyko wibracji. | Zmniejsz ap i zwiększ zaangażowanie promieniowe (ae) (np. w przypadku frezowania trochoidalnego), aby uzyskać lepszy rozkład ciepła. |
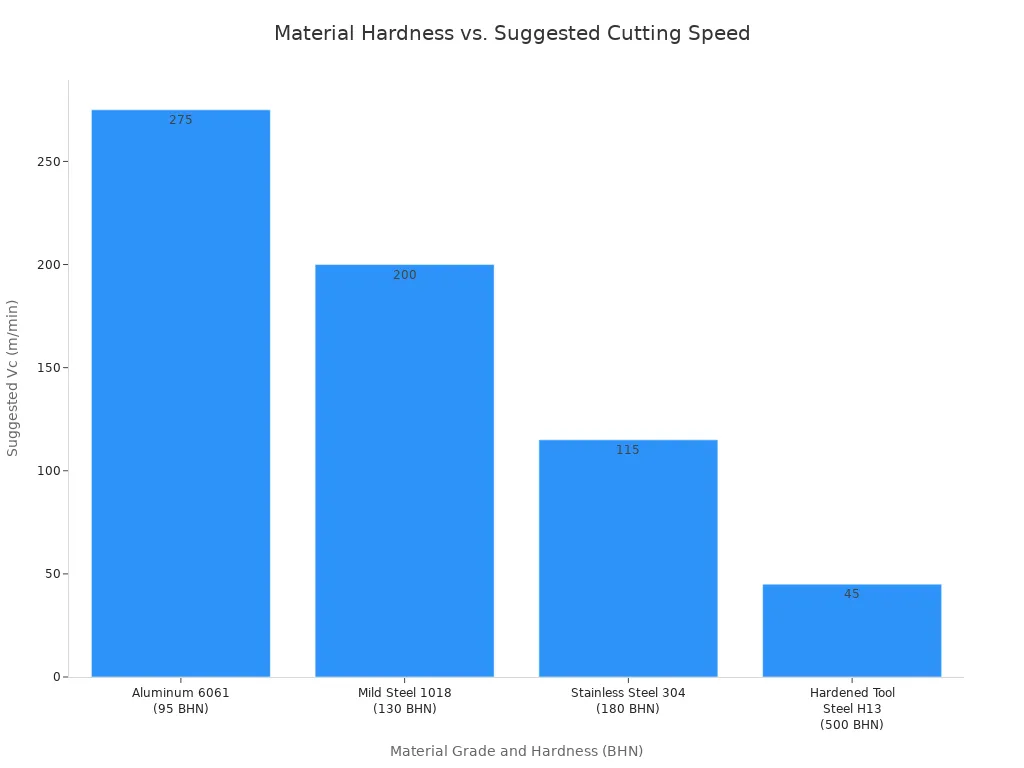
Poniższy wykres ilustruje zależność pomiędzy twardością materiału a sugerowaną prędkością skrawania:
Do obróbki stopów o wysokiej wytrzymałości, takich jak stal nierdzewna, Inconel 625, Monel 400 i 500, 17-4PH, 13-8 i Nitronic 60, niezbędny jest wysoki moment obrotowy, szczególnie przy niższych prędkościach. Podczas wykonywania operacji takich jak wiercenie piórkowe lub używanie większych wierteł krętych w tych materiałach, moment obrotowy staje się kluczowy. Chociaż moc jest ważna, wystarczający moment obrotowy, szczególnie przy niskich obrotach, jest niezbędny do skutecznego cięcia tych wymagających stopów.
Weź pod uwagę te specyfikacje wrzeciona w przypadku wymagających materiałów:
| Typ wrzeciona | obr./min | HP | Moment obrotowy (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (przy 1500 obr./min) |
| Wysoki moment obrotowy | 8000 | 17,5 | 120 (przy 375 obr./min) |
Poniżej przedstawiono ogólne wytyczne dotyczące różnych gatunków materiałów:
| Gatunek materiału | Twardość (BHN) | Sugerowana wartość Vc (m/min) (narzędzie węglikowe) | Sugerowany fz (mm/ząb) (frezowanie) |
|---|---|---|---|
| Aluminium 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Stal miękka 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Stal nierdzewna 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Hartowana stal narzędziowa H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Ograniczenia rozmiaru i wagi części
Wymiary fizyczne i waga części bezpośrednio decydują o rozmiarze i wydajności potrzebnej tokarki CNC. Wymiary fizyczne maszyny, w tym długość łoża i średnica przelotu nad łożem, determinują maksymalny rozmiar obrabianego detalu. Na przykład, maksymalny rozmiar obrabianego detalu może wynosić…Średnica 200 mm, długość 500 mm„Przelot nad łożem” określa maksymalną średnicę, jaką może mieć obrabiany przedmiot bez kolizji z łożem tokarki. Jeśli przelot nad łożem wynosi 200 mm, rzeczywista średnica przedmiotu musi być nieco mniejsza, aby zapewnić luz narzędziowy.
Większość standardowych maszyn CNC obsługuje elementy o masie do 2000 funtów (ok. 900 kg). Jednak wytrzymałe maszyny przeznaczone do ciężkich zastosowań wytrzymują obciążenia o masie 10 000 funtów (ok. 4500 kg) lub większej. Niektóre warsztaty stosują limit maksymalnej masy elementów, np. 500 kg. Chroni to ich sprzęt przed uszkodzeniem osi lub wrzecion spowodowanym przez bardzo ciężkie elementy.
Oto typowe wymiary maksymalne dla różnych tokarek:
| Typ maszyny | Maksymalna średnica (mm) | Maksymalna długość (mm) |
|---|---|---|
| Komponenty toczone CNC | 5 – 1000 | Do 2000 |
| Tokarka CNC | 400 | 1000 |
| Centrum tokarskie CNC o dużej wytrzymałości | 1000 | 2000 |
Na wybór uchwytu wpływa również kilka czynników związanych z konfiguracją przedmiotu obrabianegoi możliwości maszyny:
- Konfiguracja przedmiotu obrabianegoKształt i rozmiar części to czynniki pierwszorzędne. Pręty okrągłe są proste, ale odlewy lub odkuwki o niejednolitych kształtach wymagają starannego przemyślenia.
- Symetria: Części asymetryczne (np. z kołnierzem lub wysięgnikiem) mogą wpływać na prędkość i równowagę. Potencjalnie wymaga to zastosowania przeciwwagi lub zmniejszenia prędkości przetwarzania.
- Sztywność części: Części cienkościenne mogą ulec odkształceniu przy standardowym mocowaniu. Wymaga to użycia uchwytów zaciskowych, takich jak tuleja zaciskowa lub membrana, albo zmniejszenia siły zacisku.
- Możliwości maszyny:Prześwit obrotu maszyny musi być dostosowany do uchwytu, części i narzędzi. Całkowity zakres roboczy maszyny może ograniczać jej możliwości.
Wymagane tolerancje i wykończenie powierzchni
Precyzja, jakiej wymagają Twoje części, ma bezpośredni wpływ na rodzaj i jakość wybranej tokarki CNC. W przypadku ogólnej obróbki CNC standardowa granica tolerancji wynosi około±0,005 cala (0,127 mm). Jednak wiele zastosowań wymaga znacznie mniejszych tolerancji.
Różne klasy tolerancji wymagają różnych możliwości maszyn:
| Klasa tolerancji | Zasięg (cale) | Zasięg (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Wysoka precyzja | ±0,001″ lub lepiej | ±0,025 mm lub lepiej |
| Bardzo ciasno | ±0,0002″ do ±0,0005″ | ±0,00508 mm do ±0,0127 mm |
Osiągnięcie doskonałej jakości wykończenia powierzchni wymaga również maszyny o wysokiej sztywności, precyzyjnej kontroli oraz często specjalistycznych narzędzi i strategii cięcia. Maszyny przeznaczone do prac o wysokiej precyzji zazwyczaj oferują lepsze tłumienie drgań i lepszą kontrolę ruchu, co przyczynia się do uzyskania gładszych wykończeń.
Ocena złożoności części i operacji dla Twojej tokarki CNC

Wybierając tokarkę CNC, weź pod uwagę złożoność części, które planujesz wytwarzać. Funkcje maszyny bezpośrednio wpływają na wydajność obróbki skomplikowanych projektów i wykonywania wielu operacji.
Narzędzia do pracy na żywo dla złożonych części
Narzędzia obrotowe zmieniają standardową tokarkę wwszechstronne centrum obróbczeUmożliwia to maszynie wykonywanie frezowania, wiercenia, gwintowania i innych operacji bez konieczności przenoszenia części na inną maszynę. To jak posiadanie frezu wbudowanego w tokarkę.
Narzędzia obrotowe skutecznie tworzą frez wewnątrz tokarki, umożliwiając wykonywanie operacji wtórnych, takich jak wiercenie, gwintowanie, rozwiercanie i cięcie. Ograniczenie operacji do jednego, zautomatyzowanego stanowiska roboczego gwarantuje minimalny czas konfiguracji i obsługi, wyższą dokładność i bardziej spójną jakość części. Dzięki narzędziom pracującym na żywo możemy pominąć czasochłonne przenoszenie części i zamiast tego pracować na jednej maszynie. Ograniczona interakcja człowieka oznacza mniejsze ryzyko błędu ludzkiego i lepszą kontrolę jakości części.
Narzędzia robocze oferują wiele korzyści. Pozwalają na:wiele operacji w jednym ustawieniu, co usprawnia procedury i może skrócić czas cyklu. Czas produkcji również znacznie się skraca dzięki zaawansowanym przekładniom i łożyskom, co prowadzi do szybszej i bardziej wydajnej produkcji części. Zachowanie punktów odniesienia podczas obróbki eliminuje błędy wynikające z transferu materiału między maszynami, zapewniając znaczną oszczędność czasu i poprawiając wydajność procesu. Dokładniejsza obróbka jest osiągana dzięki zmniejszeniu liczby zmian narzędzi, minimalizacji błędów ludzkich i utrzymaniu wysokiej jakości. Wielofunkcyjne funkcje umożliwiają wykonywanie różnych operacji, takich jak frezowanie i wiercenie, w jednym ustawieniu, co upraszcza produkcję i poszerza zakres zastosowań. Skomplikowane operacje obróbki można wykonać w jednym cyklu, co usprawnia ustawianie, obniża koszty pracy i skraca czas realizacji zamówienia.
Podwrzeciono do obróbki dwustronnej
Wrzeciono pomocnicze to przełomowe rozwiązanie w przypadku części wymagających obróbki po obu stronach. Funkcja ta pozwala maszynie chwycić część z wrzeciona głównego, obrócić ją i obrobić drugą stronę w tym samym ustawieniu. Eliminuje to konieczność ręcznego mocowania, co oszczędza czas i poprawia dokładność.
Części wymagające pracy na obu końcach, takie jak wały, osie, zawory i złączki, czerpią z tego ogromne korzyści. Branże takie jak motoryzacyjna, medyczna oraz lotniczo-kosmiczna i obronna często wykorzystują podwrzeciona. Na przykład, w motoryzacji wykorzystuje się je do produkcji silników, przekładni i elementów układu napędowego. Zastosowania medyczne obejmują złożone implanty ortopedyczne, takie jak śruby kostne i narzędzia chirurgiczne. Lotnictwo i obronność czerpią korzyści z zastosowania wysokowytrzymałych elementów złącznych, złączy hydraulicznych i elementów układów prowadzenia. Branże te opierają się na możliwościach podwrzecion w celu zapewnienia niezawodnej produkcji.komponenty o wysokiej precyzji.
Możliwości osi Y i osi B
Możliwości osi Y i B dodatkowo zwiększają wszechstronność tokarki CNC. Oś Y umożliwia ruch narzędzia skrawającego prostopadle do głównej osi toczenia, umożliwiając wiercenie i frezowanie poza osią. Oznacza to, że można tworzyć takie elementy, jak rowki wpustowe lub płaskie powierzchnie na toczonym elemencie. Funkcjonalność osi B zapewnia ruch obrotowy narzędzia, umożliwiając mu zbliżanie się do przedmiotu obrabianego pod różnymi kątami. Jest to kluczowe dla obróbki wielopłaszczyznowej i łatwej obróbki złożonych części. Zarówno oś Y, jak i oś B przyczyniają się do:Operacje DONE IN ONE®, przetwarzanie części w jednym ustawieniu. To znacznie skraca czas ustawiania i poprawia ogólną wydajność.
Operacje wiercenia i frezowania poza środkiem
Wiercenie i frezowanie poza osią obrotu znacząco rozszerzają możliwości tokarki CNC. Operacje te pozwalają maszynie na tworzenie elementów, które nie są idealnie wyśrodkowane względem osi obrotu detalu. Wyobraźmy sobie wiercenie otworu lekko przesuniętego w bok lub frezowanie płaskiej powierzchni okrągłego elementu. Tradycyjne tokarki nie mogłyby wykonywać tych zadań bez przeniesienia detalu do oddzielnej frezarki.
Nowoczesne centra tokarskie CNC, zwłaszcza te z osią Y i narzędziami obrotowymi, umożliwiają te operacje. Oś Y przesuwa narzędzie skrawające prostopadle do głównej osi toczenia. Ten ruch pozwala narzędziu dotrzeć do różnych punktów na średnicy detalu. Narzędzia obrotowe, jak wspomniano wcześniej, zapewniają narzędzia obrotowe, takie jak wiertła i frezy walcowo-czołowe. Połączenie tych dwóch funkcji umożliwia maszynie wykonywanie złożonych zadań frezowania i wiercenia bezpośrednio na toczonym detalu.
Na przykład, maszyna może wywiercić serię otworów na śruby wokół kołnierza lub wyfrezować rowek wpustowy w wale. Może również tworzyć skomplikowane kieszenie lub szczeliny na boku części cylindrycznej. Ta możliwość jest niezwykle cenna w przypadku części wymagających wielu cech, które nie są koncentryczne.
Wykonywanie operacji poza osią na jednej maszynie pozwala zaoszczędzić sporo czasu i ograniczyć potencjalne błędy. Operatorzy nie muszą odłączać części, przenosić jej na inną maszynę, a następnie ponownie mocować. Każde przesunięcie niesie ze sobą ryzyko niewspółosiowości, co wpływa na dokładność części.
To zintegrowane podejście zapewnia wyższą precyzję i spójność. Usprawnia również proces produkcji. Firmy osiągają obróbkę „w jednym” dla wielu złożonych komponentów. Oznacza to, że jedna maszyna wykonuje wszystkie operacje, od surowca po gotowy element. Taka wydajność zwiększa produktywność i obniża ogólne koszty produkcji. Skraca również czas realizacji zamówień na złożone części.
Rozważ następujące korzyści:
- Krótszy czas konfiguracji:Nie ma potrzeby przenoszenia części między maszynami.
- Poprawiona dokładność: Eliminuje błędy wynikające z wielu konfiguracji.
- Zwiększona wydajność:Krótsze cykle produkcyjne.
- Większa złożoność części:Tworzy cechy, których wcześniej nie dało się wykonać na tokarce.
Możliwości wiercenia i frezowania poza osią są niezbędne dla producentów wytwarzających skomplikowane części w branżach takich jak lotnictwo, medycyna i motoryzacja. Pomagają one w wydajnym tworzeniu komponentów o precyzyjnych, niekoncentrycznych cechach.
Integracja automatyzacji z tokarką CNC w celu zwiększenia wydajności
Integracja automatyzacji z procesem produkcyjnym znacząco zwiększa wydajność i obniża koszty operacyjne. NowoczesneTokarki CNCczęsto zawierają funkcje umożliwiające bezproblemową automatyzację i transformację linii produkcyjnej.
Integracja podajnika prętów dla ciągłej produkcji
Podajniki prętów są niezbędne do ciągłej, bezobsługowej produkcji. Automatycznie dostarczają surowiec do maszyny, umożliwiając jej pracę przez dłuższy czas bez ingerencji operatora. To idealne rozwiązanie w przypadku dużych zleceń.
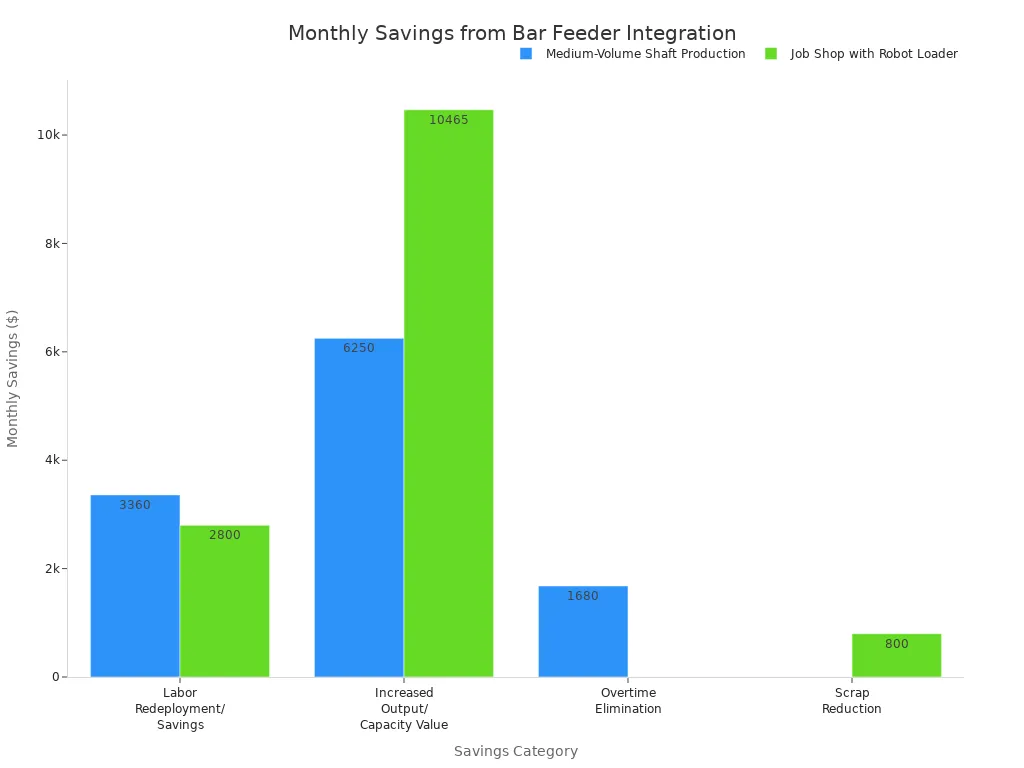
| OszczędnościKategoria | Scenariusz 1: Produkcja wałów o średniej objętości (oszczędności miesięczne) | Scenariusz 2: Warsztat z robotem ładującym (oszczędności miesięczne) |
|---|---|---|
| Przeniesienie siły roboczej/oszczędności | 3360 dolarów | 2800 dolarów |
| Zwiększona wartość wydajności/pojemności | 6250 dolarów (z produkcji własnej) | 10 465 USD (ze zwiększonego wykorzystania) |
| Eliminacja w dogrywce | 1680 dolarów | Nie dotyczy |
| Redukcja złomu | Nie dotyczy | 800 dolarów |
| Całkowite miesięczne oszczędności | 11 290 dolarów | 14 065 dolarów |
| Okres zwrotu z inwestycji | 3,1 miesiąca | 6,0 miesięcy |
Zintegrowanie podajników prętów zazwyczaj przynosi zwrot inwestycji w ciągu12-24 miesięcyTe oszczędności wynikają przede wszystkim z oszczędności na pracy, zwiększonej przepustowości i mniejszej ilości odpadów. Po zwrocie początkowej inwestycji, wzrost wydajności bezpośrednio przekłada się na zysk netto w ciągu 8-10 lat użytkowania sprzętu.
Różne modele podajników prętów obsługują pręty o różnych średnicach i długościach. Na przykładSzybkie ładowanie serwa 80+Pasuje do kierownic o średnicy od 1/4” do 3-1/8” i długości od 11” do 63”. Model GT 342 obsługuje kierownice o średnicy od 3 mm do 42 mm.
Rozwiązania w zakresie załadunku i rozładunku robotami
Rozwiązania z zakresu załadunku i rozładunku zrobotyzowanego dodatkowo usprawniają automatyzację, zapewniając precyzję i powtarzalność obsługi części. Umożliwiają one ciągłą pracę maszyn 24/7.Rozwiązanie Robotiq do obsługi maszynoferuje podejście o niskim ryzyku z rocznym zwrotem z inwestycji. To rozwiązanie pomaga odzyskać utracony czas pracy i umożliwia jednemu operatorowi zarządzanie wieloma cobotami.
| Kategoria | Opis |
|---|---|
| Wydajność | Umożliwia ciągłą pracę maszyn CNC 24 godziny na dobę, 7 dni w tygodniu. |
| Koszt i zwrot z inwestycji | Charakteryzuje się niższymi początkowymi kosztami, a typowy zwrot z inwestycji (ROI) uzyskuje się w ciągu 12–24 miesięcy. |
| Bezpieczeństwo | Eliminuje potrzebę udziału operatorów w powtarzalnych i ryzykownych zadaniach związanych z załadunkiem. |
| Łatwość użytkowania | Oferuje prostą konfigurację, często bez kodu lub z programowaniem ręcznym, co umożliwia szybką integrację. |
| Elastyczność | Można go z łatwością przeprogramować do pracy z różnymi maszynami lub typami części. |
| Konsystencja | Zapewnia niezawodne i precyzyjne ładowanie i rozmieszczanie. |
Wdrażanie systemów robotycznych wymagadokładna ocena ryzykaProducenci muszą identyfikować zagrożenia, takie jak ruchome części i punkty zmiażdżenia. Powinni wdrożyć środki bezpieczeństwa, takie jak wyłączniki awaryjne i blokady zabezpieczające. Regularne szkolenia operatorów w zakresie procedur bezpieczeństwa są również kluczowe.
Wymieniacze palet i chwytaki części
Wymieniacze palet i chwytaki części są niezbędne do produkcji bezobsługowej. Systemy podawania prętów umożliwiająnieprzerwana pracapoprzez automatyczne podawanie surowców. Chwytaki części automatycznie zbierają gotowe części, eliminując konieczność ręcznej obsługi i skracając przestoje.
Systemy te umożliwiają bezobsługową pracę przez dłuższy czas, w tym w nocy. Zwiększa to wykorzystanie i wydajność maszyn. Automatyzacja zapewniaciągła produkcja, znacząco zwiększając przepustowość i wydajność. Obniża również koszty pracy i pozwala na realokację zasobów ludzkich do bardziej strategicznych zadań. Zautomatyzowane systemy zwiększają precyzję, minimalizując błędy ludzkie i zapewniając spójność w obsłudze materiałów.
Firma Obróbcza Kontynentalnawdrożyliśmy maszynę Matsuura MX 330 PC10 z systemem 10-paletowym. Zapewniło to elastyczność w realizacji zleceń o niskim wolumenie w ciągu dnia oraz zleceń o większym wolumenie podczas nocnych zmian z niewielkim udziałem personelu. Pokazuje to, jak zmieniacze palet umożliwiają ciągłość produkcji, w tym produkcję bezobsługową, dzięki elastycznemu harmonogramowaniu i pracy bezobsługowej.
Osiągnięcie produkcji bezobsługowej
Produkcja bezobsługowa (Lights-out Manufacturing) stanowi ostateczny cel wielu zautomatyzowanych zakładów produkcyjnych. Oznacza to, że fabryki działają bez obecności człowieka podczas niektórych zmian, często w nocy lub w weekendy. Maszyny pracują autonomicznie, realizując wszystkie zadania, od załadunku materiałów po rozładunek części. Takie podejście maksymalizuje wykorzystanie maszyn i znacząco zwiększa wydajność.
Aby osiągnąć produkcję bezobsługową, firmy integrują kilka technologii automatyzacji. Podajniki prętów stale dostarczają surowiec do tokarek CNC. Zrobotyzowane systemy załadunku i rozładunku precyzyjnie obsługują detale, przenosząc je między maszynami lub do magazynu. Zmieniacze palet i chwytaki części dodatkowo usprawniają proces. Zmieniacze palet umożliwiają maszynom automatyczne przełączanie się między różnymi zadaniami lub materiałami. Chwytaki części zbierają gotowe komponenty, zapobiegając przestojom maszyn.
Ten poziom automatyzacji oferuje znaczące korzyści. Firmy osiągają ciągłość produkcji, pracując maszynami 24/7. To znacząco zwiększa wydajność bez generowania dodatkowych kosztów pracy. Zmniejsza to również liczbę błędów ludzkich, co przekłada się na bardziej spójną jakość części i mniejszą liczbę braków. Co więcej, firmy mogą przeznaczyć operatorów do bardziej złożonych zadań, takich jak programowanie, konserwacja czy kontrola jakości. To optymalizuje ich siłę roboczą.
Produkcja w trybie „lights-out” przekształca fabrykę w wysoce wydajne i samowystarczalne przedsiębiorstwo. Pozwala producentom sprostać wysokiemu zapotrzebowaniu, skrócić czas realizacji zamówień i utrzymać konkurencyjność na rynku globalnym. Ten strategiczny krok pomaga zapewnić przyszły wzrost i rentowność.
Kluczowe specyfikacje dla optymalnej wydajności tokarki CNC
Kiedy wybierzeszTokarka CNCJego podstawowe parametry techniczne są naprawdę ważne. To właśnie te szczegóły decydują o tym, jakie rodzaje części możesz wyprodukować i jak wydajnie to zrobisz. Zrozumienie tych kluczowych cech pomoże Ci wybrać najlepszą maszynę do Twojego warsztatu.
Wymagania dotyczące mocy wrzeciona i obrotów na minutę
Moc i prędkość wrzeciona mają kluczowe znaczenie dla efektywnej obróbki. Moc silnika zapewnia maszynie siłę potrzebną do cięcia twardych materiałów. Liczba obrotów na minutę (RPM) decyduje o prędkości obrotowej przedmiotu obrabianego. Różne zastosowania wymagają różnych poziomów mocy i prędkości.
| Zakres mocy wrzeciona (kW) | Typowe zastosowania |
|---|---|
| 0,8-1,5 kW | Grawerowanie na małą skalę, frezowanie PCB, lekka obróbka drewna, cięcie akrylu. Odpowiednie dla hobbystów i małych warsztatów. |
| 2,2-3,5 kW | Ogólna obróbka drewna, produkcja szyldów, obróbka tworzyw sztucznych, grawerowanie aluminium. Idealne dla małych i średnich firm. |
| 4,5-6,0 kW | Ciężka obróbka drewna, produkcja mebli, stolarstwo, obróbka metali nieżelaznych. Preferowane przez profesjonalne warsztaty i użytkowników przemysłowych. |
| 7,5-9,0 kW | Zastosowania przemysłowe, obróbka paneli na dużą skalę, złożone rzeźbienie 3D, cięcie ciężkich metali. Zaprojektowane do środowisk o dużej wydajności. |
| 12 kW i więcej | Wysokowydajna obróbka przemysłowa, komponenty lotnicze i kosmiczne, części samochodowe, produkcja form. Stosowane w wymagających warunkach przemysłowych, do pracy ciągłej i precyzyjnej. |
Rozmiar uchwytu i pojemność pręta
Rozmiar uchwytu i pojemność pręta definiują maksymalne wymiary surowca, jaki może obsłużyć Twoja maszyna. Ma to bezpośredni wpływ na rozmiar części, które możesz wyprodukować. W przypadku mniejszych elementów obrabianych, uchwyty zaciskowe oferują wyraźne korzyści.
- Uchwyty zaciskowe są szczególnie przydatne w przypadku przedmiotów obrabianych o średnicy poniżej 4 cali.
- Oferują one większy prześwit dla narzędzi, 360-stopniowy kontakt z przedmiotem obrabianym i większą siłę chwytu, szczególnie przy wysokich obrotach.
- Pojemność pręta dla tych uchwytów może sięgać do4 cale (100 mm) średnicy.
- Najlepiej nadają się do obróbki części o średnicy od 1/16 cala do 4 cali ze względu na większy prześwit, wyższą prędkość obrotową i lepszą siłę chwytu.
- Uchwyty zaciskowe są przeznaczone głównie do mniejszych części, zazwyczaj3 cale lub mniej, choć pojemność może osiągnąć 6 cali.
- Ich niższa masa i symetryczna konstrukcja umożliwiają wyższe prędkości robocze w porównaniu z uchwytami trójszczękowymi. Przekłada się to na większą równomierność siły chwytu przy wysokich obrotach na minutę.
Pojemność narzędzi i konfiguracja wieżyczki
Liczba narzędzi, które może pomieścić maszyna, i sposób ich rozmieszczenia wpływają na liczbę operacji, które może ona wykonać bez zatrzymywania. Większa pojemność narzędzi oznacza mniej przestojów na ich wymianę. Konfiguracja głowicy rewolwerowej również odgrywa dużą rolę.
| Typ wieżyczki | Pojemność narzędzi |
|---|---|
| VDI | Wysoki (12+ stacji) |
| BMT | Ograniczona (6-12 stacji) |
Rewolwery VDI (VDI to skrót od Verein Deutscher Ingenieure, czyli Stowarzyszenia Niemieckich Inżynierów) często oferują więcej stacji, co zapewnia większą elastyczność. Rewolwery BMT (Base Mounted Tooling) oferują solidne mocowanie do cięższych cięć. Wybór odpowiedniej rewolwery pomagamaksymalizacja wydajnościi częściową złożoność.
Efektywne zarządzanie wiórami i systemami chłodzenia
Skuteczne zarządzanie wiórami i solidne systemy chłodzenia są kluczowe dla każdej tokarki CNC. Zapewniają one płynną pracę, wydłużają żywotność narzędzi i utrzymują jakość detali. Nieprawidłowe odprowadzanie wiórów może prowadzić do pęknięć narzędzi, problemów z wykończeniem powierzchni i przestojów maszyny. Dobry system utrzymuje strefę skrawania w czystości i chłodzie.
Producenci używająkilka strategii efektywnego zarządzania chipami. Onioptymalizuj ścieżki narzędzi, aby zminimalizować gromadzenie się wiórówW ciasnych przestrzeniach i głębokich wnękach. Zwiększa to wydajność i zapewnia równomierne odprowadzanie wiórów. Wybór odpowiedniego narzędzia również pomaga. Najlepiej sprawdzają się narzędzia o odpowiedniej geometrii rowka wiórowego, kącie pochylenia linii śrubowej i powłoce. Na przykład, większe odstępy między rowkami wiórowymi i wyższe kąty pochylenia linii śrubowej są idealne do materiałów takich jak aluminium, które generują dłuższe wióry. Łamacze wiórów rozdrabniają wióry na mniejsze, łatwiejsze do opanowania kawałki. Jest to szczególnie przydatne w przypadku materiałów generujących długie, ciągnące się wióry, co zmniejsza ryzyko zatorów.
| Strategia | Rodzaje materiałów | Warunki cięcia/uwagi |
|---|---|---|
| Wdrażanie łamaczy wiórów | Materiały wytwarzające długie, włókniste wióry (np. trudne stopy, takie jak materiały na bazie tytanu i niklu) | Utrzymywanie właściwego ciepła i ciśnienia; dostępne są różne konfiguracje dostosowane do konkretnych potrzeb lub zastosowań ogólnych. |
| Użyj chłodziwa wysokociśnieniowego | Ogólny | Strumień chłodziwa blisko strefy cięcia; właściwy dobór wielkości jednostki wysokociśnieniowej w stosunku do zbiornika chłodziwa maszyny. |
| Zastosuj zmiany w procesach i programowaniu | Stale grupy ISO P (kolor wióra wskazuje na przenoszenie ciepła) | Wyrównanie narzędzi (wysokość środka ma kluczowe znaczenie); wysoka stabilność narzędzi; głębokość skrawania (przynajmniej 2/3 promienia, 1-2 mm poza promień w celu uzyskania najlepszych rezultatów); prędkość posuwu (nie za niska i nie za wysoka); prędkość skrawania (można dostosować, jeśli inne zmiany zawiodą); zmiany w programowaniu, takie jak prędkość dziurkowania przy rowkowaniu. |
Dobry system zarządzania chłodziwem precyzyjnie kieruje przepływ chłodziwa do obszaru cięcia. To odprowadza wióry i zapobiega ich gromadzeniu się i przegrzewaniu. Zapewnia również wysoką jakość chłodziwa. Automatyczne systemy odprowadzania wiórów, takie jak odkurzacze lub przenośniki taśmowe, stale usuwają wióry. Ma to kluczowe znaczenie dla produkcji wielkoseryjnej. Pomaga utrzymać stałe warunki cięcia i skraca przestoje.
Zaawansowane systemy chłodzenia, takie jakminimalne smarowanie (MQL) i obróbka na sucho, znacząco oszczędzają wodę i zmniejszają zużycie chłodziwa. Systemy te zmniejszają również zapotrzebowanie na energię do chłodzenia. Prowadzi to do zwiększenia ogólnej wydajności systemu i potencjalnych oszczędności kosztów.Systemy nadkrytycznego CO₂ oferują jeszcze więcej korzyści:
- Zero marnotrawstwa chłodziwa: Nadkrytyczny CO₂ odparowuje nieszkodliwie. Eliminuje to pozostałości i kosztowną utylizację.
- Zmniejszone zużycie energii: Do działania potrzeba mniej energii. Systemy filtracji, pompowania i oczyszczania nie są już potrzebne.
- Zrównoważone pozyskiwanie CO₂:CO₂ jest zazwyczaj odzyskiwany z procesów przemysłowych. Wspiera to gospodarkę o obiegu zamkniętym.
- Bez szkodliwych substancji chemicznych: Nietoksyczny scCO₂ eliminuje narażenie na substancje niebezpieczne. Poprawia jakość powietrza i bezpieczeństwo w miejscu pracy.
- Czyste operacje bez pozostałości: Nie pozostawia tłustych pozostałości. Minimalizuje to konieczność konserwacji i czyszczenia.
Te zaawansowane systemy nie tylko poprawiają wydajność obróbki, ale także przynoszą znaczne korzyści w zakresie ochrony środowiska i kosztów.
Wybór idealnego rozwiązania tokarskiego CNC na rok 2025 wymaga jasnego zrozumienia unikalnych celów produkcyjnych. Starannie dobrana maszyna staje się strategicznym zasobem, bezpośrednio przyczyniając się do sukcesu produkcyjnego. Firmy podejmują świadome decyzje, aby optymalizować swoje działania i zapewnić sobie przyszły rozwój. Ten kompleksowy przewodnik pomaga producentom znaleźć idealne rozwiązanie dopasowane do ich specyficznych potrzeb.
Często zadawane pytania
Jaka jest główna różnica pomiędzy tokarkami CNC poziomymi i pionowymi?
Maszyny poziome dobrze radzą sobie z długimi, ciężkimi częściami, często zapewniając łatwiejsze usuwanie wiórów.Maszyny pionoweŚwietnie sprawdzają się w przypadku ciężkich, krótkich części, wykorzystując grawitację do ich mocowania. Oszczędzają również miejsce na podłodze.
Kiedy zakład powinien rozważyć instalację tokarki CNC typu szwajcarskiego?
Zakłady powinny rozważyć maszyny typu szwajcarskiego do produkcji małych, skomplikowanych i precyzyjnych części. Doskonale sprawdzają się one w takich branżach jak medycyna, przemysł lotniczy i elektroniczny, produkując złożone komponenty o ścisłych tolerancjach.
Jakie są zalety wieloosiowych centrów tokarskich CNC?
Centra wieloosiowePołącz toczenie, frezowanie i wiercenie w jednej maszynie. Pozwala to na produkcję złożonych części w jednym ustawieniu, co zmniejsza liczbę błędów, oszczędza czas i zwiększa dokładność.
W jaki sposób automatyzacja, np. podajniki prętów, wspomaga tokarkę CNC?
Podajniki prętów automatycznie podają surowiec, umożliwiając ciągłą, bezobsługową produkcję. Zwiększa to wydajność, obniża koszty pracy i pozwala maszynom pracować dłużej bez ingerencji człowieka.
Dlaczego moc wrzeciona i liczba obrotów na minutę mają znaczenie w przypadku tokarki CNC?
Moc wrzeciona zapewnia maszynie siłę potrzebną do cięcia twardych materiałów. Prędkość obrotowa decyduje o prędkości obrotowej przedmiotu obrabianego. Oba te parametry są kluczowe dla wydajnej obróbki i zależą od materiału i wymagań części.
Czas publikacji: 05-12-2025