


Osie z kołami po obu stronach podwozia (ramy) są zbiorczo nazywane osiami samochodowymi, a osie z napędem – osiami. Główną różnicą między nimi jest to, czy napęd znajduje się pośrodku osi (osi). W niniejszym artykule oś samochodowa z jednostką napędową nazywana jest osią samochodową, a pojazd bez napędu osią samochodową, aby zobrazować tę różnicę.
Wraz ze wzrostem zapotrzebowania na logistykę i transport, coraz bardziej oczywista staje się przewaga osi samochodowych, zwłaszcza przyczep i naczep, w transporcie profesjonalnym i operacjach specjalnych, a popyt rynkowy znacznie wzrósł.
Niniejsza analiza technologiczna procesu obróbki osi ma na celu pomóc klientom w wyborze odpowiedniej maszyny CNC.
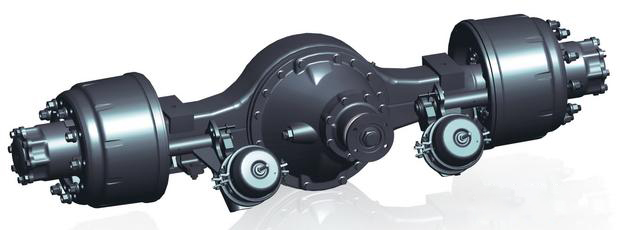
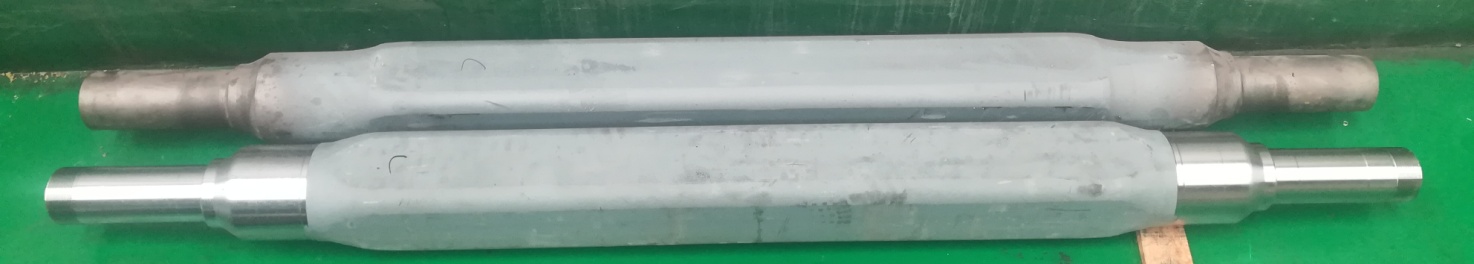
Nowy proces produkcji całej osi samochodowej:
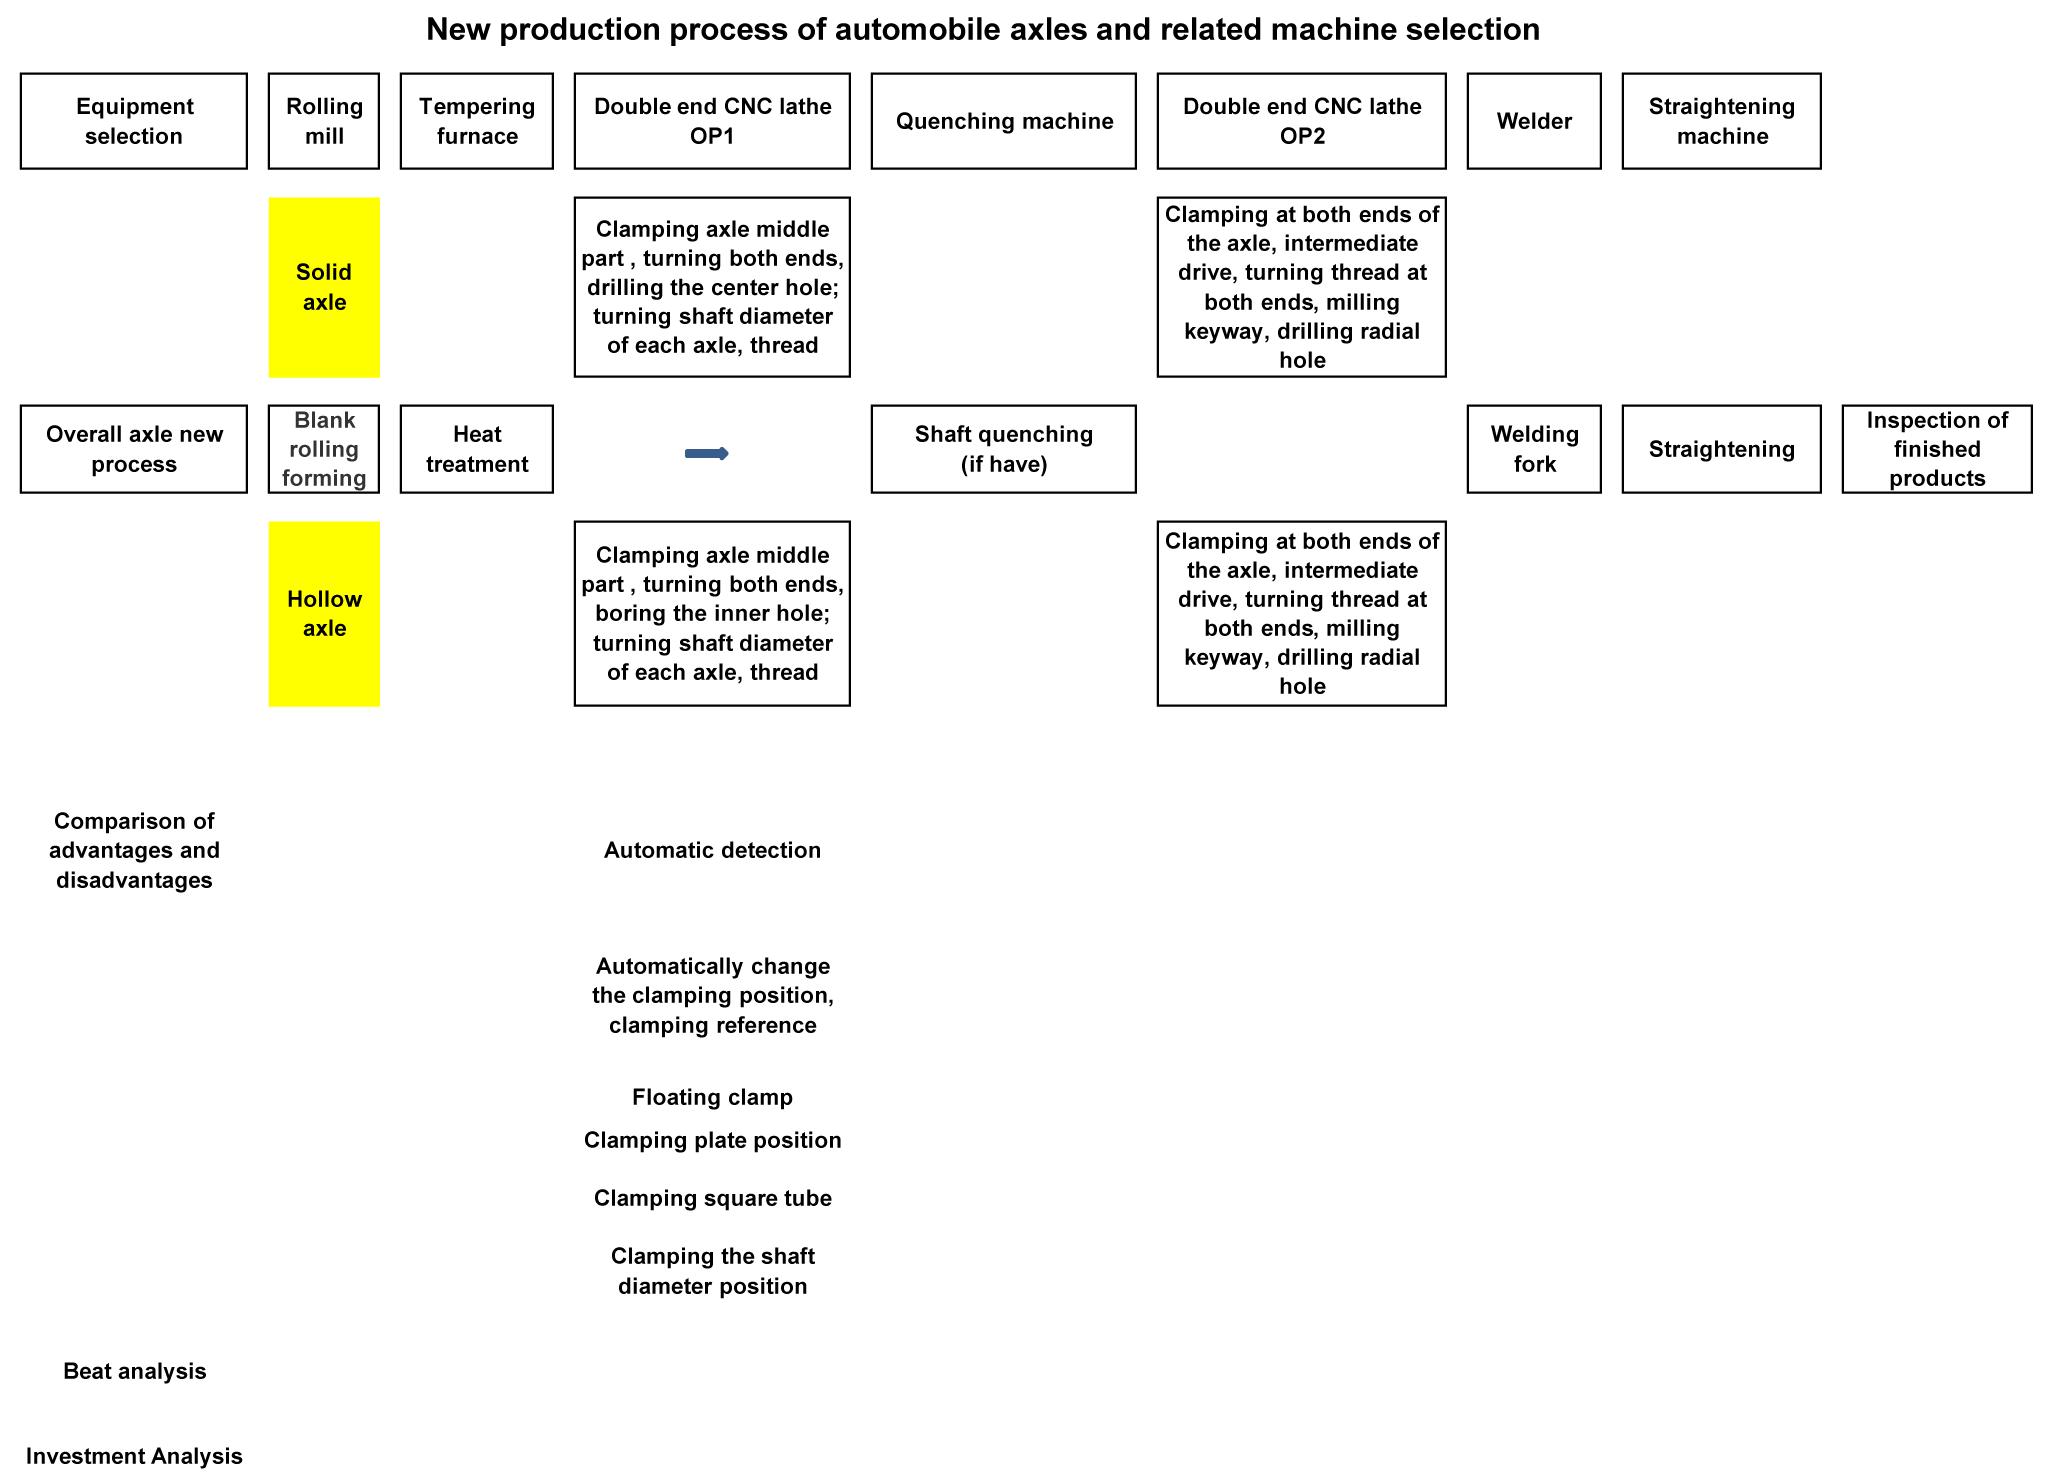
W nowym procesie produkcyjnym, frezarka używana do obróbki (oś pełna) lub dwustronna wytaczarka (oś pusta) plus tokarka CNC, tradycyjne frezowanie OP1, sekwencja toczenia OP2, OP3, a nawet wiercenie i frezowanie OP5 może zostać zastąpiona przez dwustronną tokarkę CNC OP1.
W przypadku osi pełnych, gdzie średnica wału nie wymaga hartowania, wszystkie czynności obróbkowe można wykonać w jednym ustawieniu, łącznie z frezowaniem rowków wpustowych i wierceniem otworów promieniowych. W przypadku osi pustych, gdzie średnica wału nie wymaga hartowania, standard automatycznego mocowania konwersyjnego można zrealizować w obrabiarce, a obróbkę można wykonać na jednej obrabiarce.
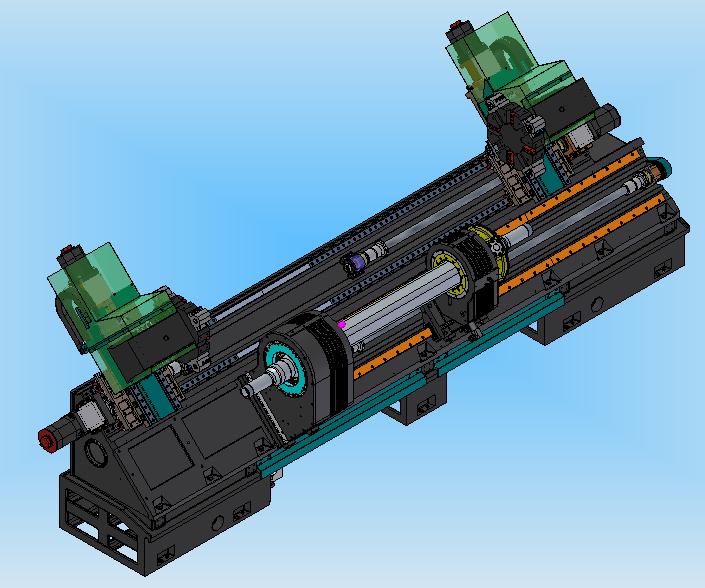
Wybór specjalistycznych tokarek CNC z osiami dwustronnymi do obróbki osi znacznie skraca trasę obróbki, a także pozwala na zmniejszenie rodzaju i ilości wybieranych obrabiarek.
Zalety i cechy nowej maszyny do selekcji procesów:
1) Koncentracja procesu, skrócenie czasu mocowania przedmiotu obrabianego, skrócenie czasu obróbki pomocniczej, wykorzystanie technologii przetwarzania jednoczesnego na obu końcach, znacznie poprawia wydajność produkcji.
2) Jednoczesne zaciskanie i jednoczesna obróbka na obu końcach poprawiają dokładność obróbki i współosiowość osi.
3) Skrócenie procesu produkcji, zmniejszenie rotacji części na terenie zakładu produkcyjnego, poprawa efektywności wykorzystania terenu oraz pomoc w udoskonaleniu organizacji i zarządzania produkcją.
4) Dzięki zastosowaniu wysokowydajnego sprzętu przetwórczego możliwe jest wyposażenie go w urządzenia załadunkowe i rozładunkowe oraz urządzenia magazynowe w celu osiągnięcia pełnej automatyzacji produkcji i ograniczenia kosztów pracy.
5) Przedmiot obrabiany jest zamocowany w położeniu pośrednim. Mocowanie jest niezawodne, a moment obrotowy wymagany do cięcia obrabiarki jest wystarczający, co umożliwia wykonywanie dużej ilości toczeń.
6) Obrabiarka może być wyposażona w automatyczne urządzenie wykrywające, szczególnie w przypadku osi drążonych, co może zapewnić jednolitą grubość osi po obróbce.
7) W przypadku osi drążonych, po wykonaniu otworów wewnętrznych na obu końcach sekwencera OP1, tradycyjny klient używa jednego końca do podniesienia zacisku, a drugiego końca do dokręcenia przedmiotu obrabianego za pomocą konika, ale rozmiar otworu wewnętrznego jest inny. W przypadku mniejszego otworu wewnętrznego sztywność dokręcania jest niewystarczająca, górny moment dokręcania jest niewystarczający, co uniemożliwia efektywne cięcie.
W przypadku nowej tokarki dwustronnej z osią drążoną, po zakończeniu wiercenia otworów wewnętrznych na obu końcach pojazdu maszyna automatycznie przełącza tryb zaciskania: dwa końce służą do zaciskania przedmiotu obrabianego, a środkowy napęd przesuwa przedmiot obrabiany, aby przekazać moment obrotowy.
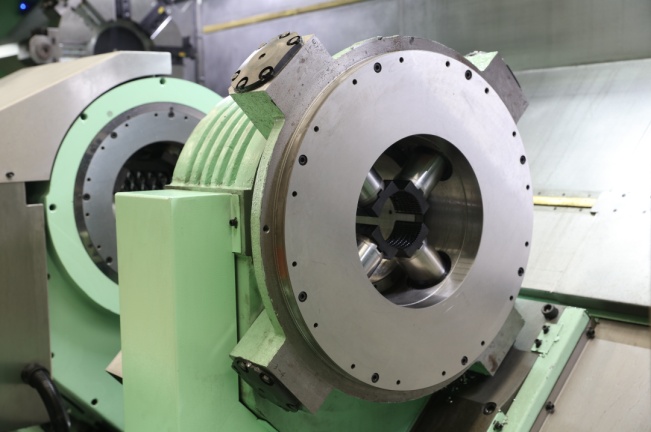
8) Wrzeciennik z wbudowanym hydraulicznym zaciskiem przedmiotu obrabianego można przesuwać w kierunku osi Z maszyny. Klient może w razie potrzeby ustawić pozycję środkowej rury kwadratowej (rury okrągłej), pozycję płyty dolnej oraz pozycję średnicy wału osi.
Wniosek:
W związku z powyższym, zastosowanie dwustronnych tokarek CNC do obróbki osi samochodowych ma znaczącą przewagę nad procesami tradycyjnymi. Jest to zaawansowana technologia produkcyjna, która może zastąpić tradycyjne obrabiarki pod względem procesu produkcyjnego i konstrukcji maszyny.
Czas publikacji: 15 marca 2021 r.